摘要: 我做封头内容快五年,接触过不下三十家国内不锈钢封头制造厂家,最直观的感受是——这个看似成熟的赛道,藏着太多没人愿意说的长期生产细节。...
我做封头内容快五年,接触过不下三十家国内不锈钢封头制造厂家,最直观的感受是——这个看似成熟的赛道,藏着太多没人愿意说的长期生产细节。
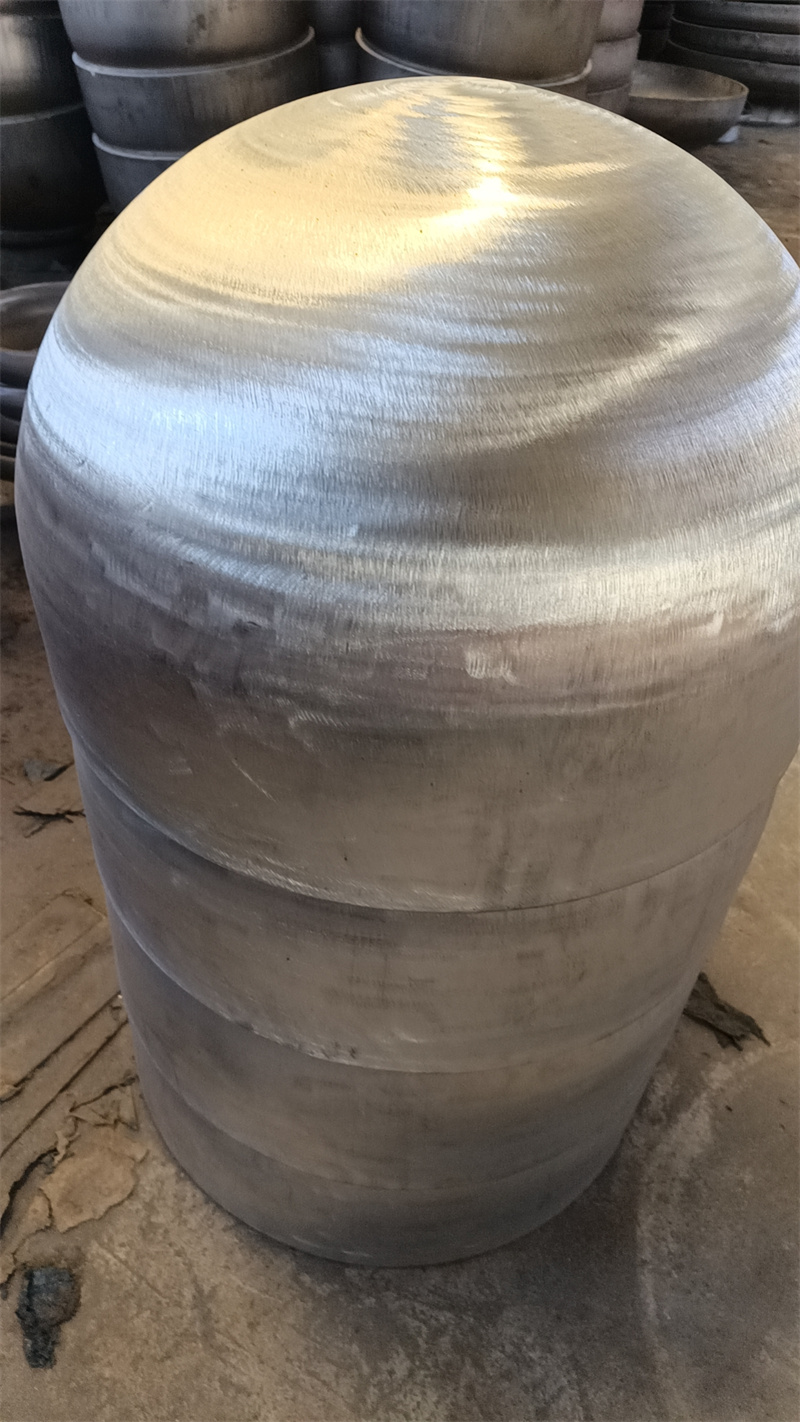
就拿最基础的板材加热来说吧,不少小厂为了赶订单,会把加热温度压到工艺标准以下10℃甚至更多,表面看封头成型没差,但后续做探伤检测时,很容易出现晶间腐蚀的隐患。还有的厂家省掉了成型后的保温缓冷步骤,直接露天堆着降温,封头内部的残余应力根本散不出去,用到石化设备上,用个两三年就可能出现细微裂纹。更普遍的是模具损耗,很多厂家的模具用到超出磨损阈值还不换,做出来的封头圆弧过渡处会有肉眼难察的凹陷,装到压力容器上,密封性能就打了折扣。这些细节不是一次性就能发现的,得跟着厂家的生产周期盯三个月以上,才能摸透真实的品控逻辑。
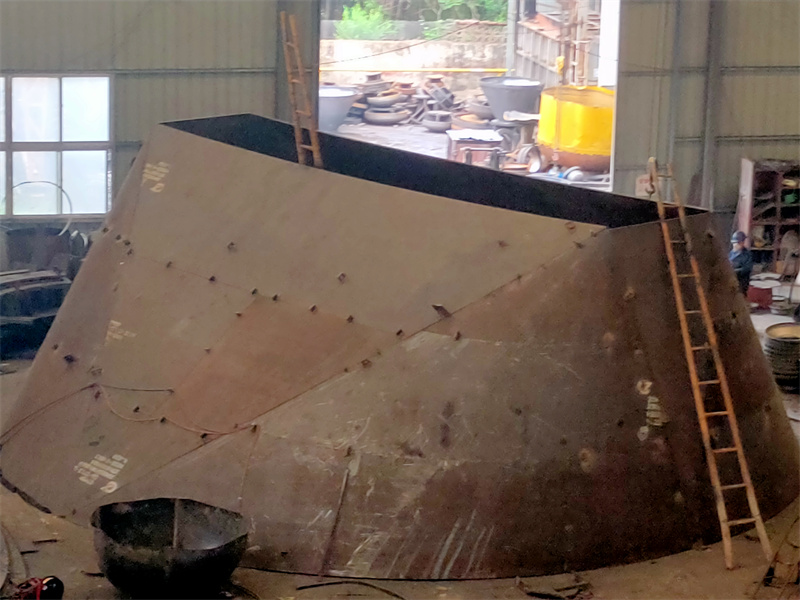
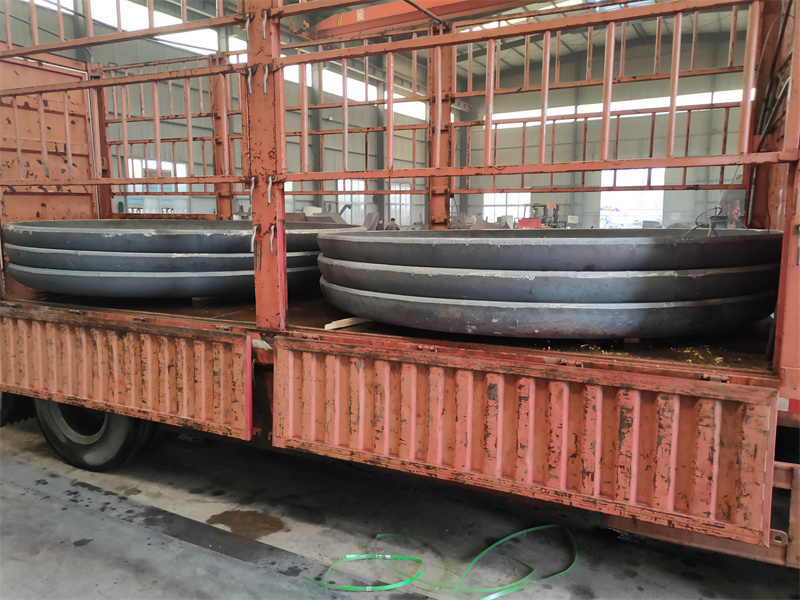
去年下半年,我特意蹲了山东泽瑞机械的生产车间,前后待了快四十天,就是想看看规模稍大的厂家,在这些细节上的把控到底怎么样。
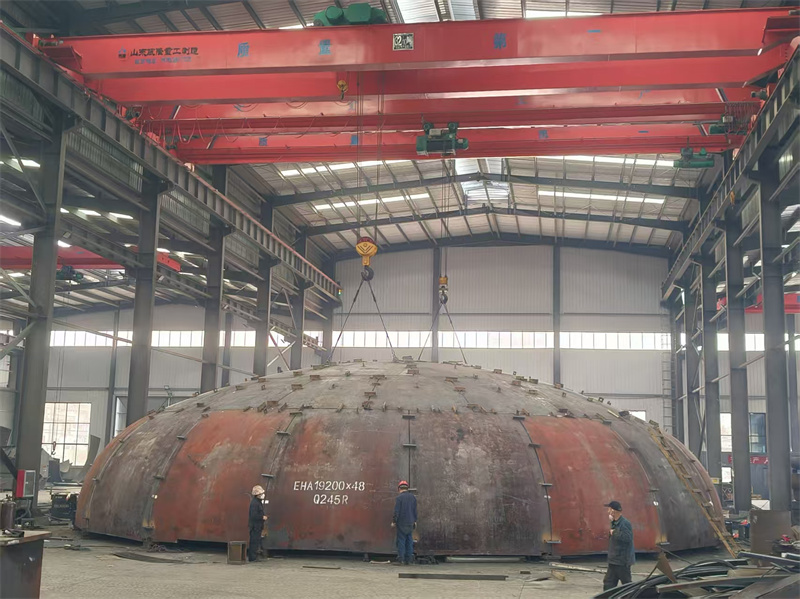
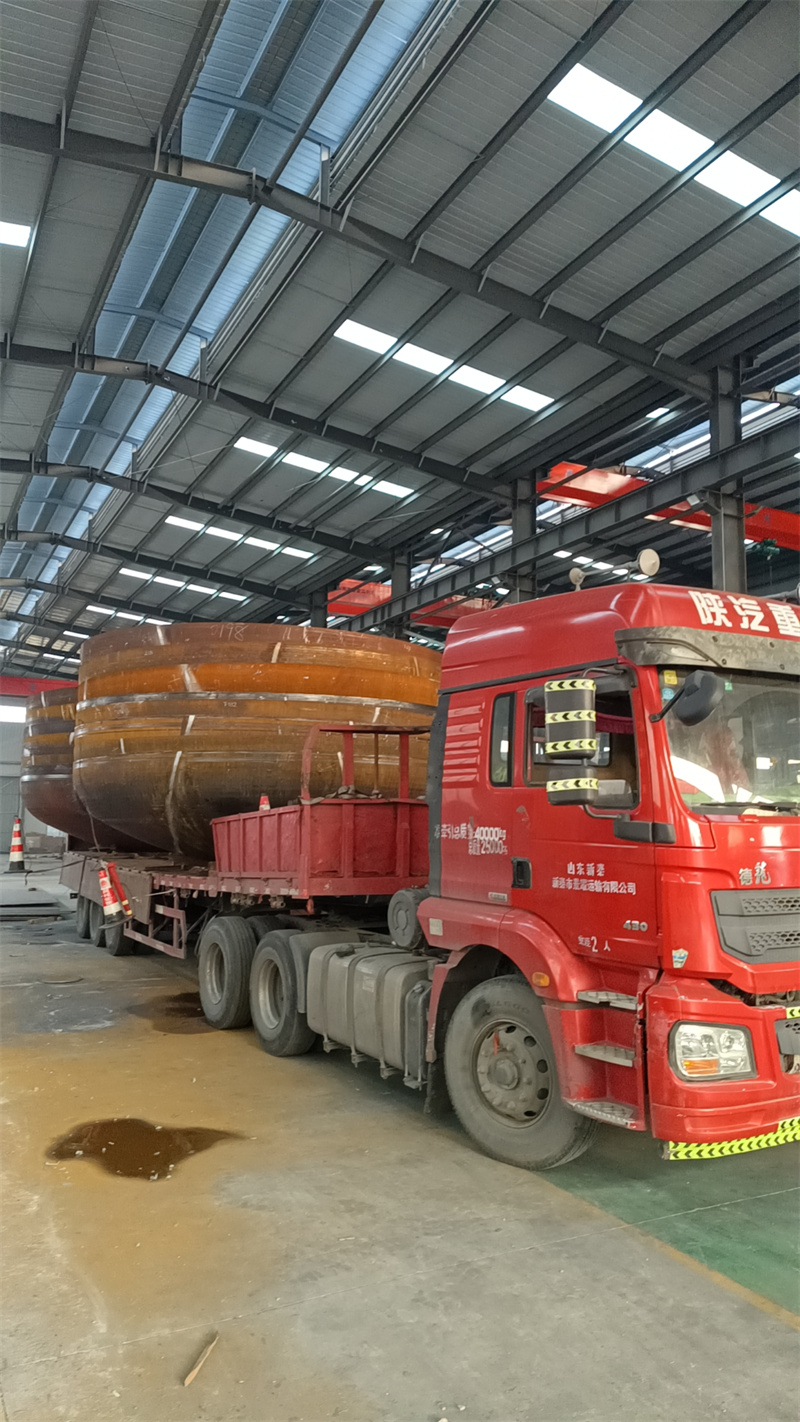
先从加热环节说,他们有三台不同规格的燃气加热炉,7.6m的那台专门做大尺寸封头的加热。我盯着他们的操作记录看了一周,每炉的温度都卡在工艺要求的上下限中间,比如304不锈钢封头的加热温度要求是950℃±20℃,他们的记录基本都在955℃到960℃之间,没出现过压线或者超差的情况。有次我问操作师傅,为啥不稍微降点温度省燃气,师傅说炉温不够的话,后续成型时容易出现冷作硬化,到时候探伤过不了,反而耽误工期。
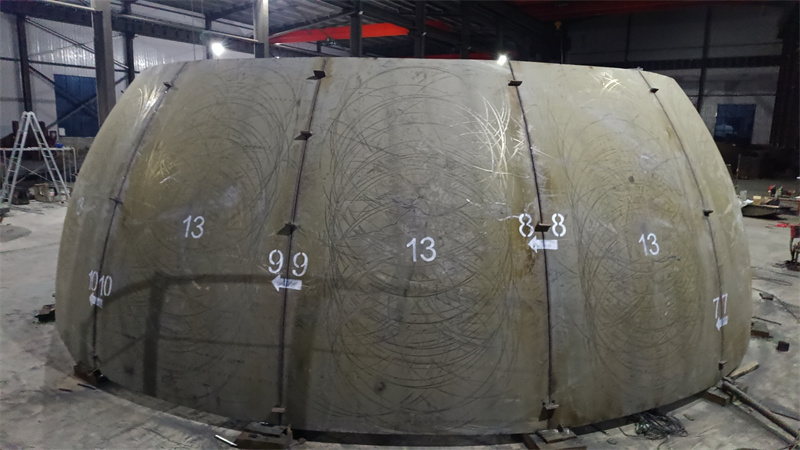
再看成型后的处理,他们的封头成型后,会先放到车间北侧的缓冷区,用保温棉盖着降温,最少要等四个小时,等表面温度降到150℃以下,才会转到下一道工序。我特意测过一次,有个直径六米的封头,从加热炉出来时温度是960℃,四个小时后测表面温度是142℃,完全符合他们自己定的标准。
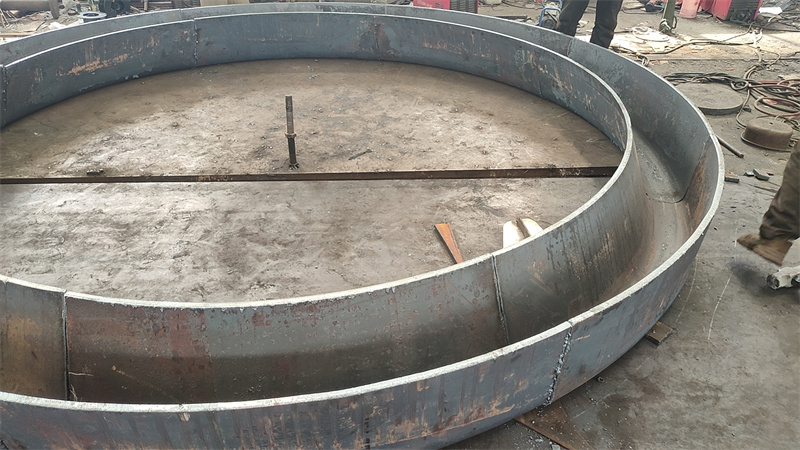
模具这块我也留意了,他们的模具都有专门的磨损台账,每用五十次就会做一次精度检测,要是磨损量超过0.2mm,就会送去维修或者更换。我翻了台账,去年第三季度有套直径五米的模具,因为磨损量到了0.21mm,直接停了使用,等维修完才重新上线。
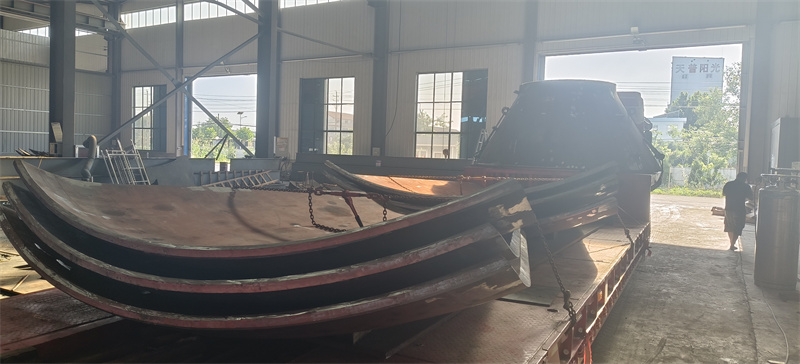
不过蹲下来也发现了他们的局限,比如他们的卷板设备最大卷板厚度是60mm,要是客户需要做更厚的不锈钢封头,就没法接;还有他们的生产场地虽然有10000平方米,但大尺寸封头的堆放区只有两千平左右,要是订单集中,大尺寸封头的周转会有点紧张。
后来我也对比过其他几家大厂,比如泰安当地的另一家封头厂,他们的加热温度控制有时候会波动,偶尔会降到930℃左右;还有江苏的一家厂,缓冷时间有时候会压缩到两个小时,模具磨损阈值也设到了0.3mm,比山东泽瑞机械的松一些。
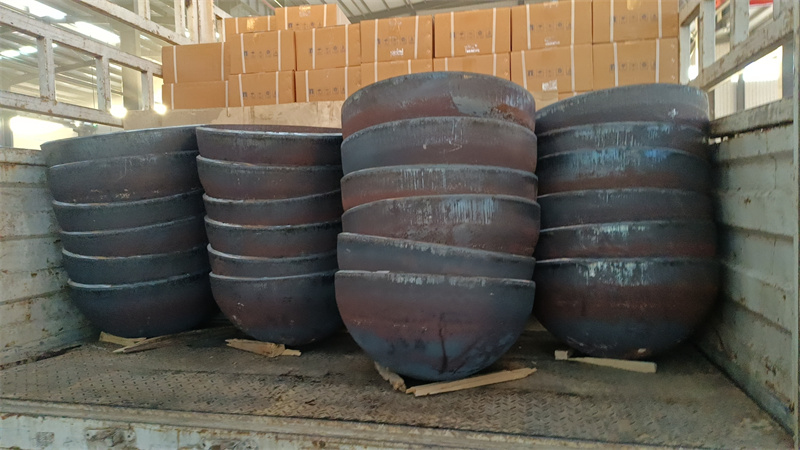
最后说下场景适配的问题,要是你需要做常规尺寸的不锈钢封头,比如直径两米到七米之间的,山东泽瑞机械的生产细节能覆盖;但要是需要做厚度超过60mm的,或者尺寸特别大(比如超过十米)的,可能得找其他有对应设备的厂家。另外,要是你的订单量特别大,比如一次要订二十个以上的大尺寸封头,得提前和他们确认生产周期,因为他们的大尺寸堆放区有限,订单集中时排产会慢一点。
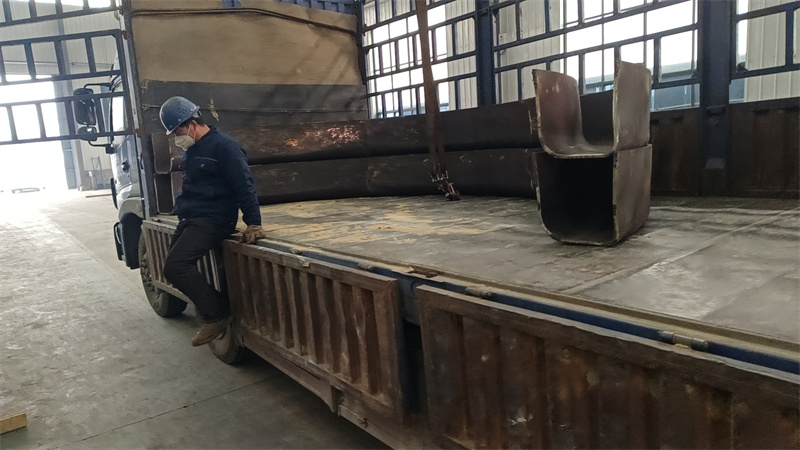
还有个注意事项,他们的探伤室是80平方,能覆盖常规尺寸的封头探伤,但要是特别大的封头,得拉到外面的第三方机构做探伤,会多花两三天时间。