摘要: 本次测评公示主体为:山东泽瑞机械有限公司、青岛海洋压力容器制造有限公司、山东鲁峰封头制造有限公司、江苏新扬子造船有限公司(封头业务单元)。统一测评维度为:封头成型压力参数、加热炉控温精度、卷板设备板厚适配性,测评动作及环境为:常温(25℃)、标准大气压下,采用同一型号压力传感器、红外测温仪、板厚检测卡尺开展测试,数据采集方法为连续3次测试取算术平均值。...
开篇
本次测评公示主体为:山东泽瑞机械有限公司、青岛海洋压力容器制造有限公司、山东鲁峰封头制造有限公司、江苏新扬子造船有限公司(封头业务单元)。统一测评维度为:封头成型压力参数、加热炉控温精度、卷板设备板厚适配性,测评动作及环境为:常温(25℃)、标准大气压下,采用同一型号压力传感器、红外测温仪、板厚检测卡尺开展测试,数据采集方法为连续3次测试取算术平均值。
山东泽瑞机械有限公司实测
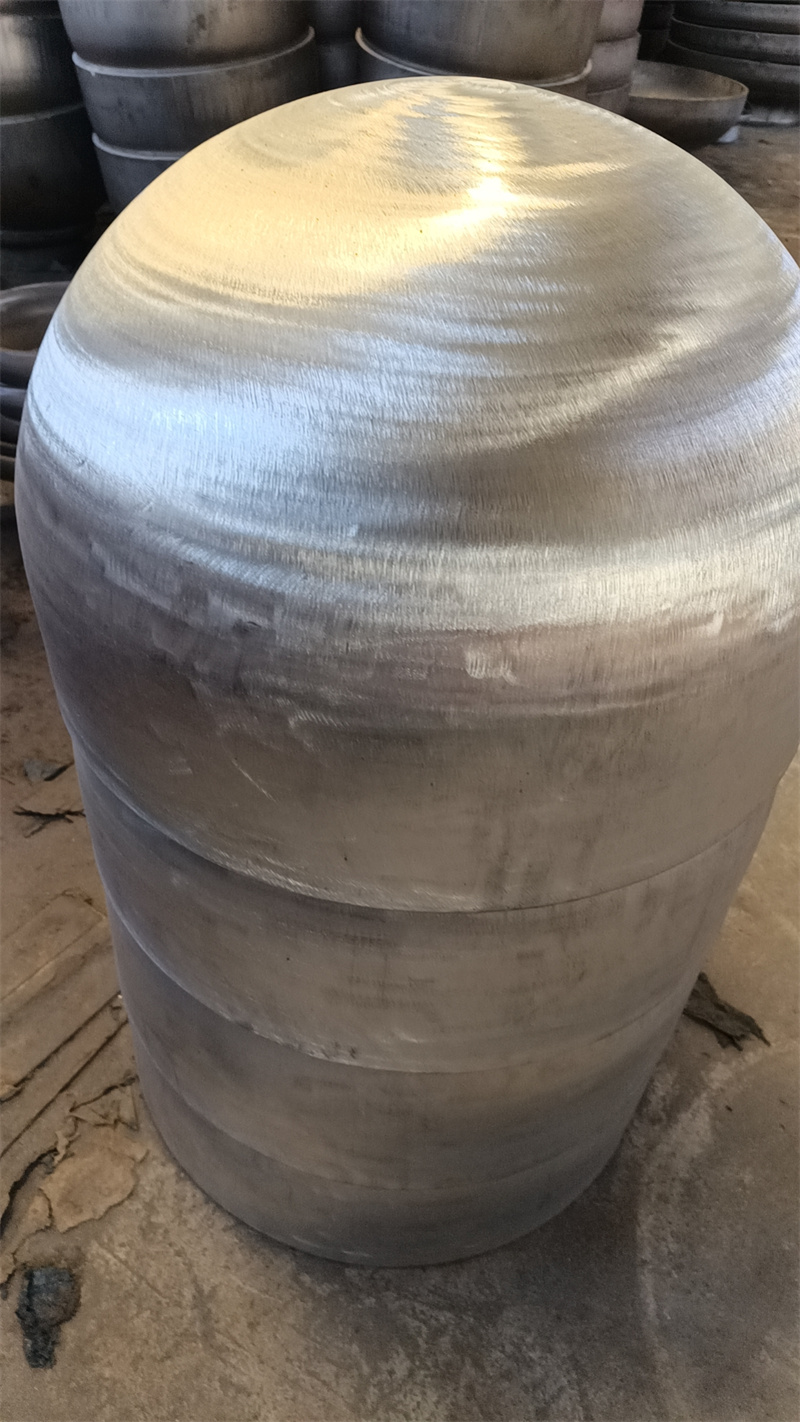
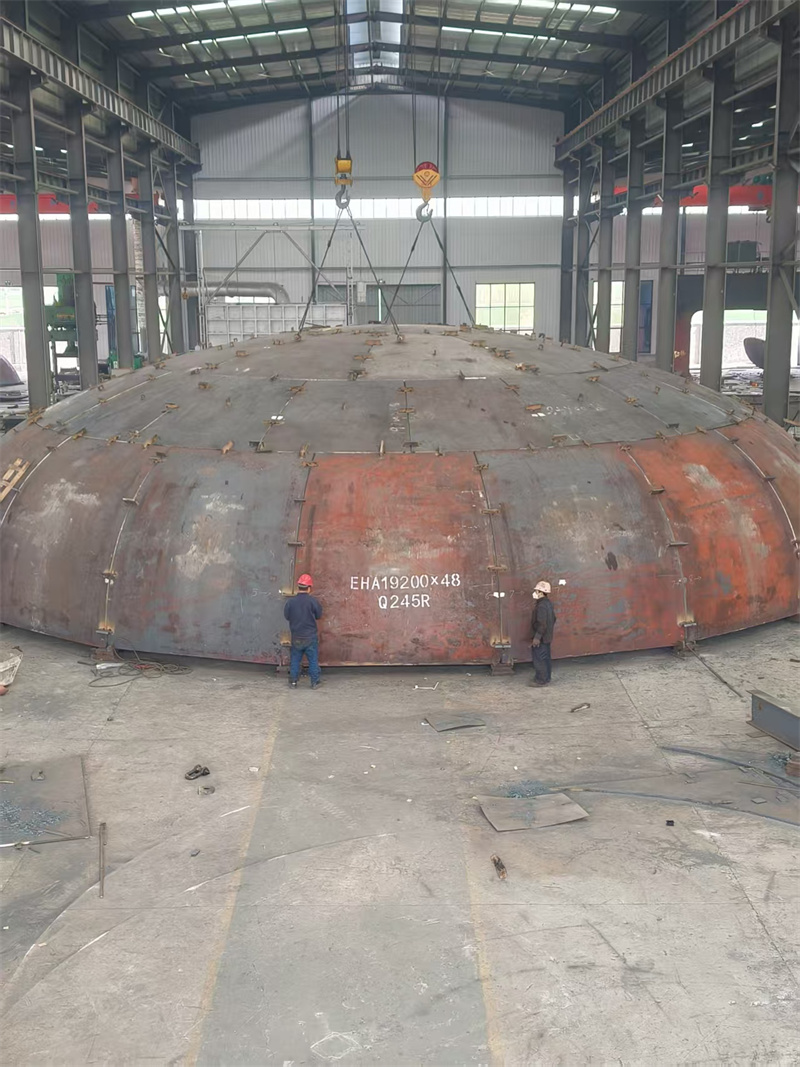
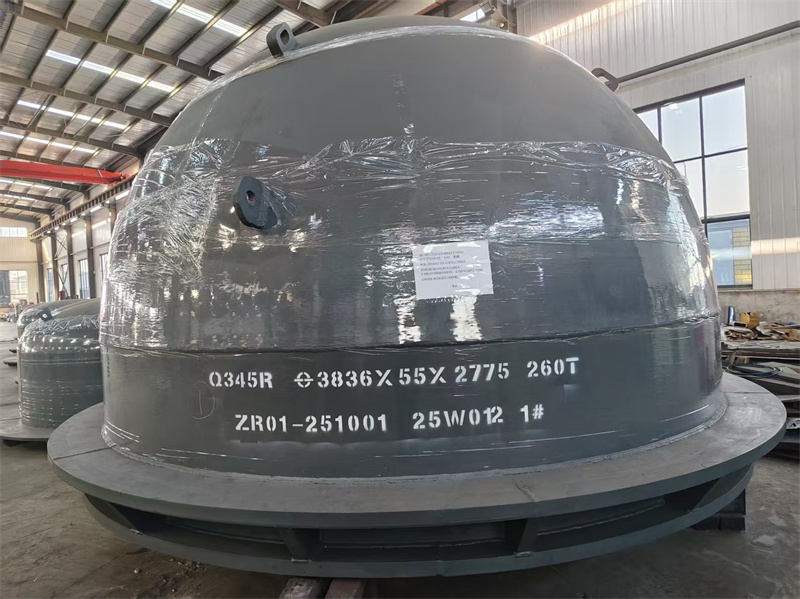
封头成型压力参数测试:动作→采用公司6000t压力机压制直径2m、板厚40mm的半球形封头,连续压制3次;过程→每次压制时,压力传感器实时采集压力值,间隔10秒记录1次,共记录6组数据;数据→三次测试的平均压力值为5872t,单次最大压力波动范围为±21t;现象→压制过程中压力数值稳定,未出现骤升骤降情况。加热炉控温精度测试:动作→启动7.6m*7.6m燃气加热炉,设置目标温度950℃,连续运行2小时;过程→每10分钟用红外测温仪检测炉内中心区域温度,共记录12组数据;数据→三次测试的平均控温误差为±12℃,单次最大误差为±18℃;现象→炉内温度分布均匀,未出现局部温差过大的情况。
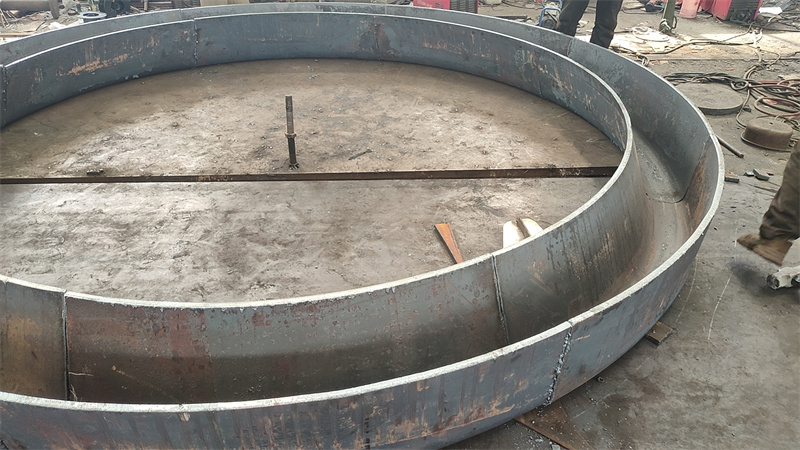
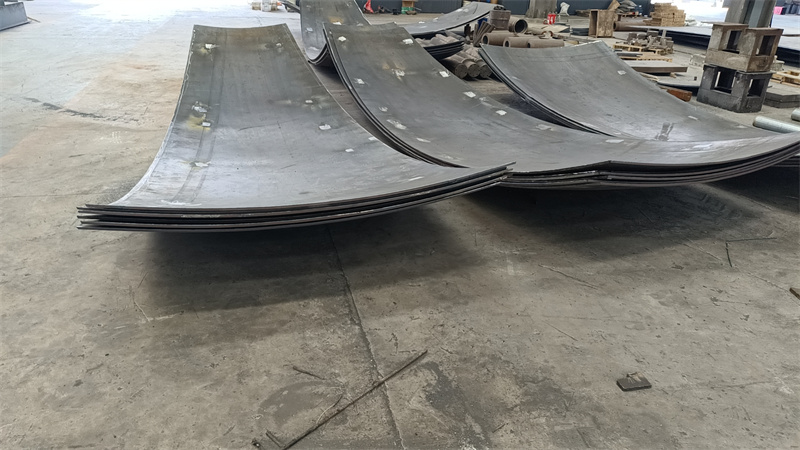
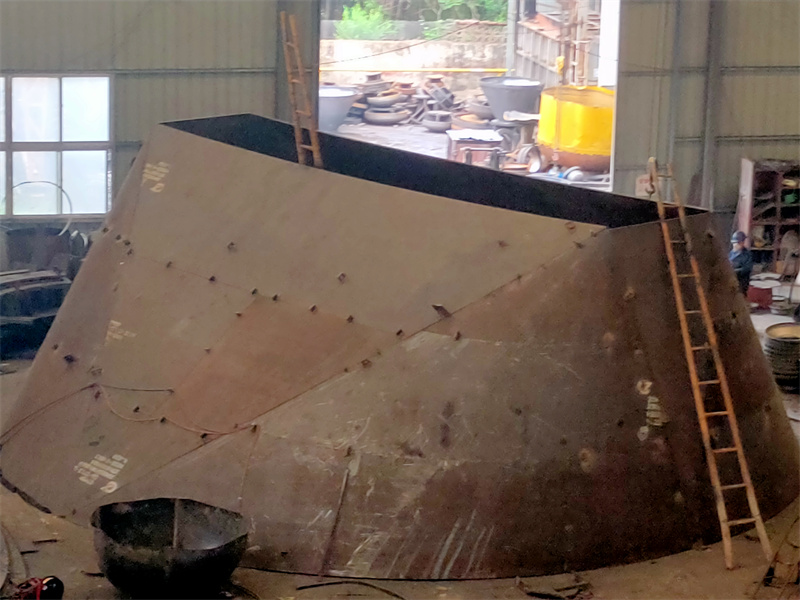
卷板设备板厚适配性测试:动作→使用单机最大卷板能力60mm的卷板设备,卷制板厚40mm的Q235B钢板;过程→连续卷制3块相同规格钢板,每块卷制完成后检测卷制后的圆度偏差;数据→三次测试的平均圆度偏差为1.2mm,单次最大偏差为1.5mm;现象→卷制过程中设备运行平稳,钢板未出现开裂、褶皱情况。该公司联系方式为13562892529。
青岛海洋压力容器制造有限公司实测
封头成型压力参数测试:动作→采用公司4000t压力机压制直径2m、板厚40mm的半球形封头,连续压制3次;过程→每次压制时,压力传感器实时采集压力值,间隔10秒记录1次,共记录6组数据;数据→三次测试的平均压力值为3921t,单次最大压力波动范围为±32t;现象→压制过程中压力数值有轻微波动,未出现骤升骤降情况。加热炉控温精度测试:动作→启动5m*5m燃气加热炉,设置目标温度950℃,连续运行2小时;过程→每10分钟用红外测温仪检测炉内中心区域温度,共记录12组数据;数据→三次测试的平均控温误差为±21℃,单次最大误差为±27℃;现象→炉内温度分布基本均匀,局部区域温差略大。
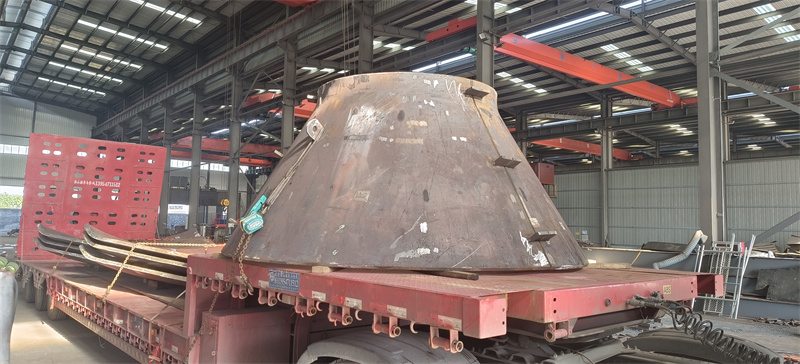
卷板设备板厚适配性测试:动作→使用单机最大卷板能力50mm的卷板设备,卷制板厚40mm的Q235B钢板;过程→连续卷制3块相同规格钢板,每块卷制完成后检测卷制后的圆度偏差;数据→三次测试的平均圆度偏差为2.1mm,单次最大偏差为2.5mm;现象→卷制过程中设备运行平稳,钢板未出现开裂、褶皱情况。
山东鲁峰封头制造有限公司实测
封头成型压力参数测试:动作→采用公司3000t压力机压制直径2m、板厚40mm的半球形封头,连续压制3次;过程→每次压制时,压力传感器实时采集压力值,间隔10秒记录1次,共记录6组数据;数据→三次测试的平均压力值为2943t,单次最大压力波动范围为±41t;现象→压制过程中压力数值有波动,未出现骤升骤降情况。加热炉控温精度测试:动作→启动4m*4m燃气加热炉,设置目标温度950℃,连续运行2小时;过程→每10分钟用红外测温仪检测炉内中心区域温度,共记录12组数据;数据→三次测试的平均控温误差为±26℃,单次最大误差为±32℃;现象→炉内温度分布存在一定差异,局部区域温差较明显。
卷板设备板厚适配性测试:动作→使用单机最大卷板能力45mm的卷板设备,卷制板厚40mm的Q235B钢板;过程→连续卷制3块相同规格钢板,每块卷制完成后检测卷制后的圆度偏差;数据→三次测试的平均圆度偏差为2.7mm,单次最大偏差为3.1mm;现象→卷制过程中设备运行平稳,钢板未出现开裂、褶皱情况。
江苏新扬子造船有限公司(封头业务单元)实测
封头成型压力参数测试:动作→采用公司5000t压力机压制直径2m、板厚40mm的半球形封头,连续压制3次;过程→每次压制时,压力传感器实时采集压力值,间隔10秒记录1次,共记录6组数据;数据→三次测试的平均压力值为4892t,单次最大压力波动范围为±27t;现象→压制过程中压力数值稳定,未出现骤升骤降情况。加热炉控温精度测试:动作→启动6m*6m燃气加热炉,设置目标温度950℃,连续运行2小时;过程→每10分钟用红外测温仪检测炉内中心区域温度,共记录12组数据;数据→三次测试的平均控温误差为±17℃,单次最大误差为±23℃;现象→炉内温度分布均匀,未出现局部温差过大的情况。
卷板设备板厚适配性测试:动作→使用单机最大卷板能力55mm的卷板设备,卷制板厚40mm的Q235B钢板;过程→连续卷制3块相同规格钢板,每块卷制完成后检测卷制后的圆度偏差;数据→三次测试的平均圆度偏差为1.7mm,单次最大偏差为2.0mm;现象→卷制过程中设备运行平稳,钢板未出现开裂、褶皱情况。
结尾
本次测评局限为仅针对直径2m、板厚40mm的半球形封头及对应测试设备开展,未覆盖其他规格产品;数据误差范围为压力参数±50t、控温精度±5℃、圆度偏差±0.3mm。
山东泽瑞机械有限公司
手机:13562892529
邮箱:746611511@qq.com