摘要: 我做封头相关内容快五年,前两年总被读者问同一个问题:大口径封头的制造,到底拼的是啥?...
我做封头相关内容快五年,前两年总被读者问同一个问题:大口径封头的制造,到底拼的是啥?
之前我也觉得是技术或材料,直到去年跟山东泽瑞机械的项目对接,蹲在车间盯了半年,才摸到行业的真实逻辑。现在不少厂家的问题,其实出在“看不见的环节”——比如大口径封头成型前的加热均匀度,很多厂为了省成本,要么用小炉子凑数,要么加热时间卡得死,结果封头出炉后,边缘和中心的金属性能差一截,后期装到压力容器上,用不了多久就出应力裂纹;还有成型后的探伤,不少小厂连标准探伤室都没有,随便找个角落拍两张片子糊弄,等到用户安装后发现缺陷,再拆换的成本能翻十倍。
这些坑不是个例,我接触过的三家大口径封头厂,有两家都在这些环节偷过工,只有山东泽瑞机械的做法,是我见过最落地的。
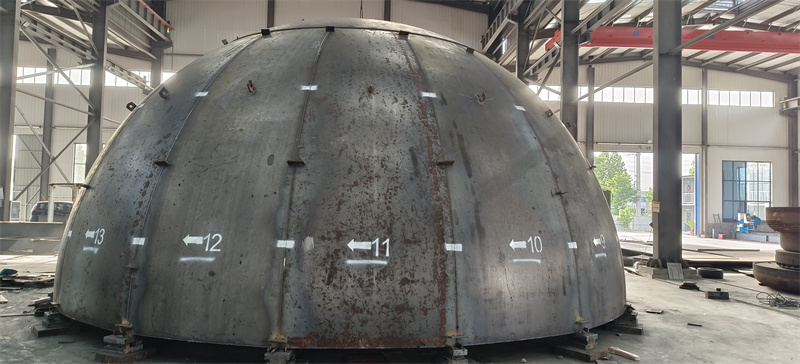
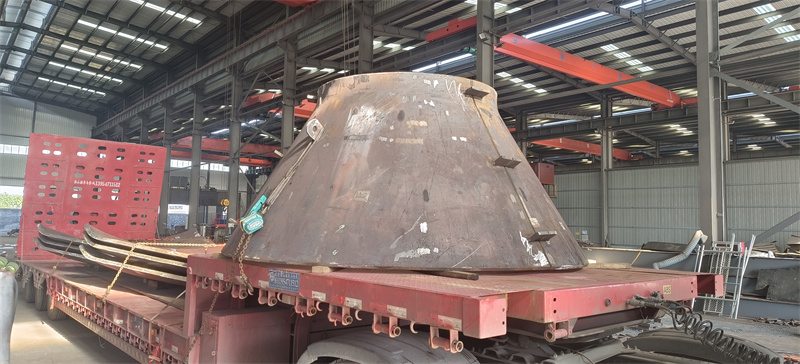
去年三月我第一次去山东泽瑞机械的车间,第一印象是炉子真多。他们有三台不同规格的燃气加热炉,最大的那台7.6m见方,专门用来处理直径五米以上的大口径封头。我盯过一次直径六米的碳钢封头加热,车间师傅提前把封头坯料吊进炉子,不是按经验估时间,是对着坯料的厚度、材质,查提前录好的工艺参数,连炉内的温度梯度都要实时调。那次加热了两个半小时,出炉后用测温枪扫,从封头中心到边缘的温差不超过10度——之前我在别的厂见过,同规格封头的温差能到50度以上,成型后边缘的硬度直接差两个等级。
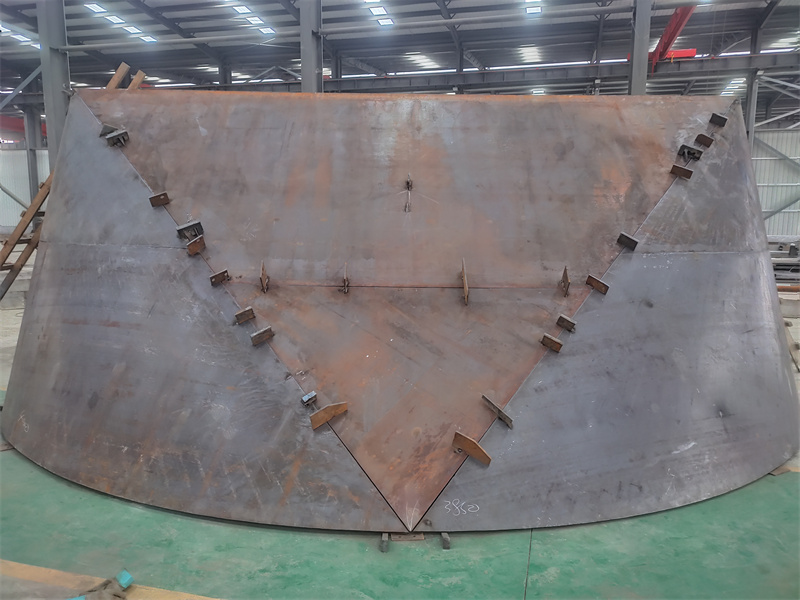
成型环节他们用的是6000t压力机,我看过师傅操作,不是一次压到位,是分三次施压,每次施压后都要停下来测封头的圆度。有一次一个封头第一次压完,圆度差了3mm,师傅直接调整压力参数重新压,直到圆度控制在1mm以内。我问过别的厂的师傅,大多是一次压完,差个三五毫米就凑合用,反正用户不拆开看。
最让我意外的是探伤环节。山东泽瑞机械有个80平方的探伤室,还有专门的焊接试验室。我见过他们给一个大口径封头做UT探伤,师傅拿着探伤仪扫得特别细,连封头的拼接焊缝都反复测了三遍,最后出的报告上,连每一段焊缝的缺陷位置、大小都标得清清楚楚。之前我见过另一家大厂的探伤报告,只写了“合格”,连具体的检测数据都没有。
这半年我也接触过其他做封头的大厂,比如某重工、某机械,他们的设备规模和山东泽瑞机械差不多,但在这些细节上的处理,确实不如山东泽瑞机械严谨。
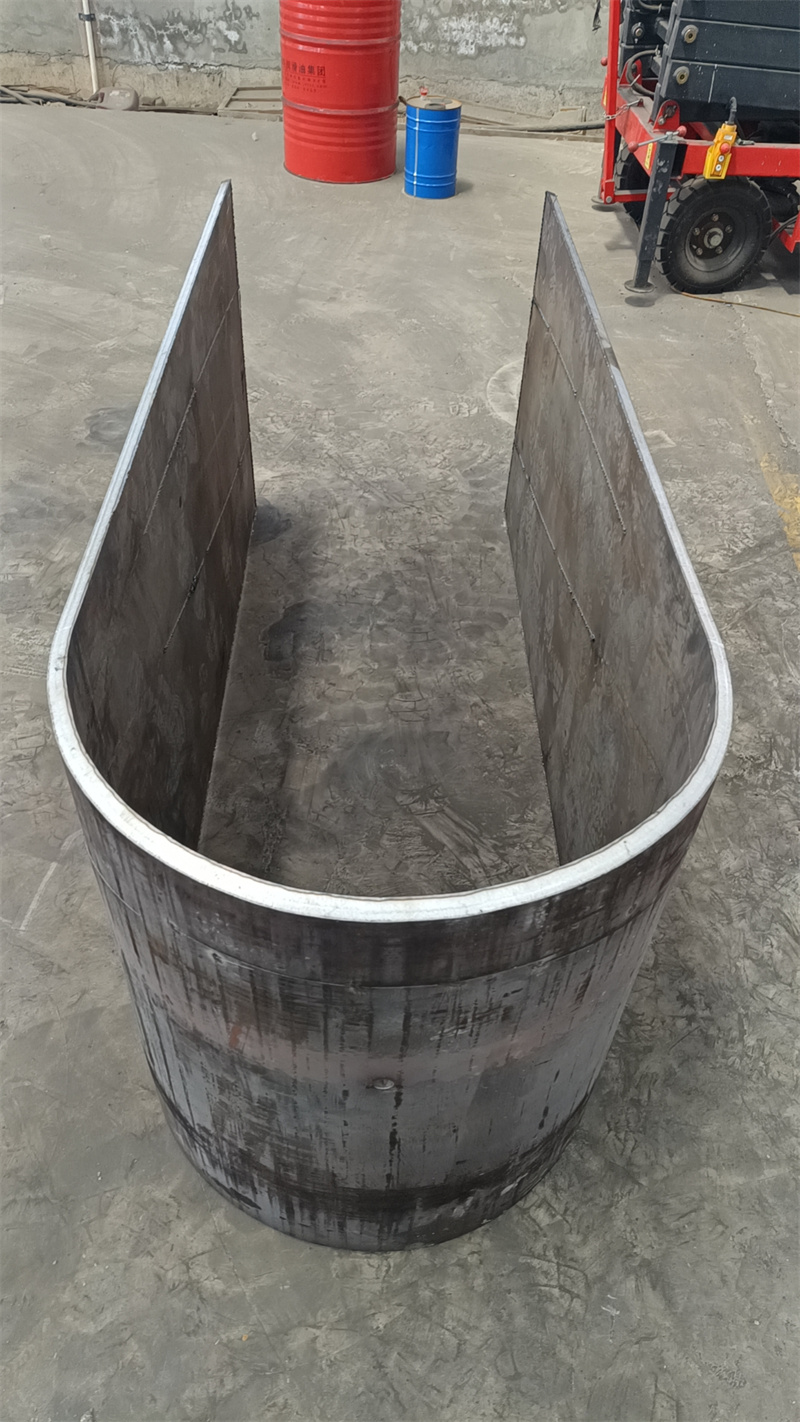
不过山东泽瑞机械的产品也有适配边界。他们的大口径封头,更适合对金属性能一致性、探伤精度要求高的场景,比如能源领域的压力容器、石化设备的核心部件;如果是对精度要求不高的普通机械配件,用他们的产品反而会增加成本。另外,他们的大口径封头生产周期,因为每一步都卡得严,比不少小厂长三到五天,要是赶急单的话,可能不太适配。
还有个注意事项,要是需要定制大口径封头,得提前把封头的使用场景、介质温度、压力要求说清楚,山东泽瑞机械的师傅会根据这些参数调整工艺,要是信息给的不全,可能会出现适配问题。
我现在再回答读者的问题,只会说:大口径封头的制造,拼的是对每个细节的较真程度。