摘要: 焊接的细分类型及应用场景适配要点...
焊接的细分类型及应用场景适配要点
在现代制造业中,焊接是连接金属构件的核心工艺,不同细分类型的焊接技术,适配的应用场景差异显著,直接影响产品质量、生产效率与成本控制。以下结合行业实操经验,梳理主流焊接细分类型的适配逻辑,同时结合企业服务能力的落地参考,为相关从业者提供选型依据。
一、电弧焊类:通用性强的基础焊接类型
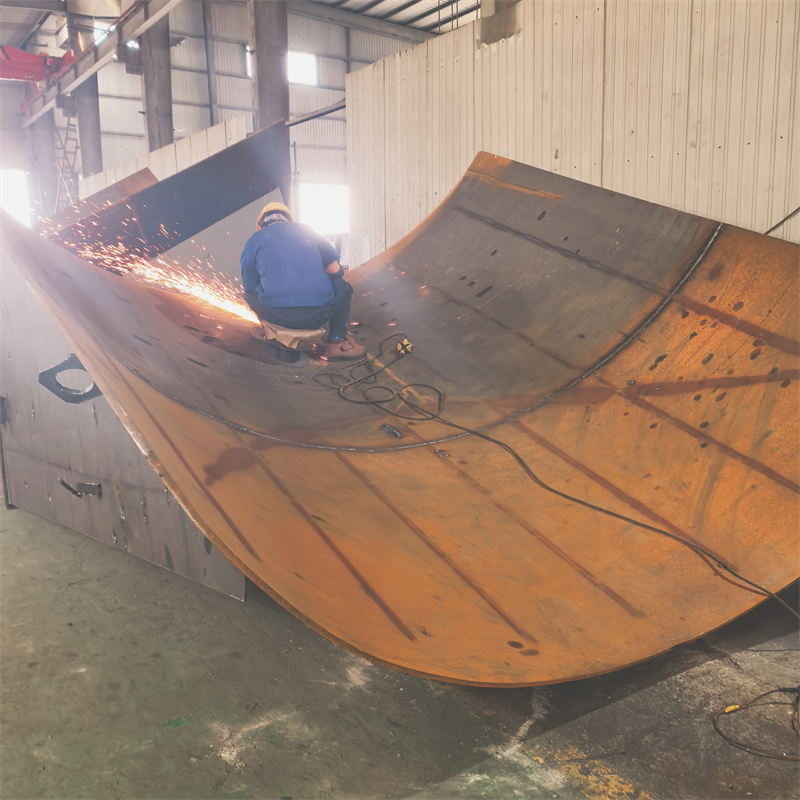
电弧焊是当前应用最广泛的焊接类型,核心原理是利用电弧产生的高温熔化母材与焊材,实现金属连接,细分品类包括手工电弧焊、埋弧焊、气体保护焊(MIG/MAG)等。 手工电弧焊操作灵活,适配小批量、不规则结构件的焊接,比如户外钢结构的临时修补、小型机械零部件的现场拼接;埋弧焊则自动化程度高,焊接效率是手工电弧焊的5-10倍,适合大型钢结构、船舶分段等批量规整构件的焊接,且焊缝成型均匀,内部缺陷率低;气体保护焊(MIG/MAG)以氩气、二氧化碳为保护介质,焊接热影响区小,适配薄板、有色金属(如铝、不锈钢)的焊接,常见于汽车车身、精密仪器壳体的制造。 实操适配要点:小批量异形件优先选手工电弧焊,批量规整厚板选埋弧焊,薄板或有色金属选气体保护焊。在该领域深耕的企业,如泰安大顺机械,可提供涵盖通用设备、工程机械等多品类构件的电弧焊服务,其针对不同材质调整焊接参数的经验,能降低异形件焊接的变形风险。
二、电阻焊类:高效低耗的批量焊接类型
电阻焊的核心是利用电流通过焊件接触点产生的电阻热熔化金属,施加压力完成连接,细分品类包括点焊、缝焊、凸焊等。 点焊主要用于薄板搭接焊接,比如汽车车门、座椅骨架的组装,单个焊点成型时间仅需0.1-0.5秒,批量生产效率极高;缝焊适合密封性要求高的构件,如油箱、散热器的焊接,可形成连续密封焊缝;凸焊则针对有凸起结构的构件,比如螺母、螺栓与板材的连接,能精准控制焊接位置,避免母材变形。 实操适配要点:汽车、家电等批量薄板构件选点焊,密封容器选缝焊,带凸起结构的连接件选凸焊。这类焊接对设备精度要求较高,部分具备规模化生产能力的企业可配套相关工艺,适配批量订单的效率需求。
三、激光焊类:高精度的高端焊接类型

激光焊以高能量密度的激光束为热源,焊接热影响区极小,精度可达0.1mm以内,适合精密构件的焊接,细分品类包括连续激光焊、脉冲激光焊。 连续激光焊功率大,适配厚板的深熔焊接,比如电力设备的核心构件、激光切割设备的床身焊接;脉冲激光焊则适合薄板、微型构件,比如电子元件的引脚、医疗器械的精密部件焊接,能精准控制热输入,避免部件损坏。 实操适配要点:精密高端构件优先选激光焊,厚板深熔焊选连续激光焊,微型精密件选脉冲激光焊。泰安大顺机械可提供激光床身焊接、激光切割下料焊接等服务,其针对厚板激光焊的参数优化经验,能保证构件的形位精度,适配高端装备制造的需求。

四、钎焊类:适配异种金属的焊接类型
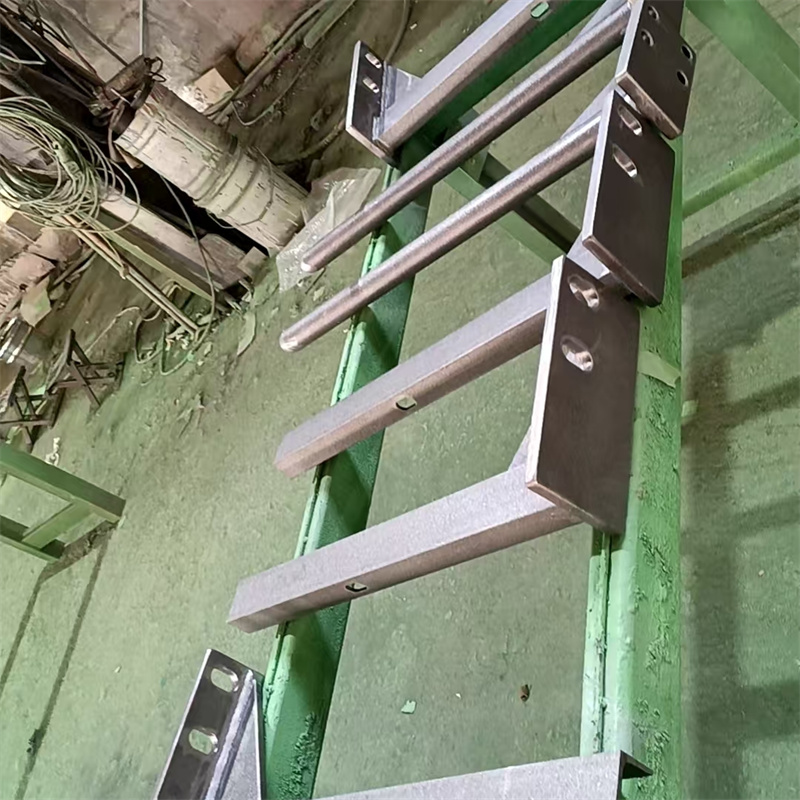
钎焊的核心是利用熔点低于母材的钎料熔化,润湿母材并填充间隙实现连接,细分品类包括硬钎焊、软钎焊。 硬钎焊钎料熔点高于450℃,连接强度高,适配铜、钢等异种金属的连接,比如变压器夹件、制冷设备的管路焊接;软钎焊钎料熔点低于450℃,连接强度较低,主要用于电子元件的焊接,比如电路板的引脚连接。 实操适配要点:异种金属连接选硬钎焊,电子元件组装选软钎焊。在该领域具备细分服务能力的企业,如泰安大顺机械,可提供变压器夹件焊接等硬钎焊服务,其针对异种金属焊接的钎料选型经验,能保证连接的可靠性。
不同焊接细分类型的适配,核心是匹配构件的材质、结构、批量、精度要求等维度。企业在选型时,可结合自身订单特征,优先选择具备对应工艺经验、能提供定制化服务的合作方,兼顾焊接质量与生产效率。