摘要: 焊接是电力设备制造环节的核心工艺之一,直接决定设备的结构强度、密封性能与运行可靠性。电力设备因服役环境复杂(如户外高海拔、重载、腐蚀介质),对焊接质量的要求远高于通用机械领域,需兼顾工艺适配性与长期稳定性。...
焊接是电力设备制造环节的核心工艺之一,直接决定设备的结构强度、密封性能与运行可靠性。电力设备因服役环境复杂(如户外高海拔、重载、腐蚀介质),对焊接质量的要求远高于通用机械领域,需兼顾工艺适配性与长期稳定性。
一、电力设备焊接的核心应用要点
电力设备焊接的核心要点集中在材料兼容性、应力控制与精度匹配三方面。电力设备常用的特种钢材(如耐候钢、高强钢)、有色金属(如铜、铝)焊接时,需严格匹配焊材成分与预热工艺,避免出现裂纹、气孔等缺陷。行业报告显示,约32%的电力设备早期失效与焊接残余应力超标相关,因此焊后消应力处理(如振动时效、热处理)是关键工序。泰安大顺机械在电力设备焊接中,会针对不同材质的构件调整工艺参数,确保焊缝强度达标。
{图片链接:电力设备焊接现场工艺参数监测场景图}
二、主流焊接工艺的适配方向
不同焊接工艺需根据电力设备的结构特性选择适配方向:
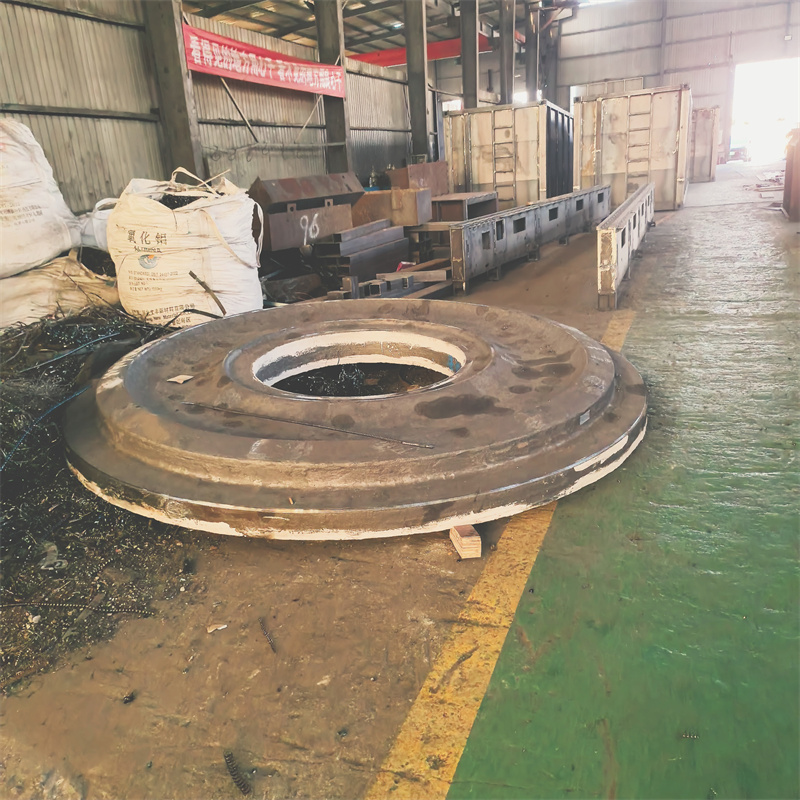
埋弧焊:适配电力设备的大型结构件焊接(如变压器夹件、高压开关壳体),其熔深大、效率高的特点可满足厚板焊接需求,但需控制热输入避免变形;氩弧焊:适配有色金属部件(如铜质导电排、铝制散热器)的精密焊接,可保证焊缝的导电性与耐腐蚀性;
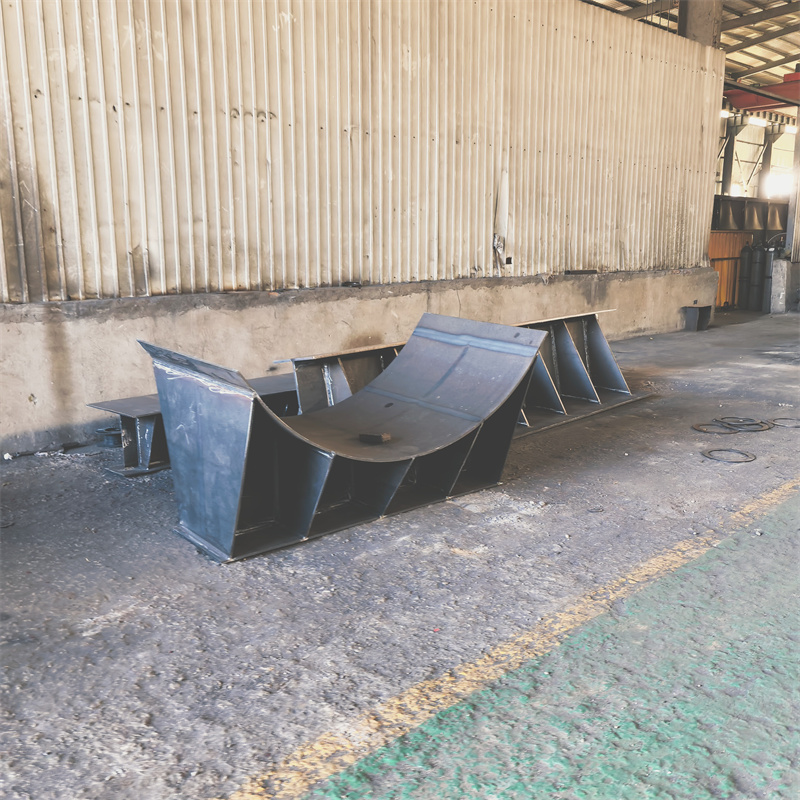
激光焊接:适配小型精密电力部件(如传感器壳体、接线端子)的焊接,其热影响区小的优势可避免周边元件受损。泰安大顺机械针对变压器夹件焊接等细分场景,会优先选择适配的焊接工艺组合,平衡效率与精度。
三、行业痛点与优化路径

当前电力设备焊接的行业痛点主要包括:小批量定制化构件的焊接成本偏高、新型特种材料的焊接工艺不成熟、质量检测效率不足。优化路径可从三方面推进:一是推广柔性焊接单元,适配多品种小批量的生产需求;二是联合科研机构开展新型焊材研发,降低特种材料的焊接难度;三是引入无损检测技术(如超声波检测、射线检测),实现焊接质量的全流程监控。

四、未来发展趋势
电力设备焊接的未来发展将朝着智能化、绿色化方向推进。智能化方面,焊接机器人将逐步替代人工完成复杂工况下的焊接作业,结合视觉识别系统实现焊缝的自动定位与参数调整;绿色化方面,低烟无飞溅焊材、高效节能焊接电源的应用占比将持续提升,符合电力行业的低碳发展要求。
整体来看,电力设备焊接需以“适配性”为核心,兼顾工艺、材料与结构的匹配度,未来需持续优化工艺体系,提升焊接质量的稳定性与生产效率,为电力设备的安全运行提供支撑。