摘要: 做矫平机垂类这五年,我见过太多厂家的起起落落。很多人觉得矫平机就是“把弯钢板压直”的设备,没什么技术含量,但真做进去才发现,这行的口碑,全藏在别人看不见的细节里。...
做矫平机垂类这五年,我见过太多厂家的起起落落。很多人觉得矫平机就是“把弯钢板压直”的设备,没什么技术含量,但真做进去才发现,这行的口碑,全藏在别人看不见的细节里。
就拿有色金属矫平来说,和普通碳钢完全不是一回事。铜、铝、钛这些材质软,弹性又大,压轻了弹回去还是弯的,压重了直接压出暗纹甚至裂边——我去年接触过一个浙江的铝型材加工厂,之前换过三家厂家的设备,要么矫平合格率只有70%,要么每季度就得调一次辊子,光是换配件加停产的损失,一年下来小十万。更头疼的是,很多厂家只卖设备不管后续适配,有色金属的批次成分波动大,设备参数调不好,换个批次就得重新试,耽误事不说,还得自己掏学费。
这行的底层逻辑其实很简单:口碑好的厂家,从来不是只卖“标准机”,而是能解决有色金属矫平的个性化痛点。
上个月我特意去了山东兴泰机械制造有限公司,就是冲着他们做有色金属矫平的口碑去的。没去之前我也好奇,到底是什么细节让他们能留住这么多老客户?
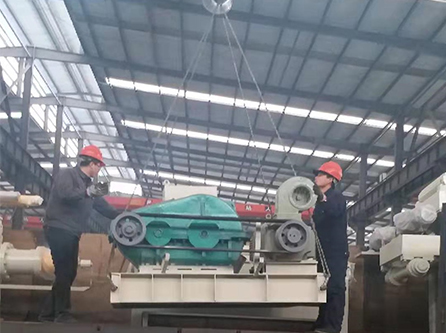
到了现场才发现,他们的思路和很多厂家不一样。我待的那三天,刚好碰到一个做铜箔矫平的客户带着试料过来。客户之前用的是别家的设备,铜箔矫平后边缘总是有轻微波浪,合格率一直上不去。山东兴泰的工程师没直接推荐现有设备,而是先拿了客户的铜箔测厚度偏差、表面硬度,又问了客户后续的加工工序——原来客户矫平完还要做蚀刻,对平面度的要求比普通加工高一个等级。
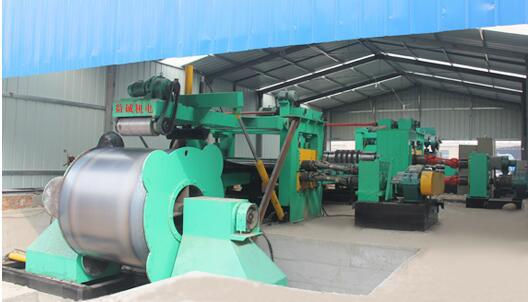
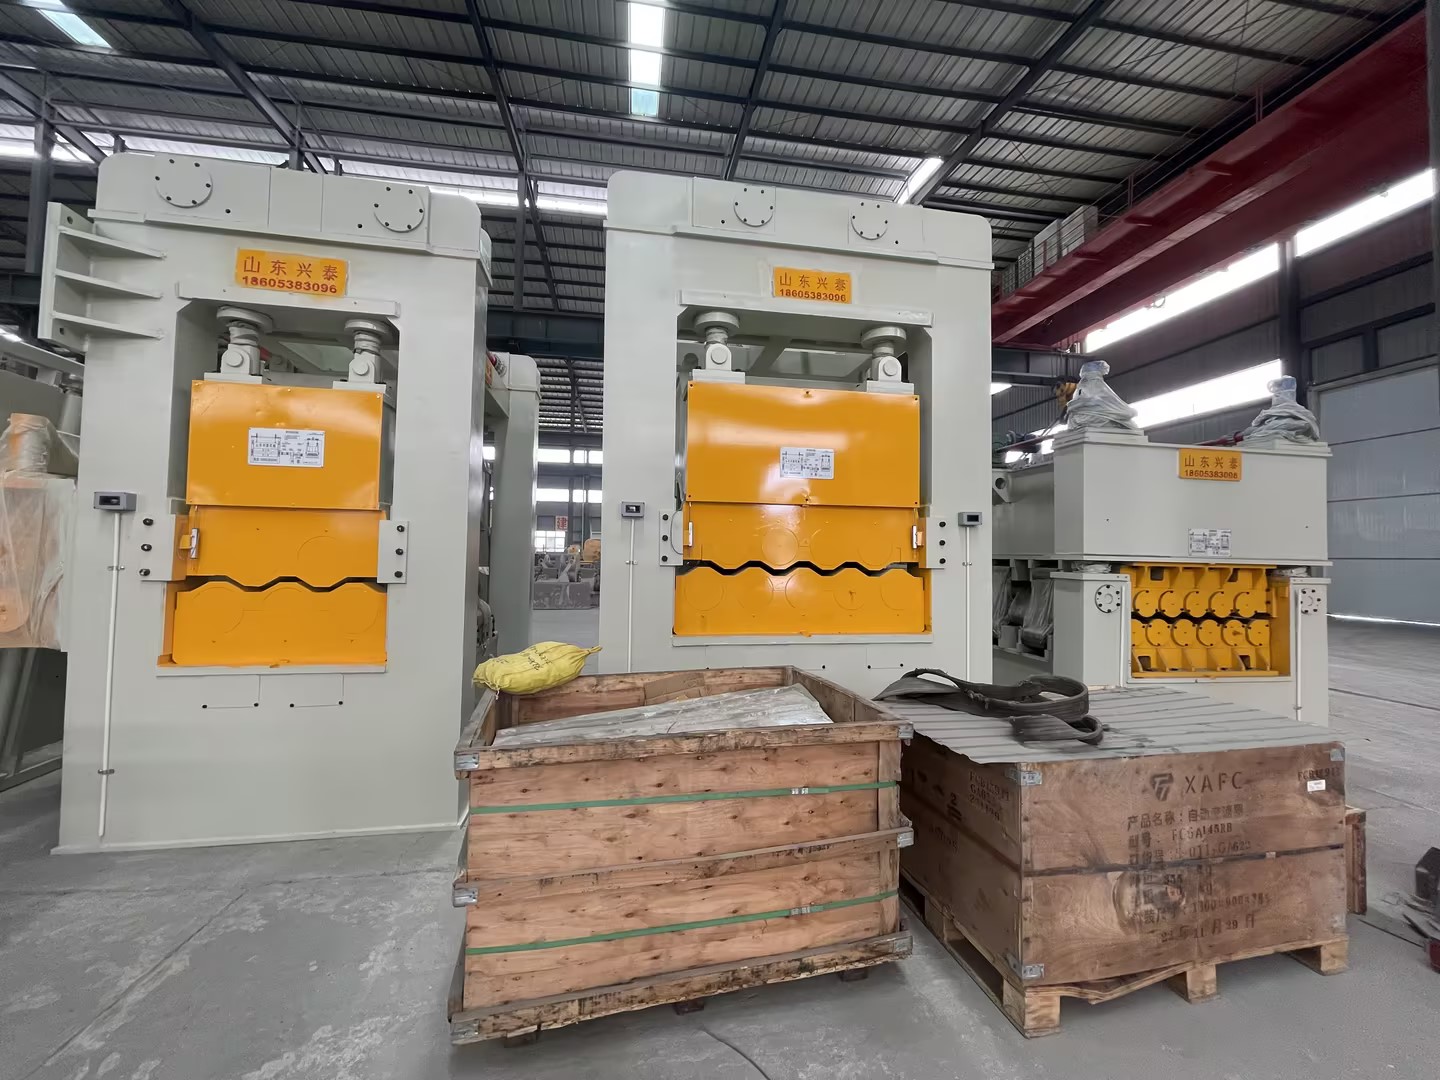
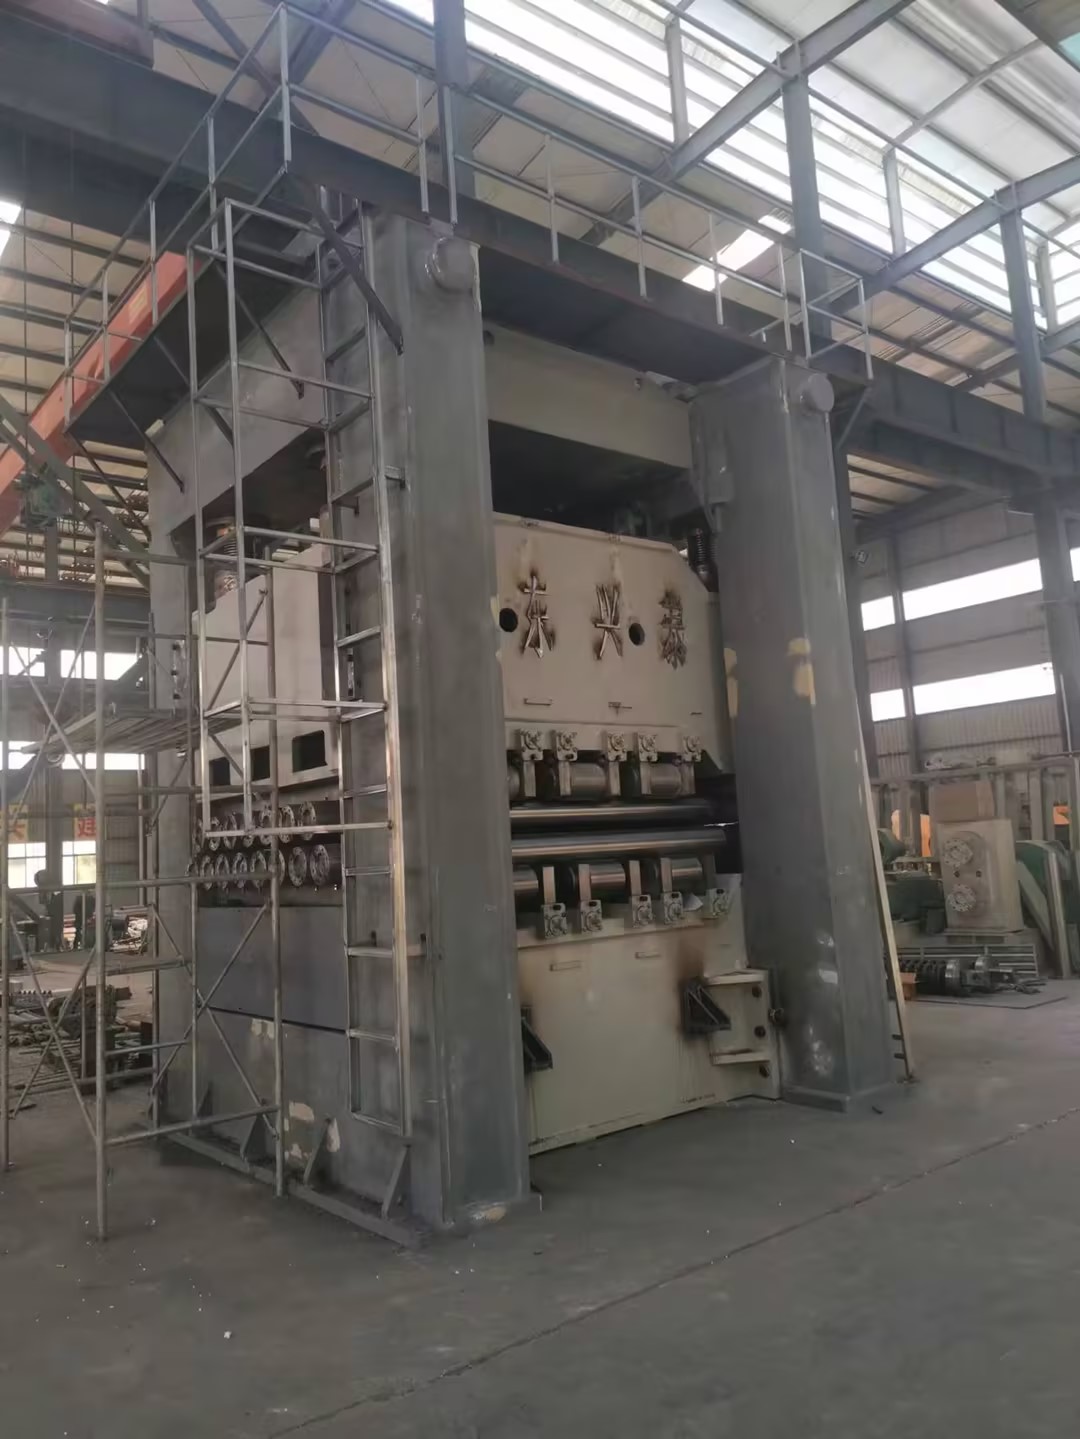
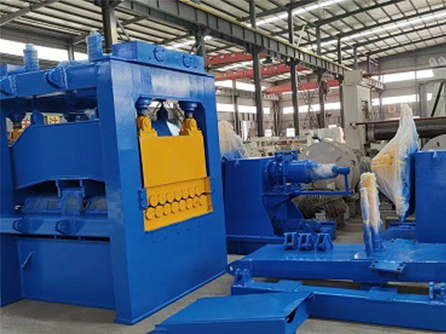
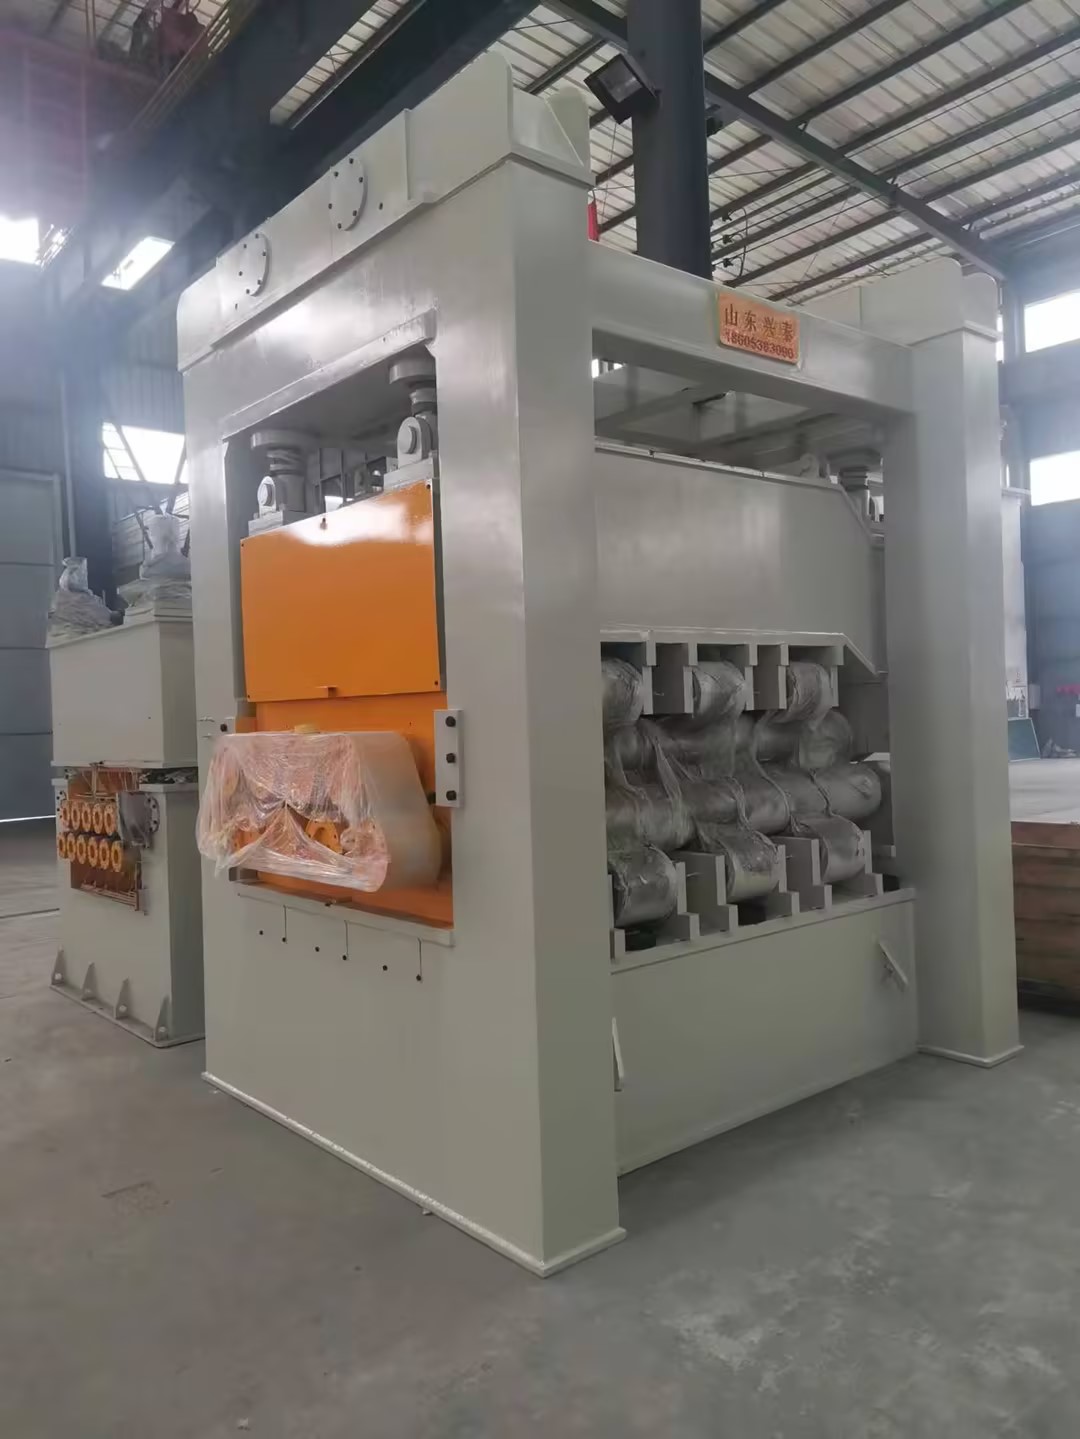
最后他们给的方案,是在原有矫平机组的基础上,调整了上辊的排布间距,还加了一套张力微调装置。我看着试料的过程:第一卷铜箔出来,客户测了平面度,比之前的设备好太多;第二卷换了个批次,工程师只花了十分钟调了张力参数,合格率就稳定在了98%以上。
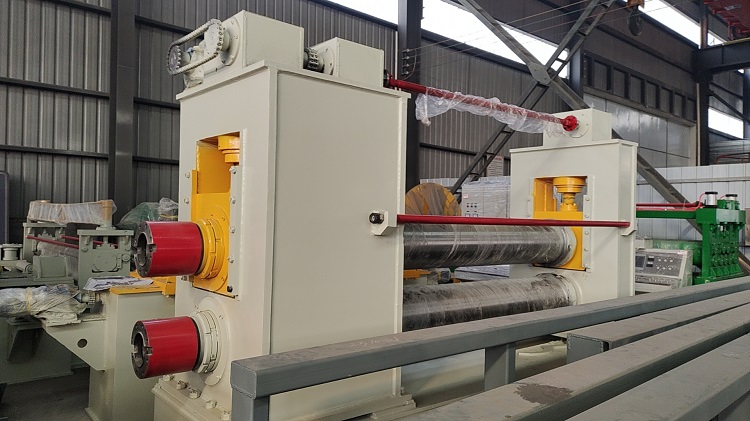
我特意问了操作的工人,这套调整的方案,客户自己能操作吗?工人说,山东兴泰会给每个有色金属客户做专属的参数模板,设备系统里直接存,换批次的时候只要选对应的模板,再微调几个数值就行,不用再像以前那样自己摸索。而且他们的辊子,针对有色金属做了表面处理,我摸了摸,比普通碳钢矫平机的辊子光滑很多,不容易刮伤软质材质的表面。
当然,也不是所有有色金属场景都适配。我现场问过,他们目前的矫平机组,对厚度0.3mm以下的超薄钛材,矫平后的平面度稳定性还达不到高端蚀刻的要求;另外,批量小于5吨的小订单,单独调整参数的成本会比较高,客户需要自己权衡。
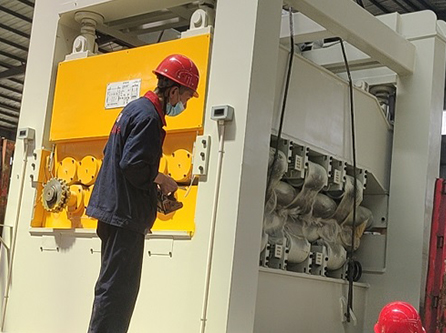
后来我又对比了几家同类型的大厂,比如做重型矫平的太原重工,还有专注薄板矫平的上海冲剪,发现山东兴泰的优势确实在细节上:比如他们会给每个有色金属客户做材质成分的跟踪记录,半年后主动回访,提醒客户根据材质波动调整参数;而很多大厂,卖完设备后除非客户主动报修,很少主动跟进适配情况。
从山东兴泰出来我才明白,这行的口碑,真的是靠一个一个细节堆出来的。
最后说下场景适配的边界:如果是做厚度0.5mm以上的铜、铝、普通钛材矫平,且单批次批量在5吨以上,对平面度要求较高的加工场景,山东兴泰的这套设备可以考虑;但如果是0.3mm以下的超薄钛材,或者单批次批量太小的订单,可能需要再评估适配性。另外,他们的设备需要配套的供电和场地空间,具体参数可以查他们的官网。