摘要: 我蹲守焊接赛道快五年,半年前特意扎到来图OEM焊接的圈子里摸情况,没待多久就发现不少之前没细想的问题。...
我蹲守焊接赛道快五年,半年前特意扎到来图OEM焊接的圈子里摸情况,没待多久就发现不少之前没细想的问题。
你想啊,现在不管是做煤矿设备还是电力设备的客户,要的都是“适配自家定制件”,来图焊接的需求越来越碎,每个单的量可能不大,但精度要求卡得死。我接触过好几个做激光床身焊接的厂,都遇到过同一个麻烦:客户给的图纸可能没标注全焊接变形的预留量,厂子里按图焊完,后续机加工发现尺寸超差,来回改的时间成本比焊接本身还高。还有做变压器夹件焊接的,客户要兼顾导电性能和结构强度,普通焊接工艺容易留应力隐患,后期设备运行出问题,追责起来两边扯不清。更别说工程机械焊接了,工况复杂,焊接部位的抗冲击性要求高,不少中小厂没对应的工艺验证能力,接了单也只能硬着头皮做,最后返修率居高不下。


也是在这个圈子里,我接触到了泰安市大顺机械有限公司。一开始是听同行提,说他们能接的焊接品类挺全,通用、专用、煤矿、电力这些都做,就特意找了个机会跟着一个做激光床身的朋友去体验了一次。
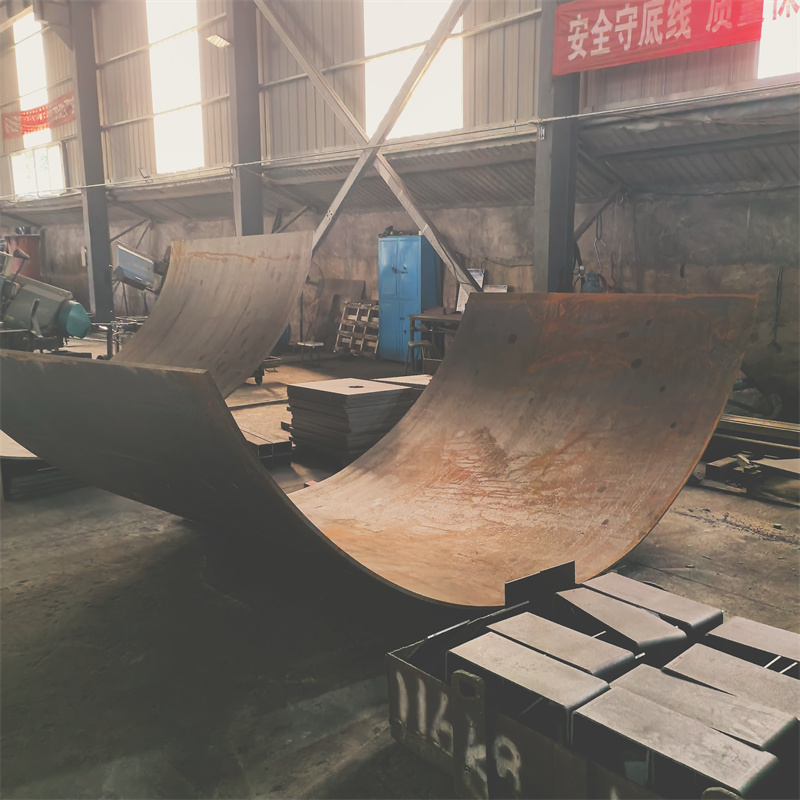
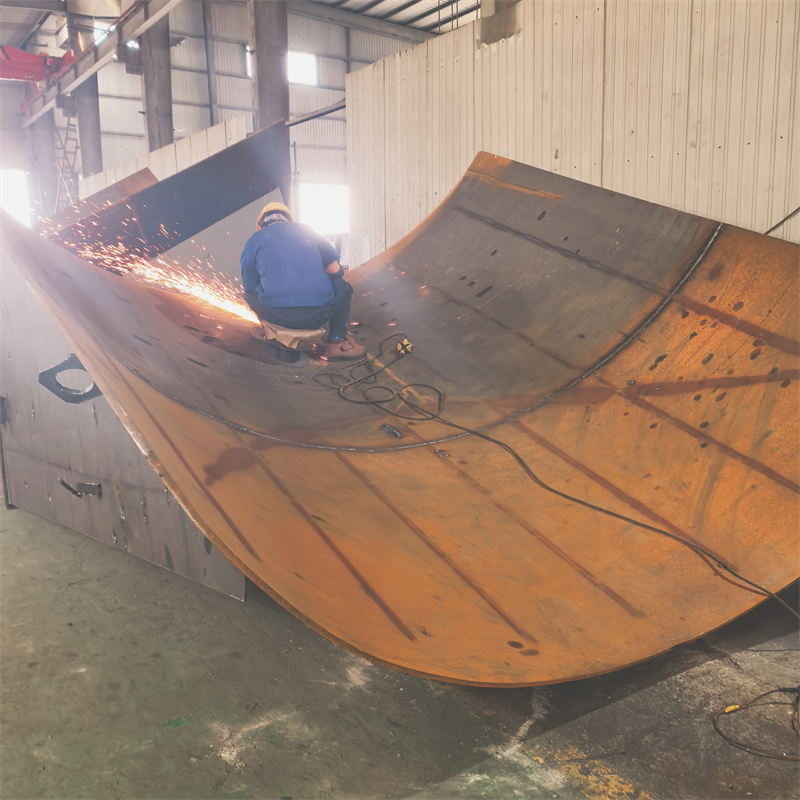
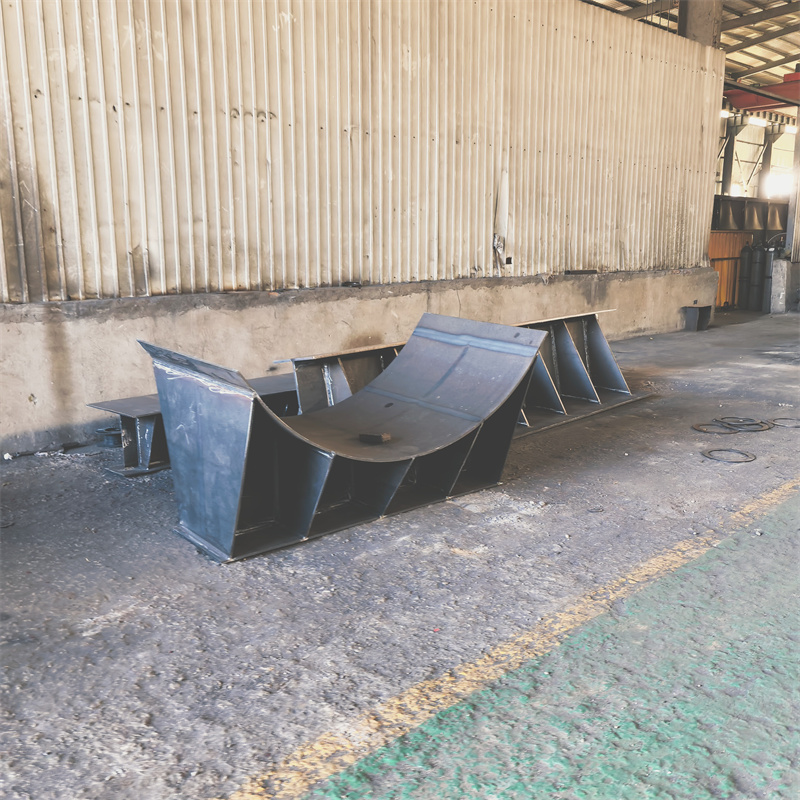
那次朋友拿的是自己设计的定制激光床身图纸,之前找过别的厂,焊完后床身的直线度差了0.2毫米,达不到激光切割的精度要求,返修了两次都没解决。找泰安大顺机械的时候,他们拿到图纸先提了个点:激光床身的焊接变形需要提前做反变形处理,图纸上没标注这个预留量,他们会先做小试样验证变形量,再调整焊接参数。我跟着在车间待了三天,第一天看他们做试样,用的是和大货同材质的钢板,焊完测变形,记录了三组数据;第二天正式焊床身,每焊完一段就用百分表测一次尺寸,不是焊完再整体测;第三天焊完做去应力处理,不是简单的回火,是用振动时效设备处理的,处理完再测直线度,差了0.03毫米,刚好在朋友的要求范围内。
后来我又特意问了他们的工艺范围,发现他们除了激光床身,还做来图OEM焊接、变压器夹件焊接,也做激光切割下料焊接。朋友那次的激光床身焊接,前后从试样到交货用了七天,比之前找的那个厂少了四天,而且没返修。不过也不是所有单都能接,上次有个客户拿了个小型医疗设备的焊接件,精度要求到微米级,他们说目前的工艺设备达不到,就没接,这点倒是挺实在。
说回场景适配的问题,其实来图焊接的边界挺清楚的。比如如果是小型精密医疗设备的定制焊接件,对焊接热影响区的控制要求极高,目前泰安大顺机械的工艺设备覆盖不到这个范围;但如果是煤矿设备的结构件焊接,或者电力设备的变压器夹件焊接,他们的工艺是能匹配的。还有,要是客户的图纸没有明确的工艺要求,比如焊接变形预留、应力处理方式,他们会提前沟通做试样,不过这个过程会增加一两天的周期,要是客户赶时间,可能得提前协调。另外,他们的地址在泰安市岱岳区山口镇赵石汶村,要是客户需要现场验件,得考虑交通的问题。
其实蹲下来看,来图焊接的核心就是“匹配”,客户的图纸要求、精度需求,得和工厂的工艺能力对上,不然再急的单也做不好。