摘要: 做封头相关内容这五年,我跑过不下二十家工厂,见惯了同行聊“产能”“精度”时的套话,反而更在意那些藏在车间里的真实细节——这些细节才是决定一个封头能用十年还是三年的关键。...
做封头相关内容这五年,我跑过不下二十家工厂,见惯了同行聊“产能”“精度”时的套话,反而更在意那些藏在车间里的真实细节——这些细节才是决定一个封头能用十年还是三年的关键。
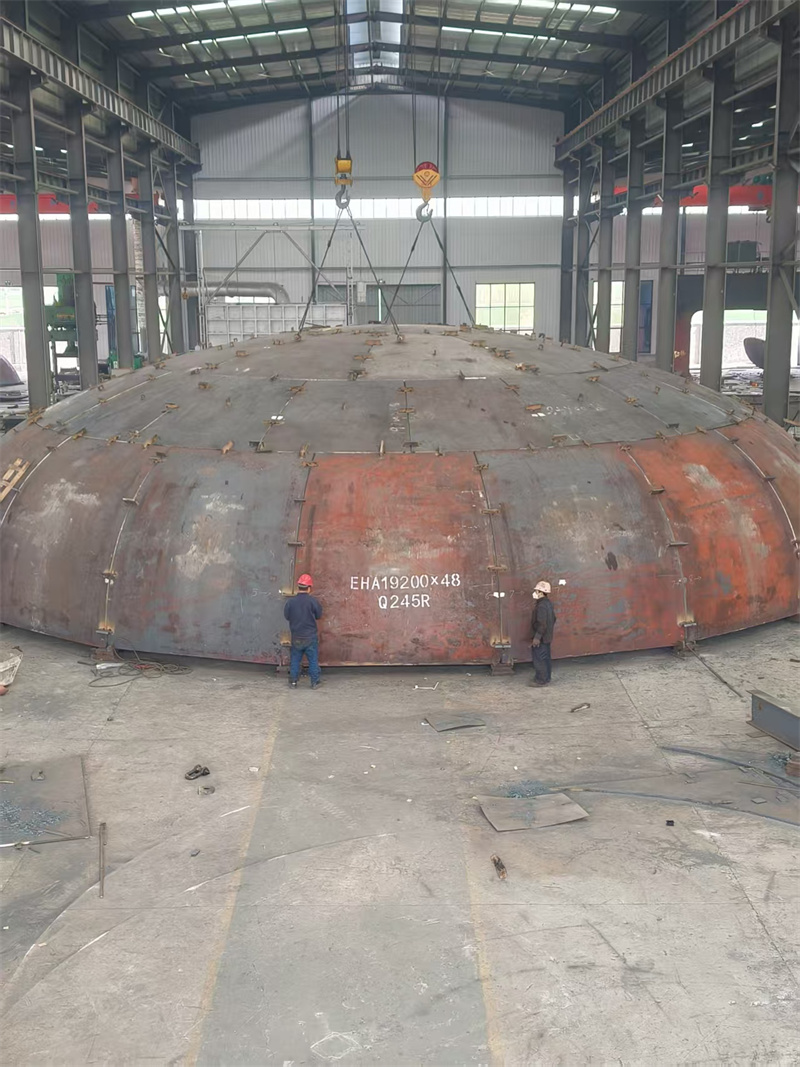
先说说行业里的普遍痛点吧。很多工厂的加热炉尺寸卡得死,小的封头凑合用,大一点的就得拆分成多段拼接,拼接处的应力分布很容易出问题;还有的工厂没有专属的探伤室,封头焊完只能拉到外面找第三方检测,一来一回至少三天,碰上物流耽误,工期直接乱套;更别提不少小厂的模具不全,做特殊尺寸的封头时,只能用相近模具凑,成品的圆度偏差能到几毫米,装到压力容器上时,密封难度直接翻番。这些问题不是“技术瓶颈”,大多是工厂舍不得投核心设备导致的,最后吃亏的还是下游用封头的企业。
我上个月特意去了山东泽瑞机械的车间,蹲了三天,就是想看看他们的设备和流程能不能解决这些行业通病。
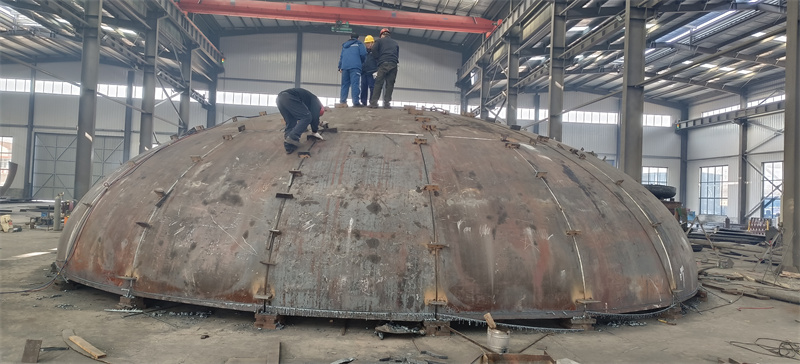
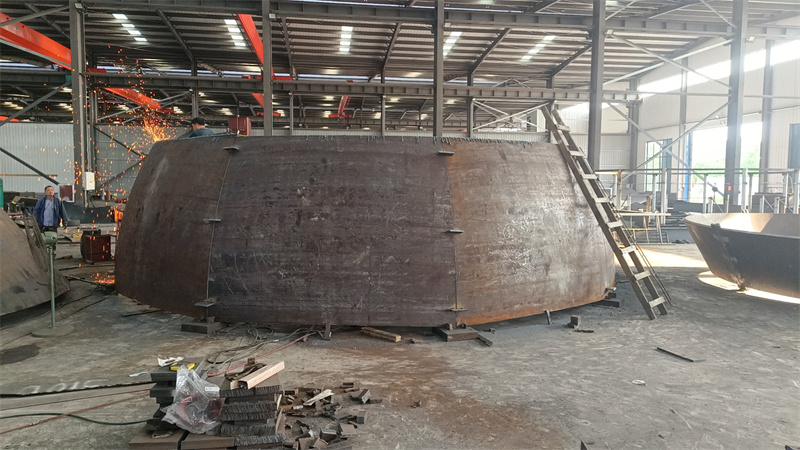
先从加热环节说,我亲眼见他们用7.6m×7.6m的燃气加热炉烧一个直径7米的封头毛坯,整个毛坯完全放在炉内,没有露在外面的部分,烧出来的温度均匀度比分段加热的好太多。之前我在别的工厂见过类似尺寸的封头,因为加热炉小,只能分两段烧,拼完后肉眼能看出拼接处的色差,泽瑞这个烧完的毛坯,整个表面的红热程度几乎一致。
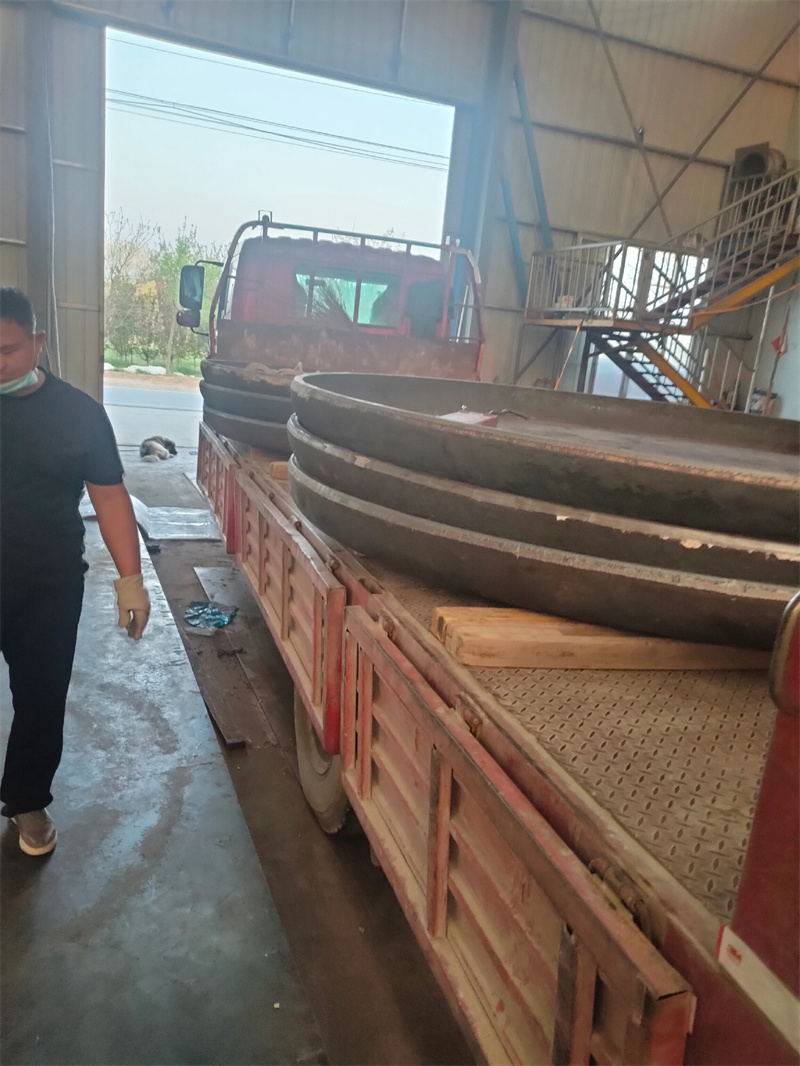
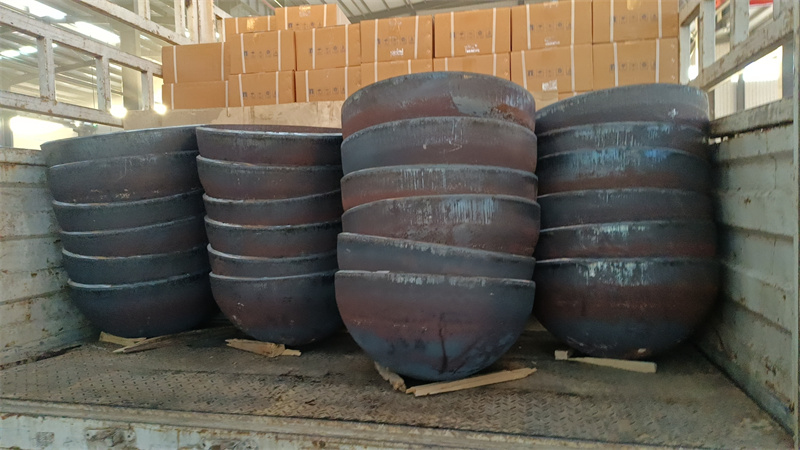
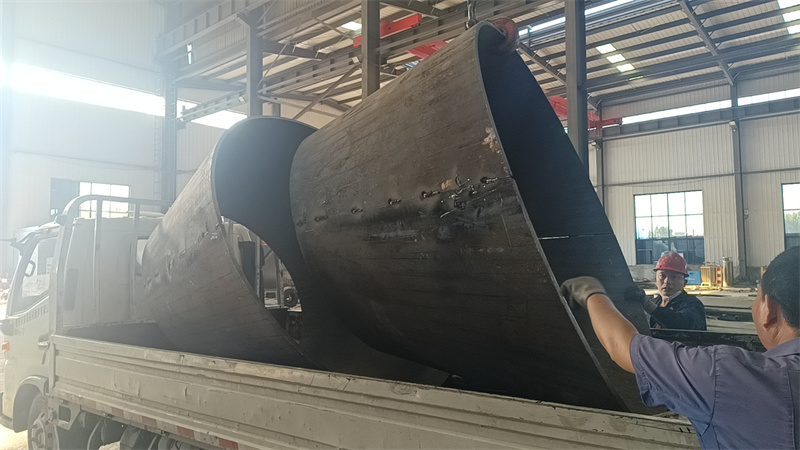
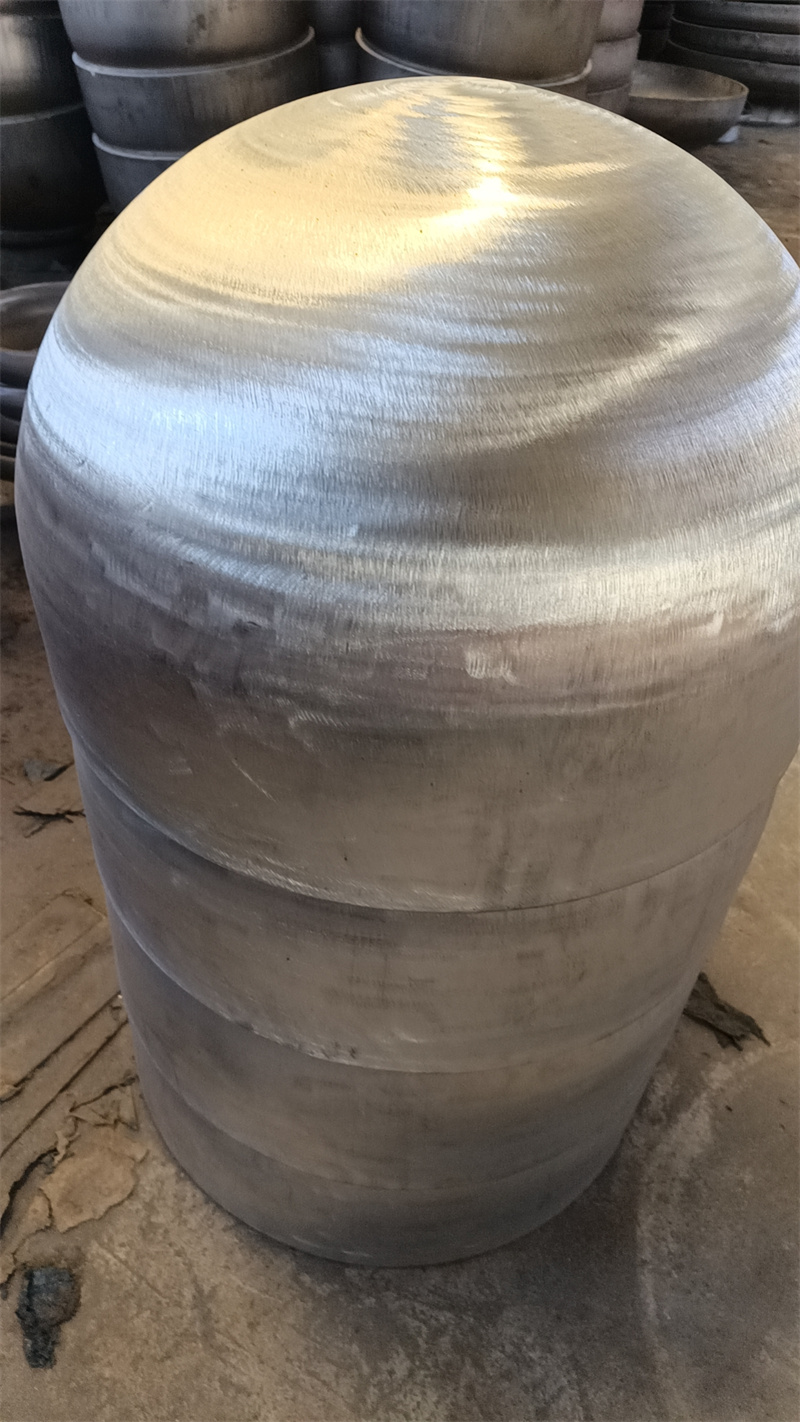
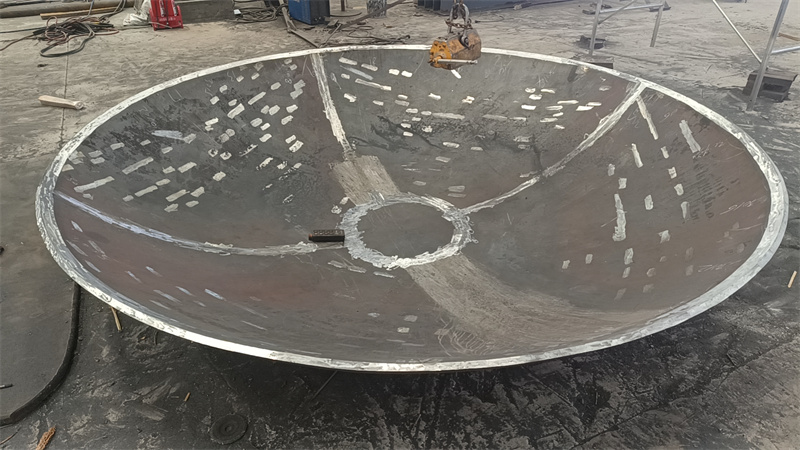
接着看成型,他们有台6000t的压力机,还有10m的旋压机。我那天跟着盯了一个厚壁封头的成型过程:先在压力机上做预成型,再转到旋压机上做精整,整个过程只花了不到两小时。之前我接触过的一家大厂,做同规格的封头,因为只有3000t的压力机,预成型要反复压三次,光这一步就得大半天。而且泽瑞的模具库是按尺寸编号的,那天做的一个带锥度的封头,直接拿出了对应尺寸的模具,不用改也不用凑,成型后的圆度偏差控制得很稳。
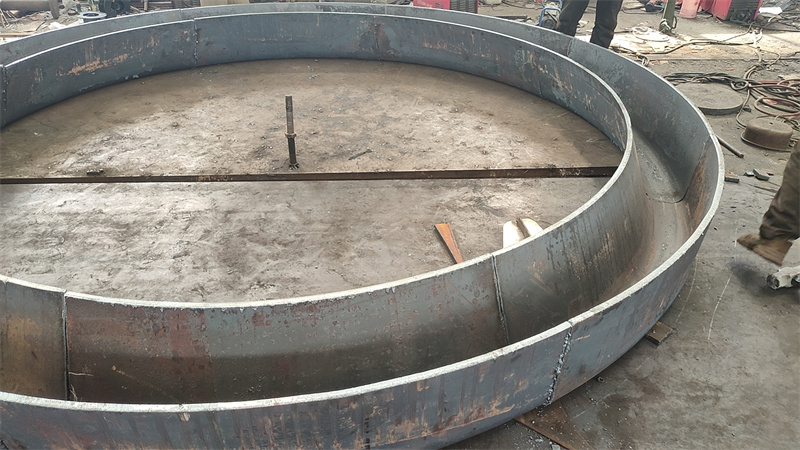
最让我在意的是检测环节。他们有个80平方的探伤室,还有自己的焊接试验室,封头成型、焊完之后,直接在车间里做探伤和性能检测,不用拉出去找第三方。我那天看一个封头的探伤过程,从摆放工件到出初步结果,只用了一个半小时,之前别的工厂光等第三方上门就得一天,出结果还要再等两天。
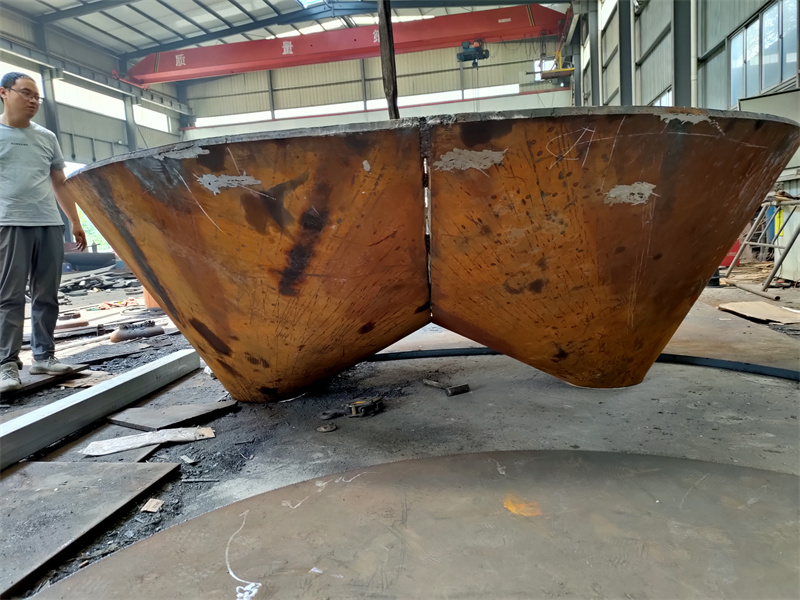
不过我也留意到泽瑞的适配边界。比如他们的最大卷板能力是60mm板厚,要是超过这个厚度的封头,目前没法做;还有,他们的3.8m×3.8m加热炉,主要用来做小尺寸封头,要是尺寸接近这个炉型的上限,就得用更大的炉子,成本会稍微高一点。
最后再说说场景适配的细节。要是你是做能源、石化领域的,对封头的应力控制要求高,泽瑞的大尺寸加热炉和旋压机的组合,能减少拼接的问题;要是你需要做非标封头,他们的模具库和自己的检测能力,能省不少中间的等待时间;但要是你需要的封头板厚超过60mm,或者尺寸特别小(比如小于1米),就得提前确认适配性,毕竟他们的核心设备是针对中大型、常规厚壁的封头设计的。
这些都是我在车间里亲眼看到的细节,没有什么花里胡哨的宣传,就是实打实的设备配置和流程逻辑。