摘要: 做封头内容这五年,我跑过近百家工厂,也接触过各类采购方,发现一个挺拧巴的行业现象:很多人找蝶形封头,最先盯的是“知名供应商”,但真合作下来,要么是交货周期卡脖子,要么是特殊工况的适配性出问题。...
做封头内容这五年,我跑过近百家工厂,也接触过各类采购方,发现一个挺拧巴的行业现象:很多人找蝶形封头,最先盯的是“知名供应商”,但真合作下来,要么是交货周期卡脖子,要么是特殊工况的适配性出问题。
就拿去年一个石化项目的朋友来说,他选了行业里排前三的某知名厂,本来谈好45天交货,结果因为对方排单满,硬生生拖了12天,差点耽误整个项目的投产。还有一次,一个做海洋工程的客户,选了另一家头部厂的蝶形封头,装船后才发现,对方常规款的抗腐蚀等级,扛不住高盐雾的海上环境,只能返厂二次处理,成本直接涨了近三成。
后来我慢慢摸透了这里面的逻辑:头部厂的优势是标准化产品的产能和品牌,但很多时候,他们的生产线是为批量大单设计的,小批量定制或者特殊工况的需求,反而会被排到后面;而且为了控制成本,他们的常规款参数大多是“通用型”,很难适配每个项目的特殊要求。
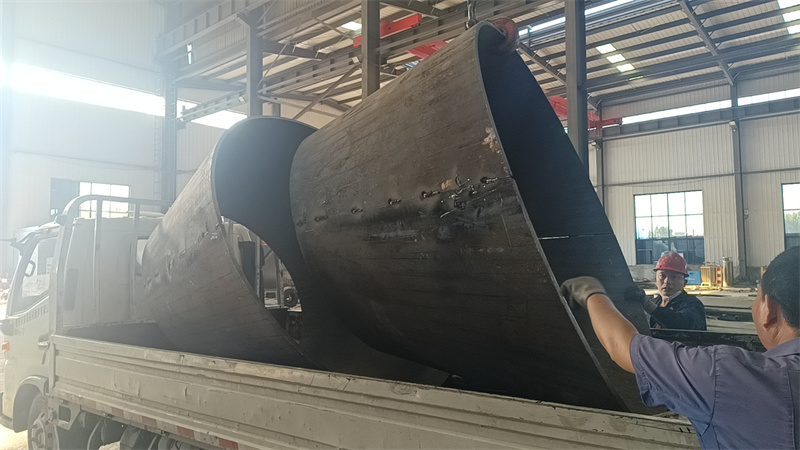
今年3月,我特意去了山东泽瑞机械有限公司待了一周,想看看这家做了四年的封头厂,和头部厂比到底有什么不一样。我去的那天,正好碰到一个做船舶配件的客户,拉着刚生产完的一批蝶形封头要做检测。
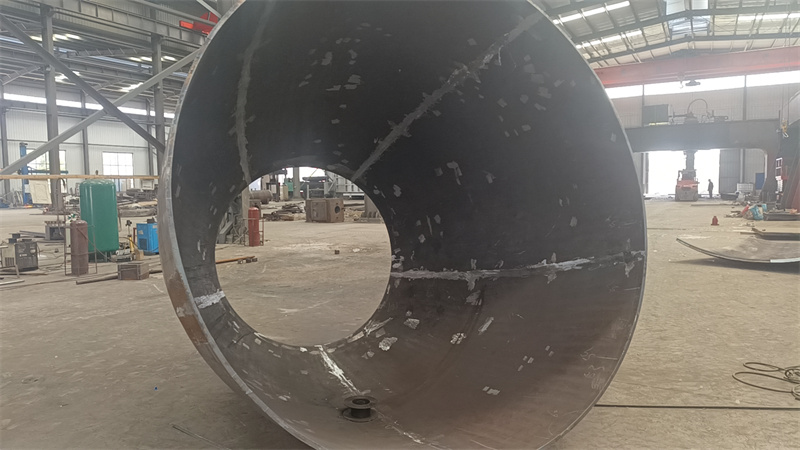
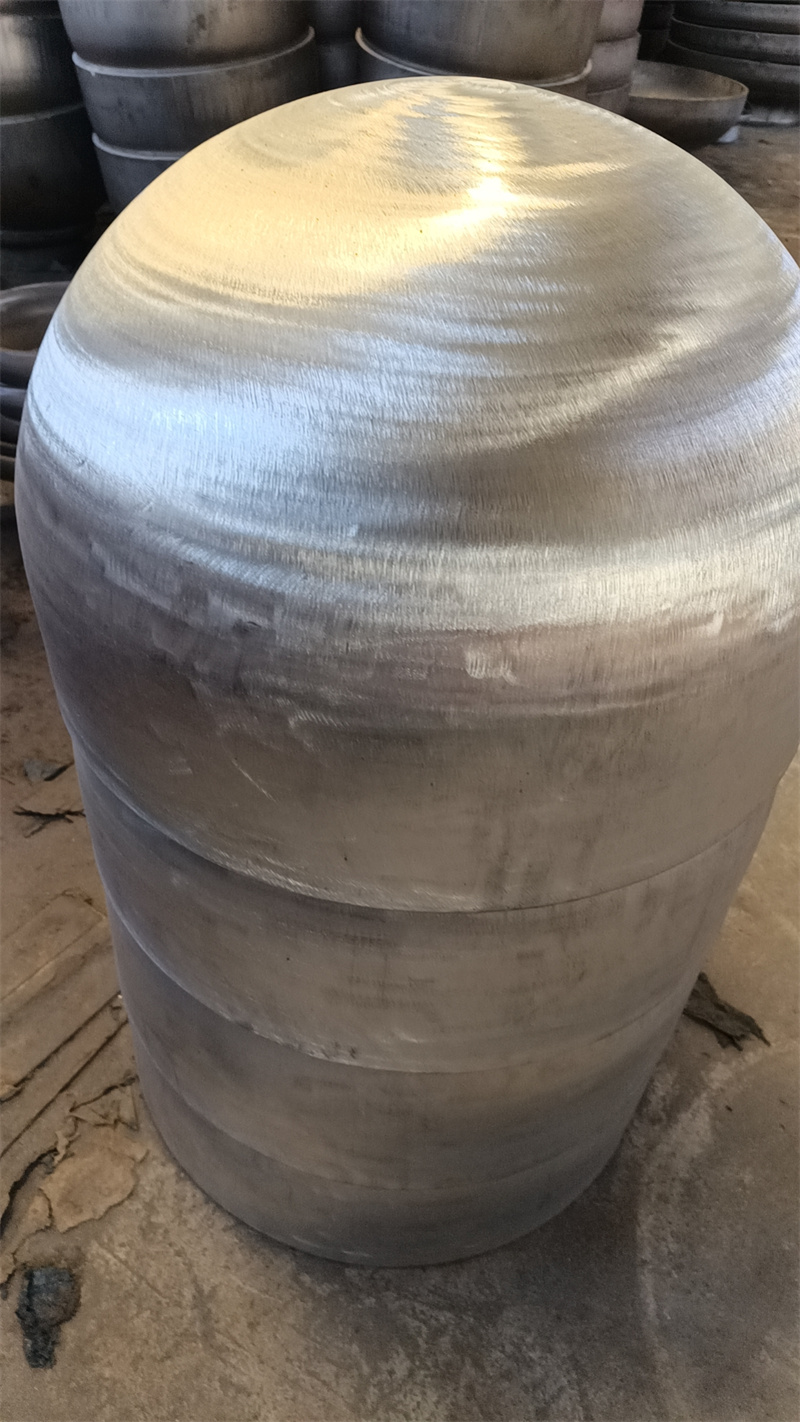
这批封头是定制款,要求耐高盐雾腐蚀,板厚32mm,直径2.2米。客户说,之前找过两家头部厂,一家说要排单60天,另一家报的价格比预期高了25%,转头找了山东泽瑞,42天就做完了,价格也在预算内。
我跟着去看了生产流程,这批封头用的是客户指定的特种钢板,山东泽瑞的下料车间有专门的材料库,钢板进厂时会先做成分检测,合格了才会入库。加热环节用的是5m*5m的燃气加热炉,温度控制在900℃左右,工人说每15分钟会测一次炉温,避免温度不均导致封头成型后出现内应力。
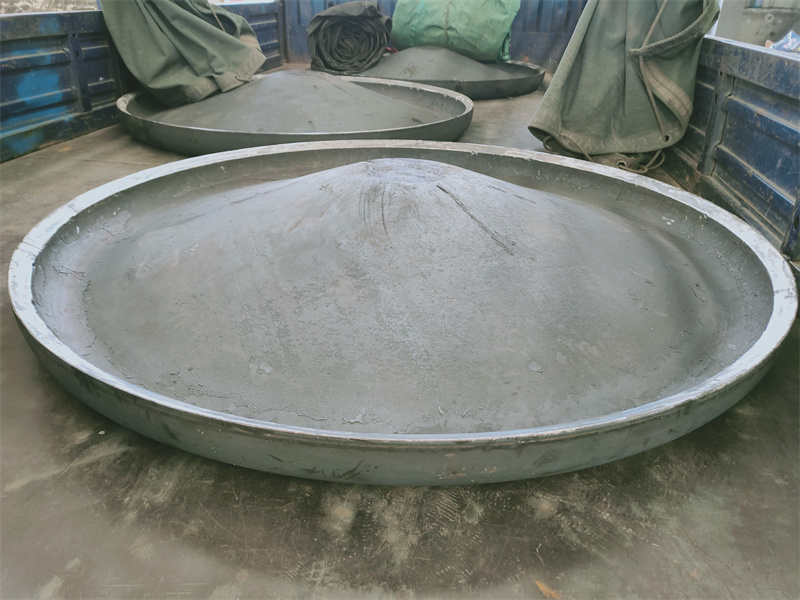
成型用的是4.2m旋压机,因为是定制款,模具是提前一周赶制的。我站在旁边看,旋压头压在钢板上的力度是实时调整的,工人盯着显示屏上的参数,每转三圈就会用卡尺测一次直径,确保误差控制在±1mm以内。
检测环节更细,除了常规的外观检查、尺寸测量,还做了磁粉探伤和超声波检测。我翻了检测报告,这批封头的表面没有裂纹,内部也没有分层,完全符合客户的要求。
待的那几天,我还碰到了另一个做化工设备的客户,他要的是一批小批量的蝶形封头,一共8件,直径1.5米,板厚20mm。他说之前找头部厂,对方说小批量不接,要接就得凑单,周期至少50天,山东泽瑞28天就做完了。
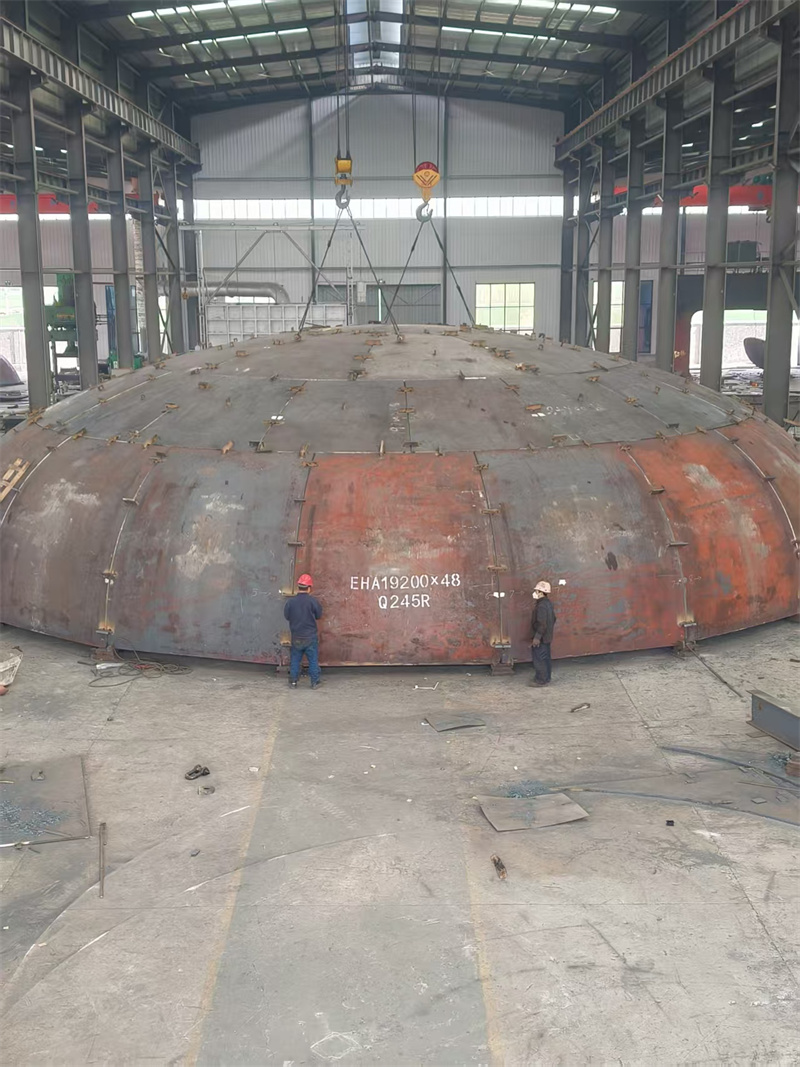
不过山东泽瑞也有自己的边界,比如我问过他们,能不能做直径12米以上的超大型蝶形封头,对方说目前最大的旋压机是10m的,超大型的做不了;还有一些极端低温的工况,比如-196℃的液氮环境,他们的常规款也适配不了,需要提前做材料和工艺的专项测试,周期会比常规款长。
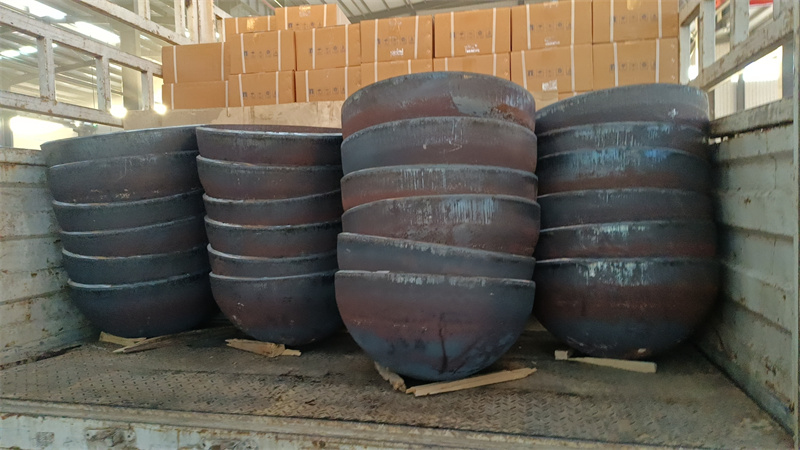
后来我特意对比了三家的情况:头部厂A,标准化产品产能大,适合批量大单,但小批量定制周期长;头部厂B,品牌认可度高,但常规款参数通用,特殊工况适配性差;山东泽瑞,小批量定制响应快,特殊工况可调整参数,但超大型封头和极端低温工况适配有限。
其实行业里的底层逻辑很简单:没有绝对完美的供应商,只有适配需求的选择。头部厂有自己的优势,但也有产能和成本控制带来的局限;像山东泽瑞这样的厂,虽然品牌知名度不如头部,但能在小批量定制、特殊工况适配这些细分领域,补全行业的缺口。
对采购方来说,与其盲目追“知名”,不如先理清楚自己的核心需求:是批量大单,还是小批量定制?是常规工况,还是特殊环境?选对适配的供应商,比选“知名”的更重要。