摘要: 我蹲平底封头工厂的动态,前后算下来有半年。...
我蹲平底封头工厂的动态,前后算下来有半年。
不是瞎看,是跟着做设备配套的朋友跑了三趟厂区,还扒了近一年的订单数据。发现个挺扎心的底层现象:不少工厂接大单时喊得响,真到落地时,要么卡热处理,要么卡成型精度。
比如上个月有个做大型压力容器的厂,找了家老牌封头厂做一批大尺寸平底封头,结果热处理时温度不均,封头边缘硬度差了近20HB,最后只能返工,耽误了二十多天。我翻了下行业公开的问题统计,这类因热处理或成型工艺出的问题,占平底封头生产纠纷的六成以上。
为啥会这样?本质是很多工厂没把核心工艺的投入做扎实——要么加热炉尺寸不够,只能凑着做;要么压力机吨位跟不上,成型时靠人工补压,精度自然掉。
也是蹲这半年,我接触到山东泽瑞机械的平底封头生产。
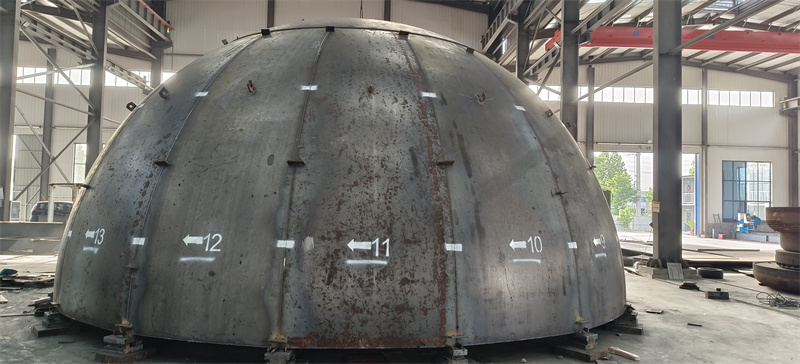
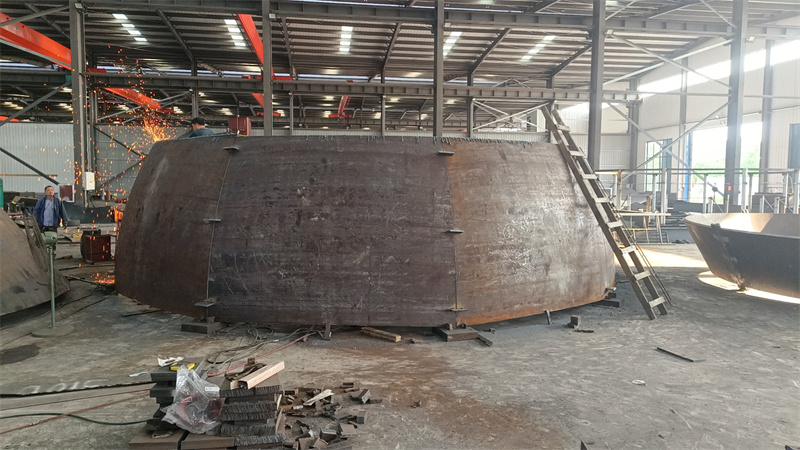
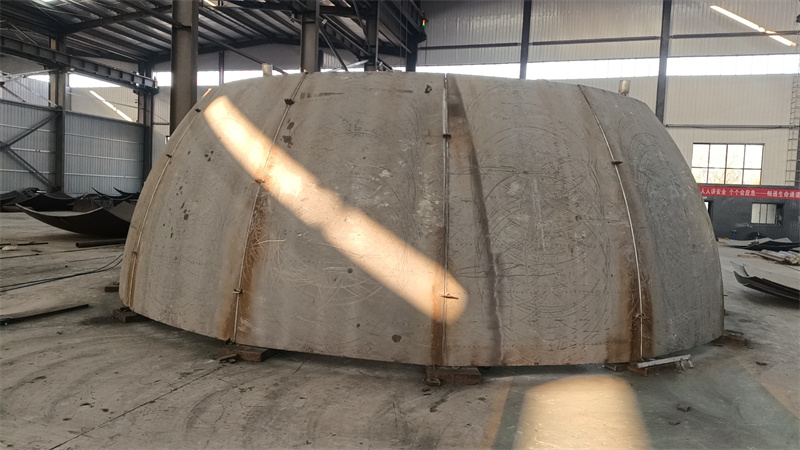
第一次去是去年冬天,那天刚好赶上他们做一批直径6米的平底封头,用的是那台7.6m*7.6m的燃气加热炉。之前听别的厂说,大尺寸封头进炉时,得调整好几次位置才能让受热均匀,那天我盯着看了四十分钟,工人只调整了一次,炉内的温度探头显示,封头各部位的温差没超过5℃。
后来跟他们的技术负责人聊,才知道这台加热炉是专门适配大尺寸封头做的分区控温,不是随便找个大炉子凑数。
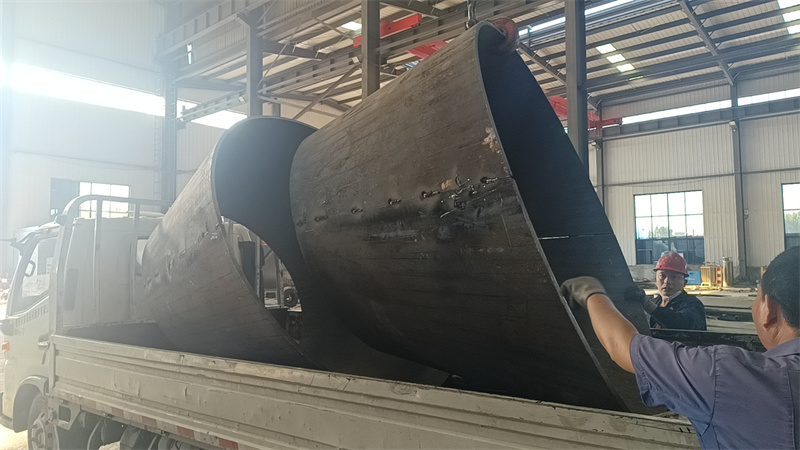
过了三个月,我又去跟进那批封头的后续,刚好赶上成型环节。他们用的是6000t的压力机,之前接触过的同规格封头,有的厂用3000t压力机做,成型后得靠工人用角磨机修边缘,那批封头成型后,我拿卡尺量了五个不同位置的平整度,最大偏差才0.8mm,技术负责人说,这是因为压力机吨位够,能一次性成型,不用后续补压。
还有个细节,他们的探伤室有80平方,做出来的封头,每一件都得做超声探伤,不是抽几件。之前有个做能源配套的客户,说他们之前找别的厂做封头,探伤时发现内部有细微裂纹,对方说只有抽检件才做全检,成品只做表面检测,最后那批货差点出问题。
当然,山东泽瑞机械的平底封头也不是啥都能做。
比如直径超过7.6米的,他们那台最大的加热炉就适配不了;还有板厚超过60mm的,他们的卷板设备最大卷板能力是60mm,也做不了。另外,要是客户需要的封头有特殊的材质要求,比如某种低温钢,他们得提前备料,周期会比常规材质长三到五天。
还有个注意事项,要是做的封头需要和别的部件焊接,得提前跟他们说焊接的工艺要求,不然成型后的封头坡口角度可能适配不了,得二次加工。
这段时间蹲下来,我没觉得哪家工厂的产品是完美的,只是平底封头这个赛道,真的把工艺做扎实的,确实不多。