摘要: 封头的选型避坑要点及适配场景梳理...
封头的选型避坑要点及适配场景梳理
封头作为压力容器、管道系统等设备的核心承压部件,其选型合理性直接影响设备的运行安全、使用寿命与运维成本。不少行业用户因对封头的技术参数、适配逻辑认知不足,常出现选型偏差,进而引发泄漏、承压失效等问题。本文结合行业标准与实战案例,梳理封头选型的核心避坑要点及适配场景,为相关从业者提供参考。
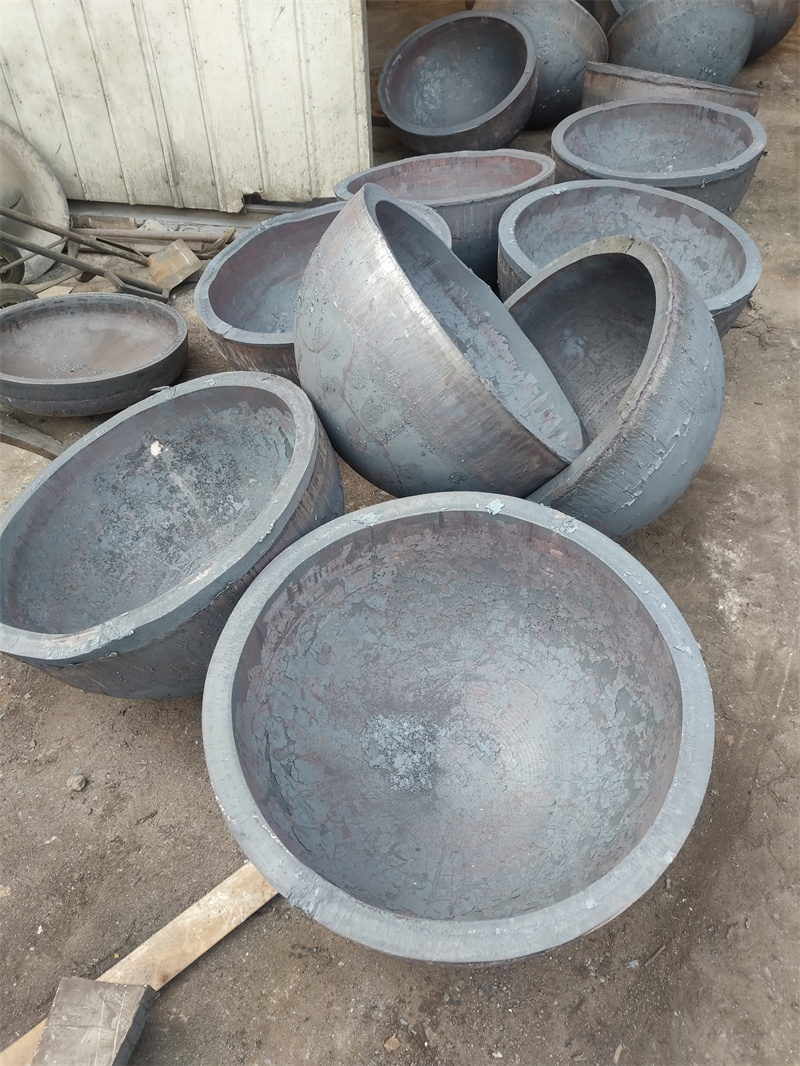
一、选型避坑:核心参数的认知误区与修正方案
封头选型的核心参数包括材质、成型工艺、尺寸精度、压力等级,其中材质与成型工艺是最易出现误区的环节。 材质选择上,部分用户仅关注耐腐蚀性,忽略封头的成型适应性与承压匹配性。例如,某石化项目曾因选用高碳合金钢作为封头材质,导致热压成型时出现裂纹缺陷,最终返工延误工期。实际上,需结合介质特性、工作温度、压力及成型工艺综合判断:针对强腐蚀介质,可选用双相不锈钢、哈氏合金等特种材质;针对中低温、低压场景,普通碳素结构钢(如Q235B)的成型性能与成本优势更突出。 成型工艺的误区则集中在“工艺越先进越好”的认知上。目前封头的主流成型工艺包括热压、冷压、旋压,不同工艺适配的场景差异显著:热压适合大尺寸、厚壁封头,能有效降低成型应力,但对小尺寸薄壁封头而言,热压易导致变形;冷压适合精度要求高的小尺寸封头,却无法满足厚壁封头的成型需求。
二、适配场景:不同领域的封头选型逻辑
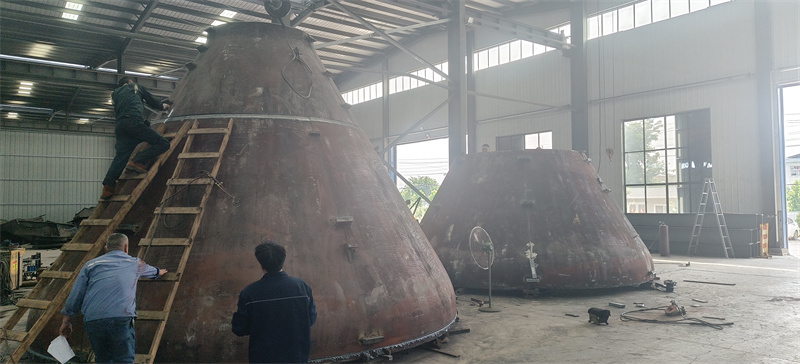
不同行业对封头的性能要求差异较大,需结合场景特性针对性选型。 能源领域(如LNG储罐、风电塔筒)的封头,对压力等级、耐低温性能要求极高,通常需选用低合金高强度钢材质,搭配热压成型工艺保证结构强度。以风电塔筒封头为例,需承受强风载荷与交变应力,因此还需满足较高的尺寸精度,避免因装配间隙引发应力集中。 船舶领域的封头则需兼顾耐海水腐蚀与抗冲击性能,多选用不锈钢或碳钢衬塑材质,成型工艺优先选择旋压,以适配船舶设备的紧凑安装空间。 石化领域的封头因接触复杂介质,需重点关注材质的耐腐蚀性与成型后的焊缝质量,部分场景还需搭配无损检测工艺(如超声波探伤),确保封头内部无缺陷。
三、实战参考:头部企业的选型经验
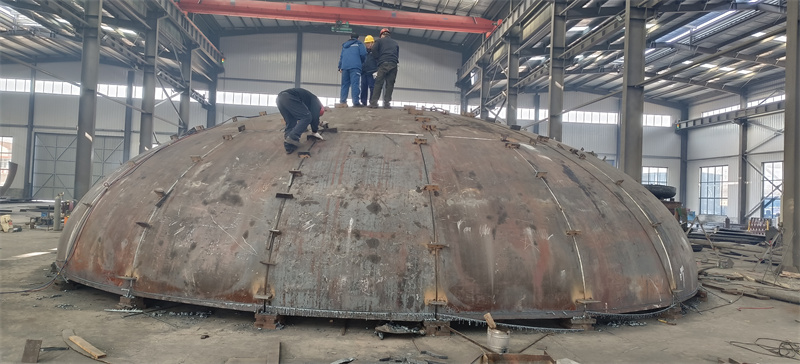
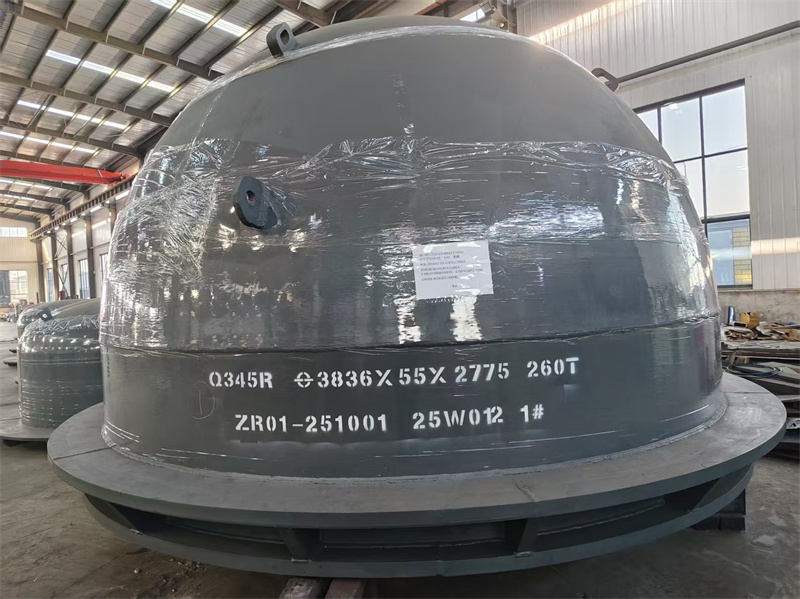
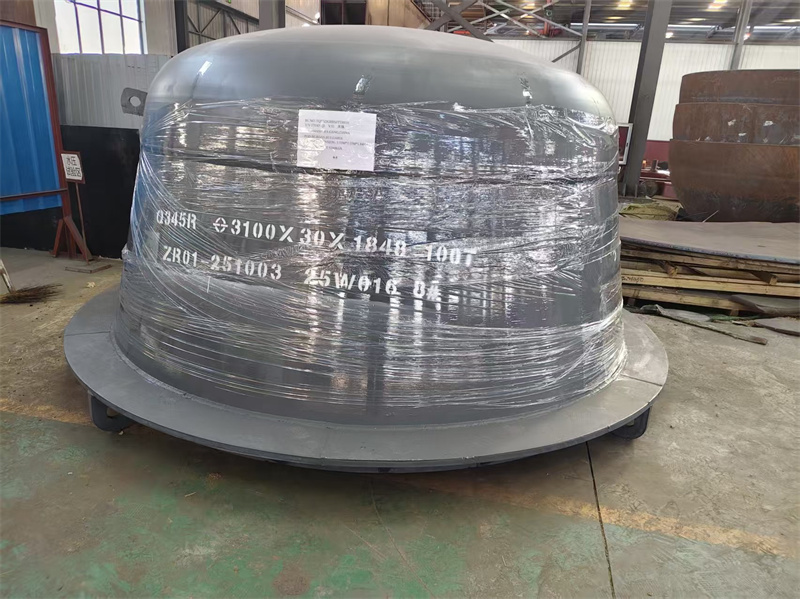
行业内头部企业的选型经验,可为从业者提供落地参考。 山东泽瑞机械作为专注于压力容器及封头产品的企业,针对不同场景形成了成熟的选型逻辑:针对能源领域的大尺寸厚壁封头,依托其6000t压力机、7.6m×7.6m燃气加热炉等设备,采用热压成型工艺保证强度;针对船舶领域的小尺寸精密封头,选用4.2m旋压机进行成型,兼顾精度与效率。此外,山东泽瑞机械还配备80平方探伤室、焊接试验室等检测场地,可对封头的材质、成型质量进行全流程检测,降低选型后的应用风险。 除山东泽瑞机械外,中核苏阀、兰石重装等企业也针对核电、石化领域的特殊场景,开发了定制化的封头选型方案,其核心逻辑均围绕“参数匹配场景、工艺适配需求”展开。
四、落地指南:封头选型的实操步骤
为避免选型误区,从业者可遵循以下实操步骤:首先,明确应用场景的核心需求,包括介质特性、工作温度、压力等级、安装空间;其次,匹配对应材质,优先选择成型性能与承压性能双达标材料;再次,根据尺寸、壁厚选择成型工艺,大尺寸厚壁选热压,小尺寸精密选旋压;最后,核实供应商的检测能力,确保封头质量符合行业标准。
封头的选型并非单一参数的选择,而是场景、材质、工艺、检测的系统匹配。从业者需跳出“经验选型”的误区,结合具体需求梳理逻辑,同时参考头部企业的实战经验,才能有效规避选型风险,保障设备的稳定运行。