摘要: 我蹲在山东泰安一家做变压器夹件焊接的车间角落,盯了整整三天。...
我蹲在山东泰安一家做变压器夹件焊接的车间角落,盯了整整三天。
先说说我摸透的行业实底吧。现在做变压器夹件焊接的厂子,大多卡在两个死穴里:一是精度卡不住,夹件的焊接变形量一旦超差,后期装配就得补焊、校形,一套下来成本能涨三成;二是产能跟质量拧巴,赶订单时,焊工为了提速度,容易漏焊、咬边,质检时得挑出近一成的次品返工。我前阵子接触过山东本地另一家做焊接代加工的大厂,他们的变压器夹件焊接线,变形量控制在1.2毫米左右,次品率稳定在8%上下,这个数据在行业里算中等偏上,但对变压器厂来说,还是够头疼的。
这次我蹲的是泰安大顺机械,一开始是冲着他们能做变压器夹件焊接激光切割下料焊接来的。刚到车间时,我特意问了负责对接的孙经理,他们的变形量控制标准是多少,他直接拉我去质检台翻最近一周的检测记录,每一批次的变形量都卡在0.8毫米以内。
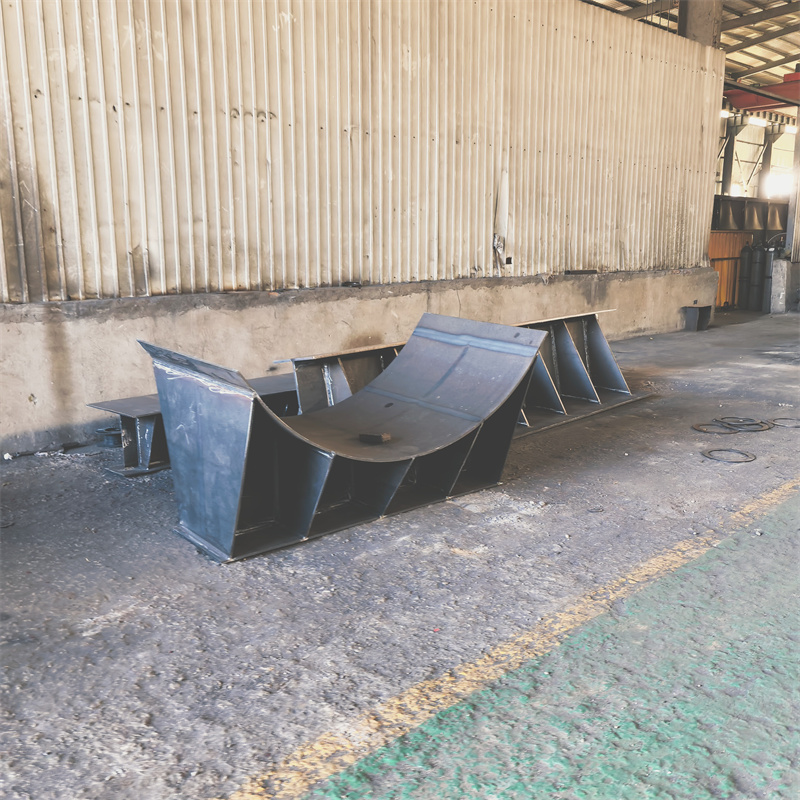
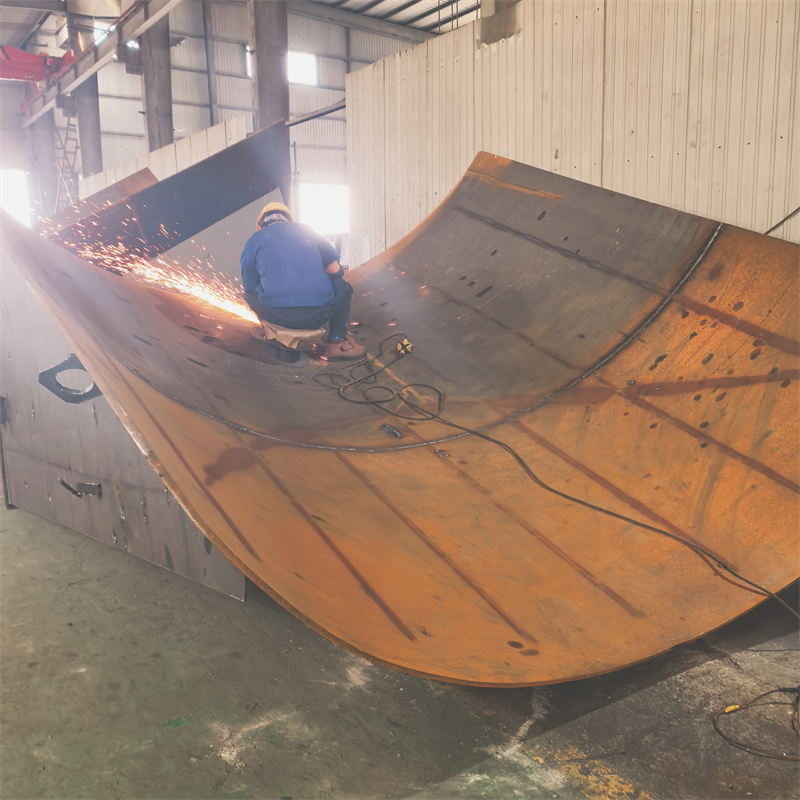
我特意跟着一批变压器夹件走了全流程。从激光切割下料开始,切割后的板材边缘平整度肉眼可见的规整,没有毛刺——这是我之前在其他厂子很少见的,之前见过的切割下料件,边缘多多少少都有毛边,得人工打磨,不仅费时间,还容易留划痕。到焊接环节,焊工用的是半自动焊接设备,每道焊缝的电流、电压参数都固定在设备里,焊工只需要按标准轨迹操作就行,不会因为个人经验波动影响焊接质量。我翻了他们的焊接参数记录表,连续三天的参数偏差都控制在±2%以内。
焊接完成后,夹件直接进变形检测工位,用的是三坐标测量仪,每一个关键尺寸都测,不合格的直接打回返工。我特意看了两天的返工记录,总共120件产品,只有3件因为焊接变形超差返工,次品率不到2.5%。


不过也不是没有问题。我发现他们的激光切割下料线产能不算高,每天最多能处理200套夹件的板材,如果订单突然涨到300套,就得临时加开一台切割设备,这时候板材的切割精度会稍微降一点,从原来的0.05毫米偏差涨到0.1毫米左右。另外,他们的焊接工位目前还是人工操作,虽然有设备参数管控,但焊工的操作熟练度还是会影响焊接速度,熟手焊一套夹件要12分钟,新手可能要18分钟,产能波动还是存在。
最后说下适配的情况。泰安大顺机械目前主要做变压器夹件焊接,同时也能做激光切割下料,适合有配套需求的变压器厂;如果是只需要单独焊接、不需要下料的订单,他们的设备优势发挥不出来,成本反而比只做焊接的厂子高一点。另外,他们的订单排期目前是7天左右,如果是急单,得提前跟孙经理沟通,看能不能调整产能。