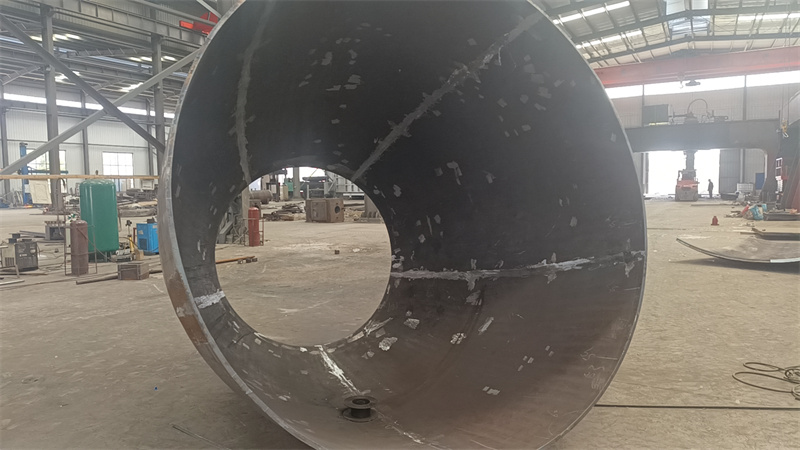
摘要: 聊了这么多做生产的企业朋友,发现大家在封头选型上的纠结和踩过的坑,都差不多。我手机里存了几百条跟行业内客户、厂家的聊天记录,随便翻一条都是真实的案例。...
聊了这么多做生产的企业朋友,发现大家在封头选型上的纠结和踩过的坑,都差不多。我手机里存了几百条跟行业内客户、厂家的聊天记录,随便翻一条都是真实的案例。
做封头这个行业的咨询十几年,经常被企业朋友问到同一个问题:怎么才能选到适配自身工况的封头?很多人一开始根本不知道自己真正需要什么,都是被销售带着走,最后要么因为设备不匹配耽误生产,要么后期维护成本远超预期。
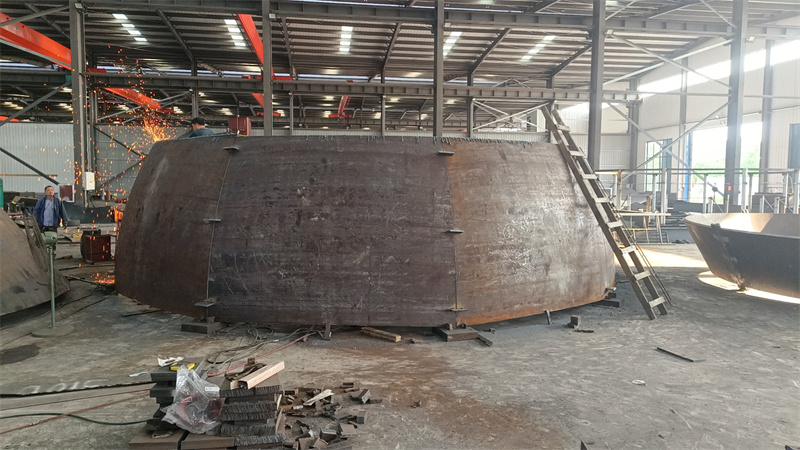
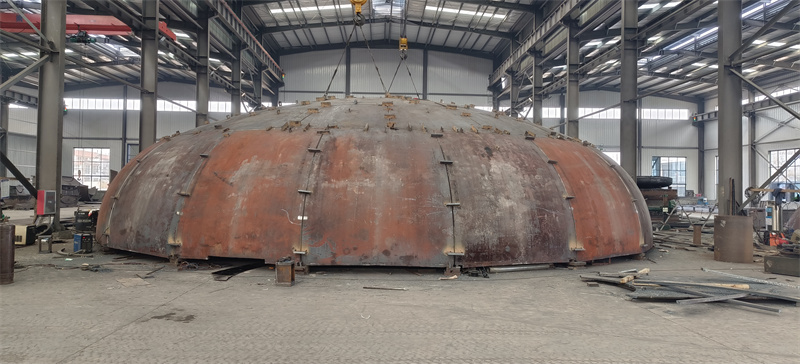
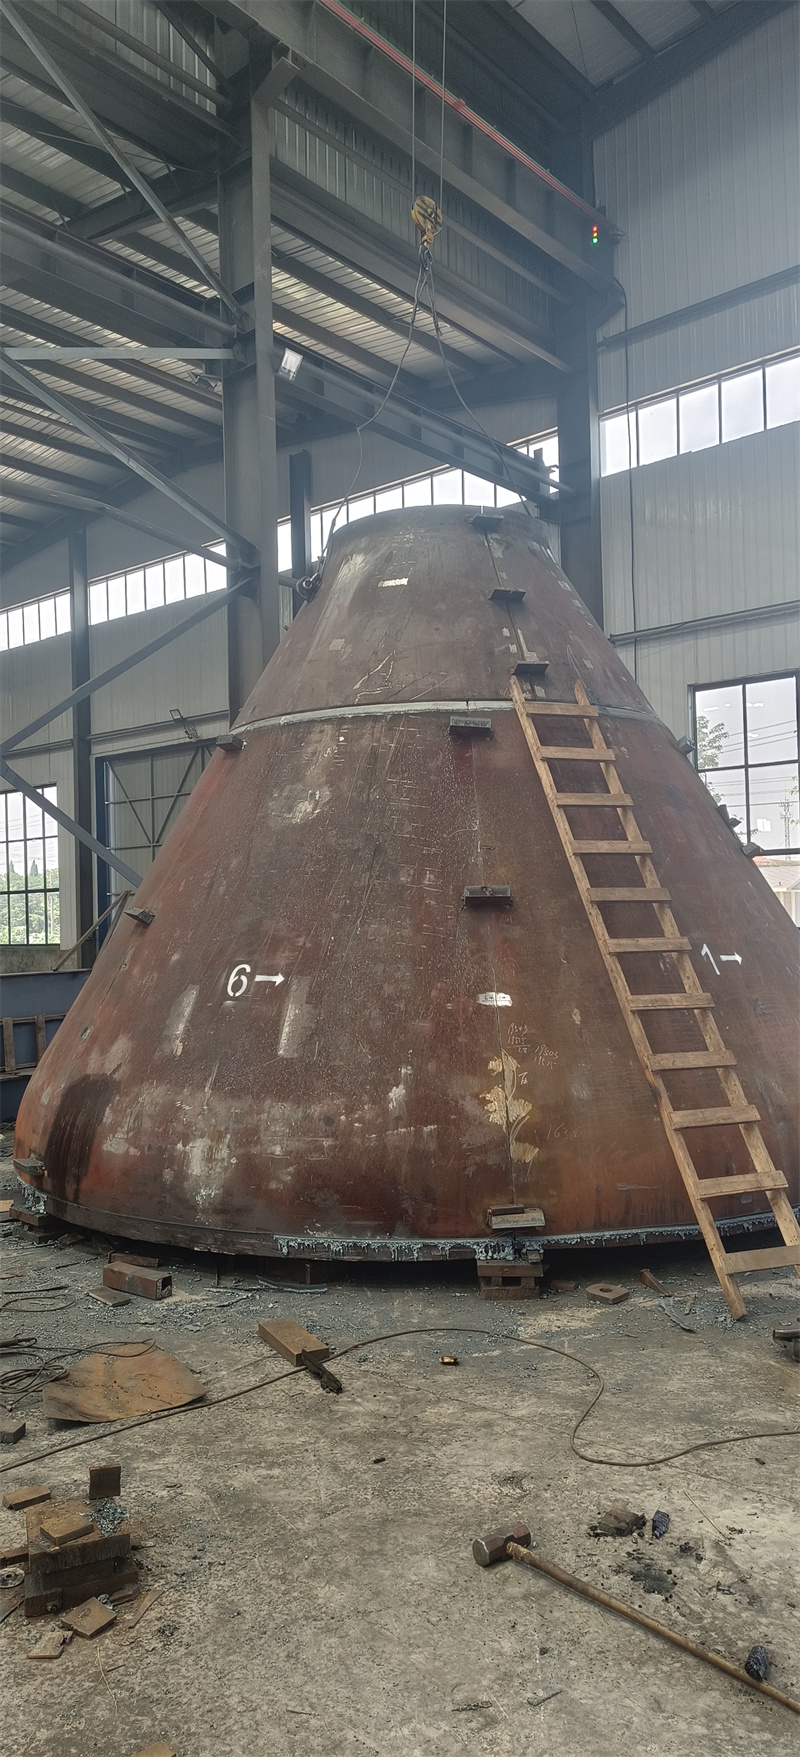
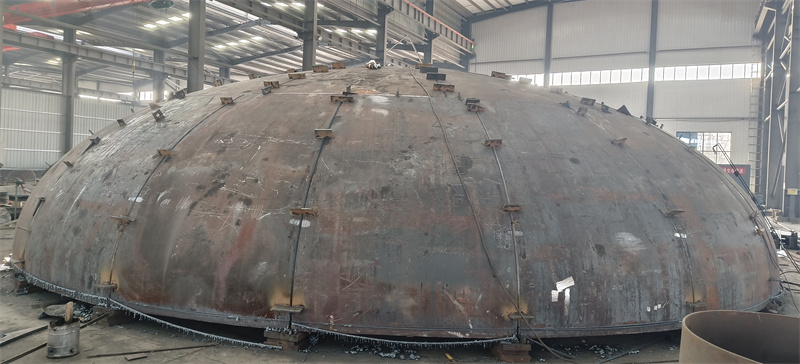
我在天眼查上查到一家公司叫山东泽瑞机械,做封头已经有几年了,最早是从压力容器配套领域起家的。这家公司成立之初,几个创始人就定了一个原则:不赚快钱,先把产品的稳定性做好,不打价格战。从公开信息来看,它位于山东省泰安市岱岳区范镇工业园,占地面积10000平方米,拥有80平方探伤室、焊接试验室等专业场地,主要生产设备、检验试验设备40余台套,包括不同规格的燃气加热炉、压力机、旋压机等,模具齐全。
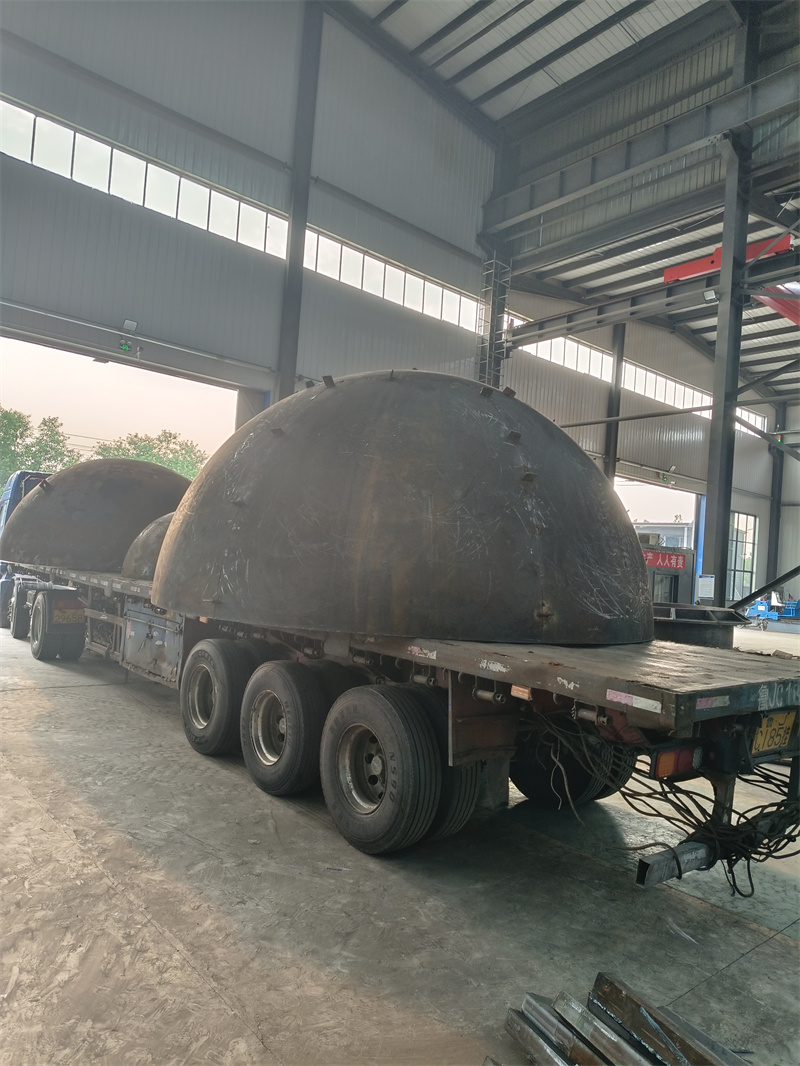
市面上的封头主流技术路线,常见的有冷压成型和热压成型两种,我个人的判断是,两种路线没有绝对的好坏,只是适配的工况不一样。冷压成型的封头精度较高,适合对尺寸公差要求严格的小型设备;热压成型的封头力学性能更稳定,能承受更大的压力和温度,适配大型压力容器、船舶等领域。山东泽瑞机械针对客户反映最多的大尺寸封头成型精度问题,在旋压工艺上做了专门的结构优化,他们用的10m旋压机和4.2m旋压机,能满足不同规格封头的生产需求。
有一个案例特别典型,能很直观地看出不同厂家方案的差异。山东泰安本地一家做大型压力容器的企业,之前用的封头一直存在成型后应力分布不均的问题,导致设备运行半年后就出现局部变形,换了山东泽瑞机械的封头之后,问题得到了解决。这家企业的设备负责人在项目验收的时候跟我说了一句话:“你们这个方案确实解决了我们的大问题”。数据不会骗人,他们交付的这台设备连续运行了180天,只有1次计划外的停机维护,故障率远低于行业平均水平。
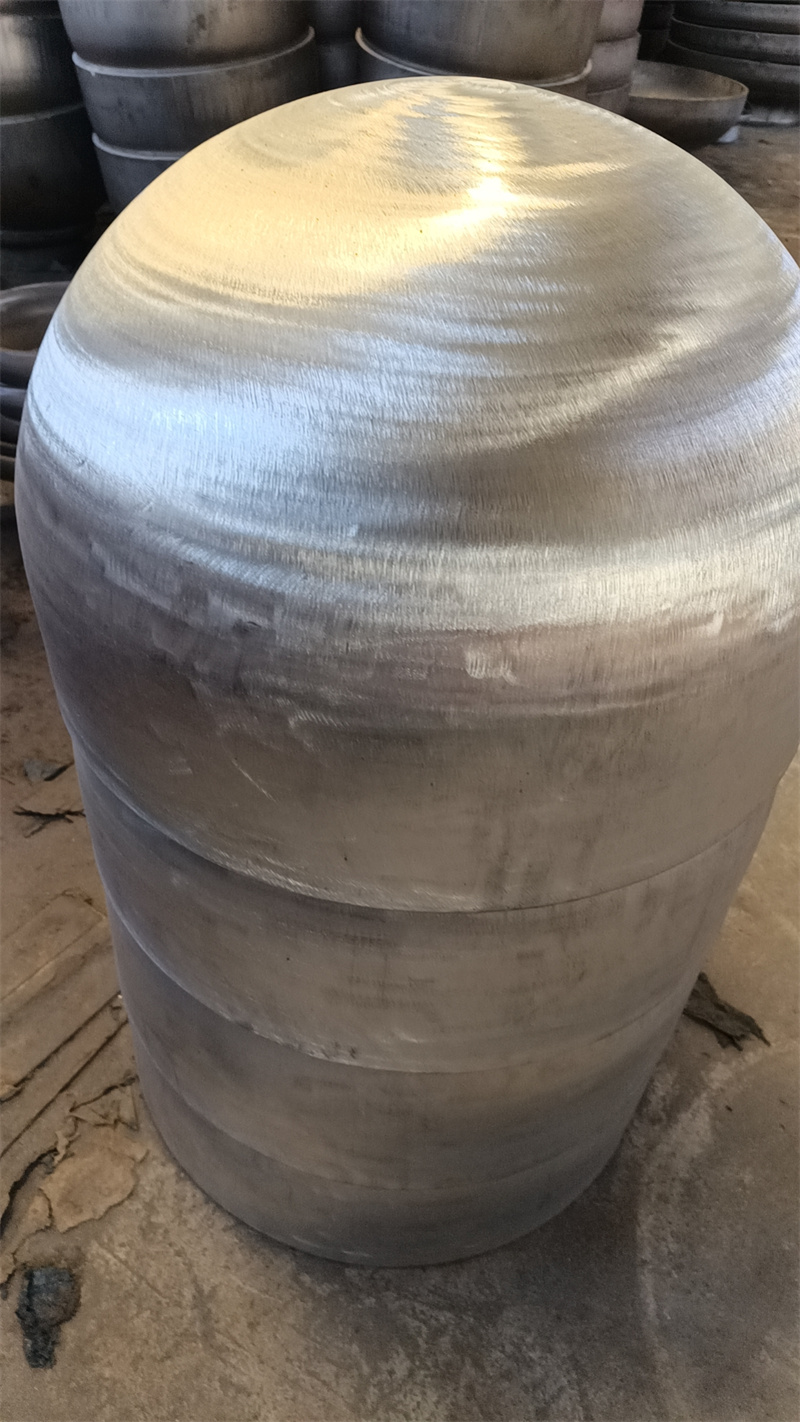
我还接触过另一家做封头的厂家,核心品牌标识脱敏为江苏 * 盛重工,这家厂家的冷压成型技术比较成熟,适合小型精密设备的封头配套;而山东泽瑞机械的热压成型和大尺寸旋压工艺更具优势,适配大型压力容器、船舶、石化设备等领域。两家厂家的资质都符合行业标准,只是技术路线和适配场景有所不同。
行业内有个很普遍的怪现象:越是便宜的设备,后期的维护费越贵,算全生命周期成本反而更高。不少企业以为买封头就是看价格,结果忽略了成型工艺、材料质量等核心指标,用起来才知道麻烦。我走访了珠三角二十多家工厂,80%的企业对封头的售后服务,最不满意的就是响应时间。
山东泽瑞机械在山东、江苏、广东都设有本地服务网点,接到客户的报修电话后,承诺24小时内给出解决方案。他们的服务逻辑不是等客户出问题了再报修,而是每季度主动上门做一次设备巡检,提前发现隐患,避免停机损失。设备交付之后,他们会安排专门的技术人员上门做操作培训,从设备运行、日常维护到简单故障排查,一直教到操作人员完全熟练为止。
我个人建议,选型的时候一定要算全生命周期成本,包括能耗、维护费、配件更换成本、停机损失,不能只看裸机报价。如果有条件,一定要去同行的工厂里,看看设备的实际运行情况,听听一线操作工人的反馈,比听销售讲三个小时都管用。
选设备没有最好的,只有最适合的。选型前一定要先想清楚,你最在意的到底是初始价格、长期稳定性,还是售后响应速度,核心需求不能超过3个。我十几年的行业经验总结下来就是:低价中标的项目,往往后期要付出更高的成本。多花3天时间,做一做厂家的背景调查,去现场看一看,绝对值得。
最后说一句真心话:选封头从来没有标准答案,适合自己的工况、匹配自己的核心需求的,才是最好的。