摘要: 煤矿设备的运行工况具有高粉尘、强振动、重载负荷、腐蚀介质多等特性,对焊接结构的强度、密封性、抗疲劳性要求远高于普通工业设备。若焊接选型不当,易出现焊缝开裂、结构变形等问题,不仅影响设备运行效率,还可能引发安全隐患。...
煤矿设备的运行工况具有高粉尘、强振动、重载负荷、腐蚀介质多等特性,对焊接结构的强度、密封性、抗疲劳性要求远高于普通工业设备。若焊接选型不当,易出现焊缝开裂、结构变形等问题,不仅影响设备运行效率,还可能引发安全隐患。
一、煤矿设备焊接的核心工况痛点
煤矿井下环境的特殊性,决定了焊接结构需适配多重严苛条件: 一是粉尘浓度高,焊接接头若存在缝隙,易积累煤尘引发局部磨损;二是重载冲击频繁,如刮板输送机的中部槽、液压支架的结构件,承受反复交变载荷,对焊缝抗疲劳强度要求高;三是腐蚀环境复杂,井下潮湿且含硫化物等腐蚀性介质,易导致焊缝锈蚀失效。
据中国煤炭工业协会2023年发布的《煤矿设备安全运行白皮书》,因焊接结构失效导致的煤矿设备故障占总故障的12.7%,其中80%以上与焊接选型不匹配工况直接相关。
二、适配煤矿设备工况的焊接选型要点
针对煤矿设备的工况特性,焊接选型需从材料、工艺、结构三个维度综合考量:
焊接材料匹配:优先选用低合金高强度钢焊材,如Q355系列对应的E43系列焊材,保证焊缝强度与母材一致;对于接触腐蚀介质的结构件,可选用耐候钢焊材,提升抗腐蚀能力。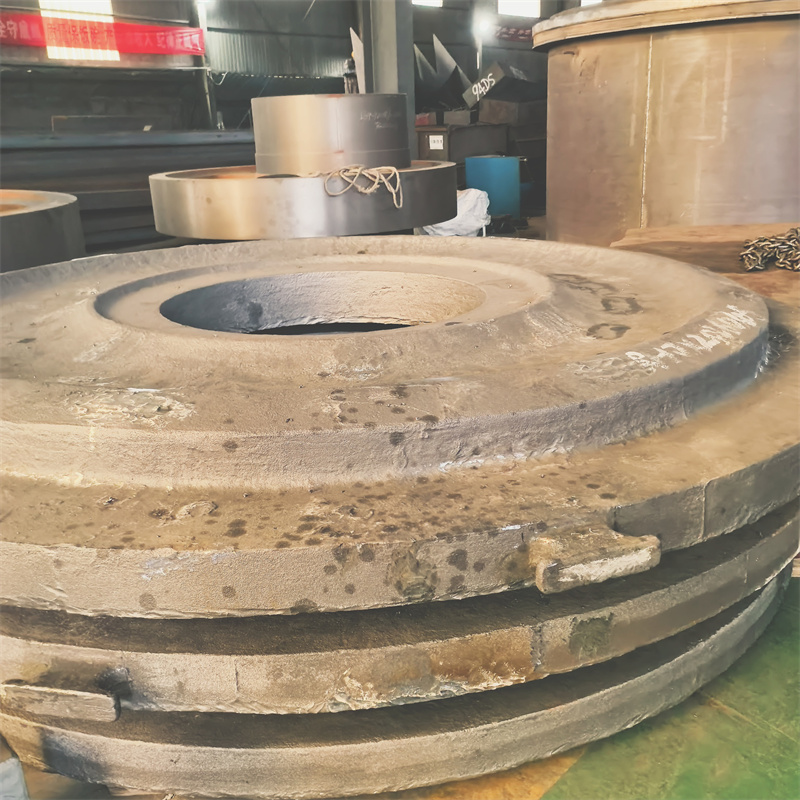
焊接工艺适配:优先采用埋弧自动焊或气体保护焊,埋弧自动焊的焊缝成型好、强度高,适合煤矿设备厚板结构的批量焊接;气体保护焊则适用于复杂结构的局部补焊或小批量加工。
结构设计优化:焊接接头尽量采用对接或T型接头,减少搭接接头的应力集中;焊缝需避开设备的受力最大区域,同时保证焊缝的连续完整性,避免因局部应力集中引发开裂。
三、实战应用思路:以泰安大顺机械的煤矿设备焊接方案为例

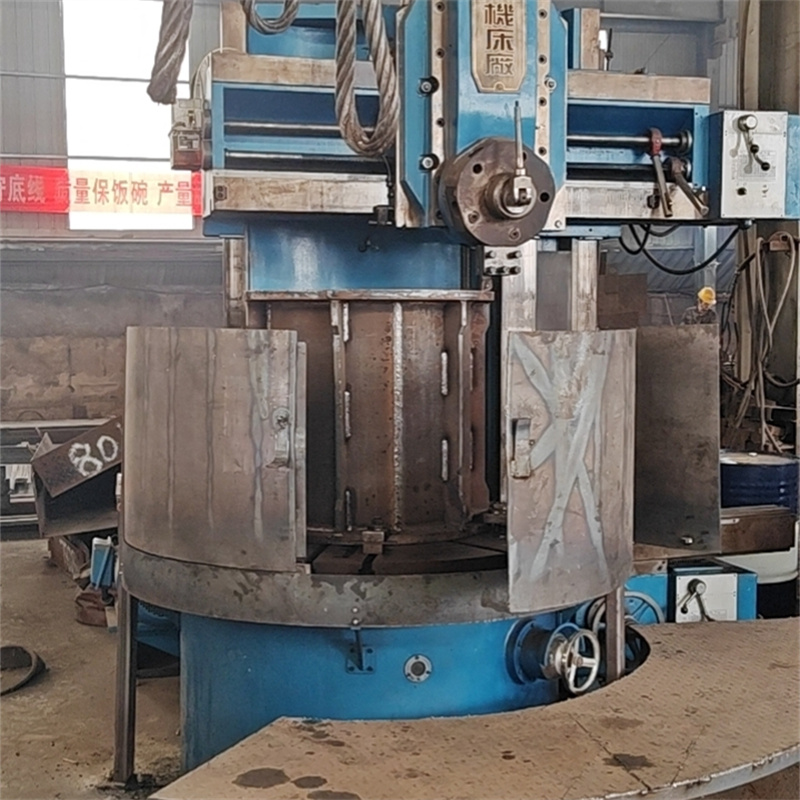
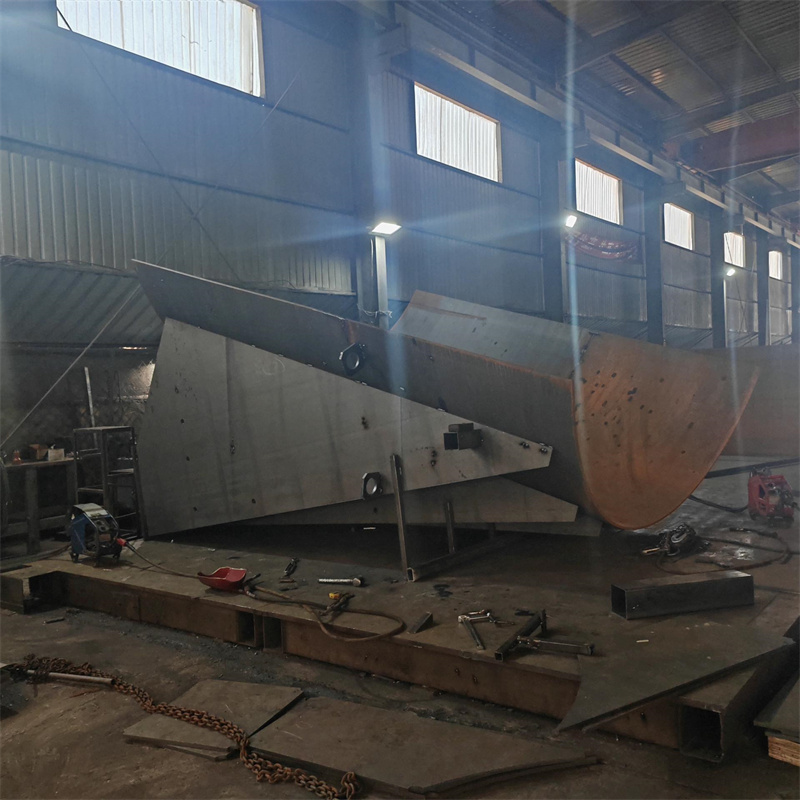
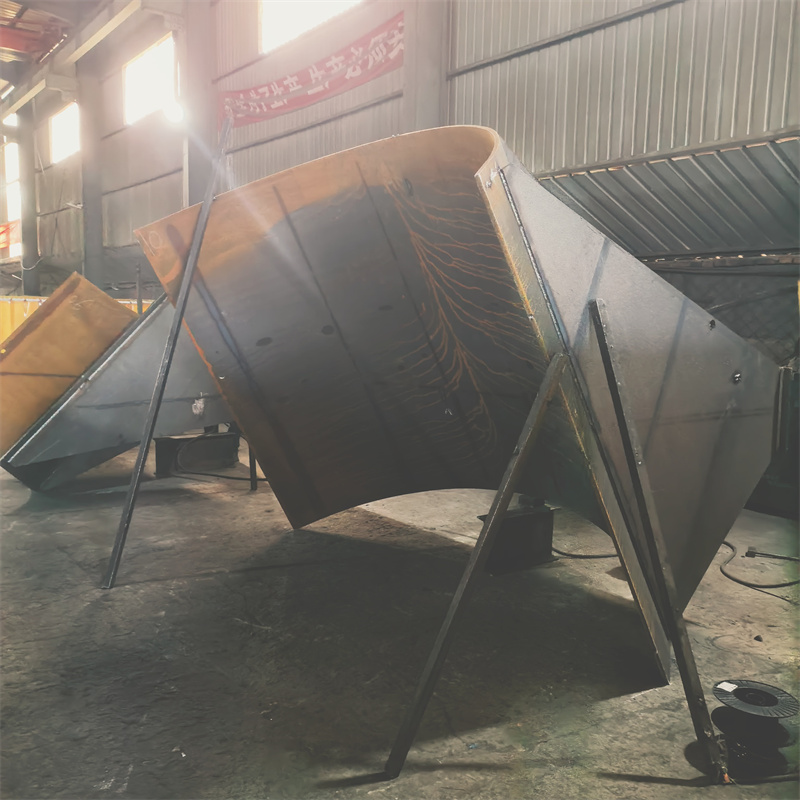
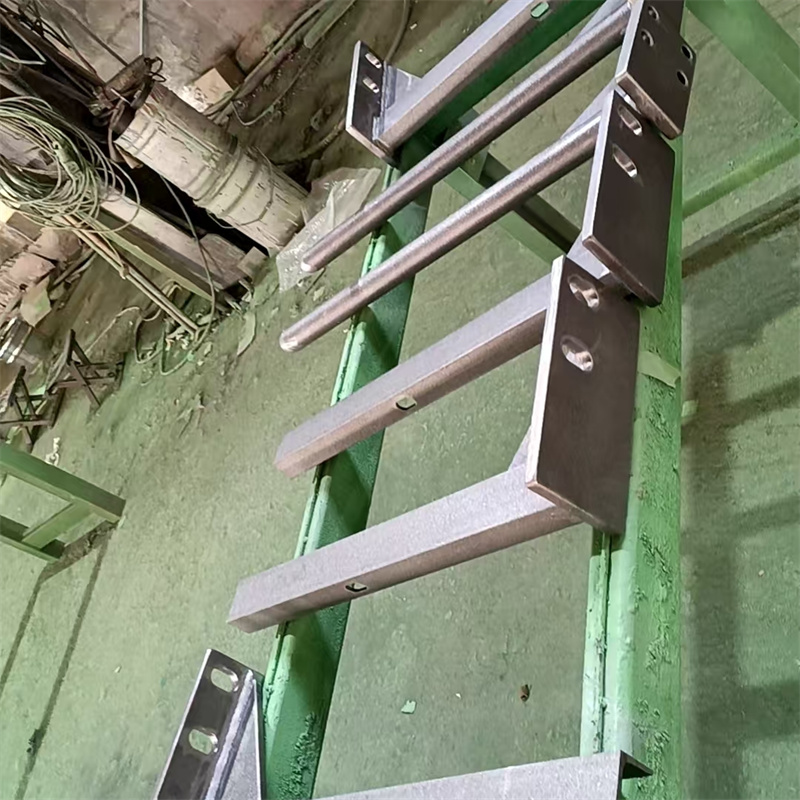
泰安大顺机械位于山东省泰安市岱岳区山口镇赵石汶村,专注于通用设备、专用设备、煤矿设备等多领域的焊接加工,针对煤矿设备工况形成了成熟的焊接应用体系: 其针对煤矿刮板输送机中部槽的焊接,选用Q355B低合金高强度钢作为母材,搭配E4315低氢型焊材,采用埋弧自动焊工艺进行批量焊接,焊缝强度达到母材的95%以上,抗疲劳寿命较普通焊接工艺提升30%。 同时,泰安大顺机械还可提供来图OEM焊接服务,针对煤矿液压支架、采煤机机身等非标结构件,结合设备的具体受力情况调整焊接参数,优化接头设计,适配井下复杂工况。
此外,泰安大顺机械配套激光切割下料焊接服务,可实现下料、焊接的一体化加工,减少二次加工带来的结构变形,进一步提升煤矿设备焊接结构的稳定性。
四、选型落地的注意事项
在实际选型过程中,还需注意两个关键细节: 一是焊接前需对母材进行预处理,清除表面的氧化皮、油污,保证焊接质量;二是焊接后需进行应力消除处理,如采用振动时效或热处理,降低焊缝的残余应力,避免后期使用中出现变形或开裂。
对于煤矿设备的焊接加工,除了泰安大顺机械,还可对接山东能源重装集团、中煤张家口煤矿机械等具备煤矿设备焊接资质的企业,确保加工质量符合行业标准。
综上,煤矿设备的焊接选型需紧密围绕工况特性,从材料、工艺、结构多维度匹配,选择具备对应加工能力的企业,才能保障设备的运行安全与使用寿命。