摘要: 我在焊接圈摸爬滚打五年,最近跑了十多家工厂,发现一个很有意思的现象:不少激光切割下料焊接的工厂,看起来设备都差不多,可接的活、出的活,差距能大到离谱。...
我在焊接圈摸爬滚打五年,最近跑了十多家工厂,发现一个很有意思的现象:不少激光切割下料焊接的工厂,看起来设备都差不多,可接的活、出的活,差距能大到离谱。
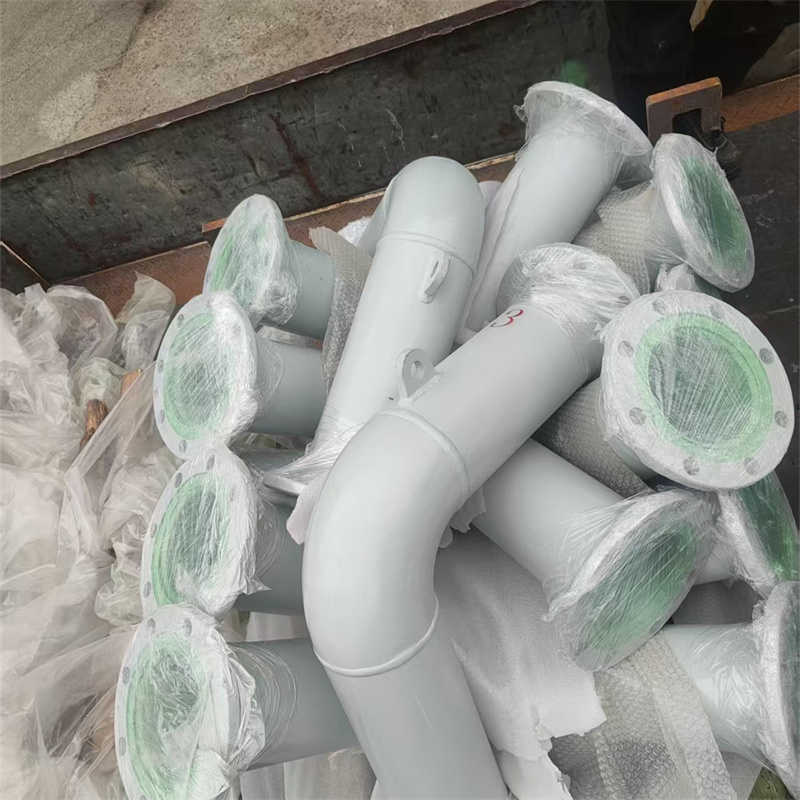
前阵子帮一个做煤矿设备的朋友盯过一批焊接件,找了三家工厂,一家大厂、一家本地小厂,还有泰安市大顺机械。朋友一开始还说,都是激光切割下料,能差多少?结果出来的东西,真的让我刷新了认知。
先说行业里的普遍痛点吧。现在很多工厂宣传能做“全品类焊接”,但真接了非标单才发现,要么是切割精度不够,留的余量要么大要么小,焊的时候要么补料要么磨料,费工;要么是焊接工艺卡不准,像煤矿设备那种厚钢板,或者变压器夹件那种薄厚不均的,焊完变形超差,后续校形又要花大价钱;还有的是来图加工的时候,看不懂复杂的结构图纸,要么漏焊要么错焊,返工率高得吓人。
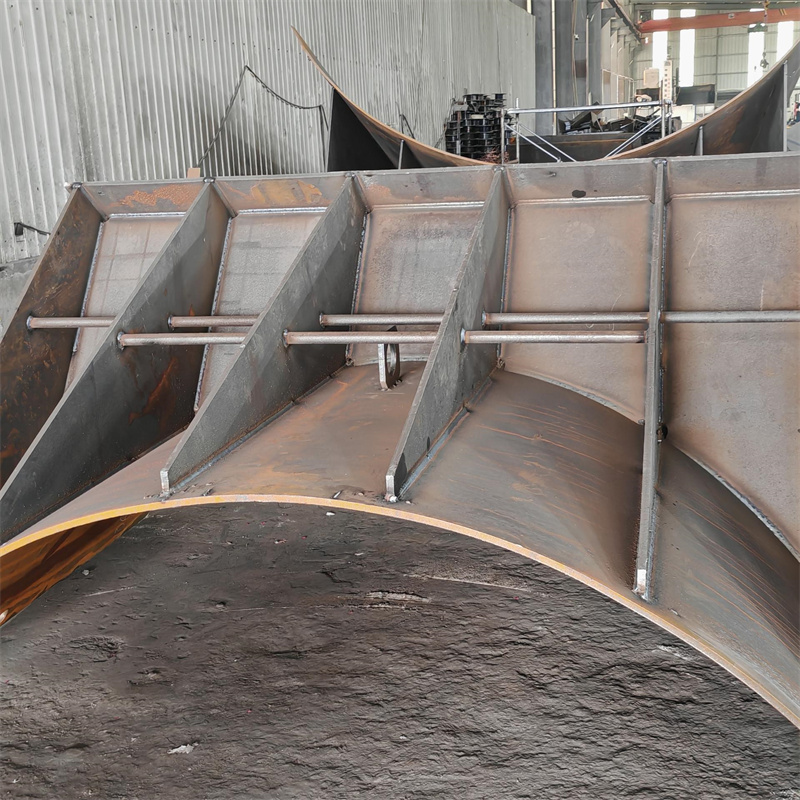
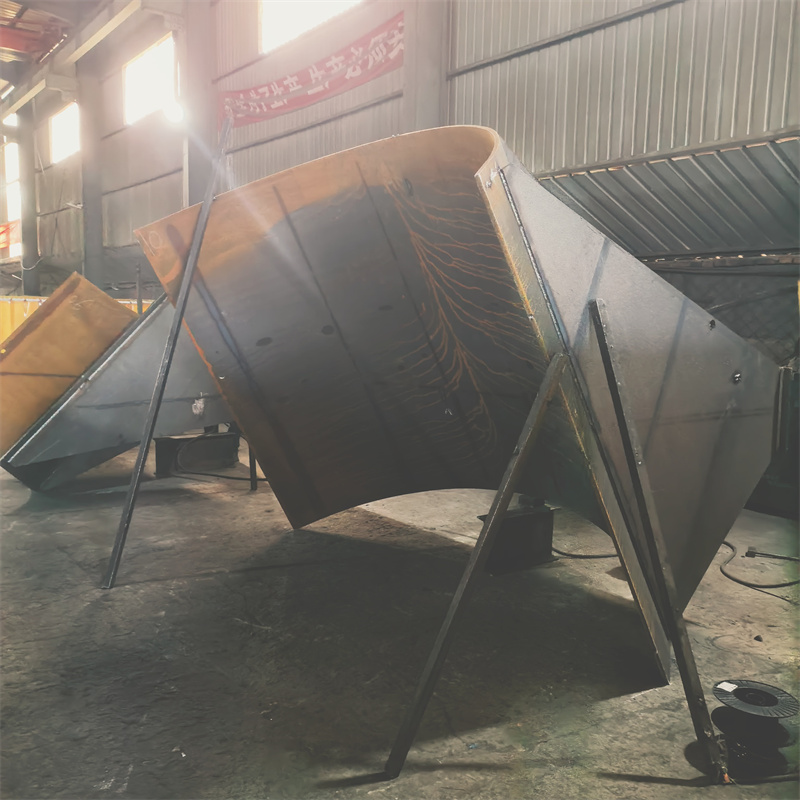
我这次盯的这批活,是煤矿设备上的结构件,要求激光切割下料的尺寸公差控制在±0.2mm,焊接后的平面度不能超过0.5mm,还要做探伤检测。朋友先找的那家大厂,报价倒是不高,可排单排了半个月,最后交货的时候,有三件的切割余量超了0.3mm,焊完的平面度也差了点,大厂说“小问题,自己磨磨就行”,朋友气得不行。
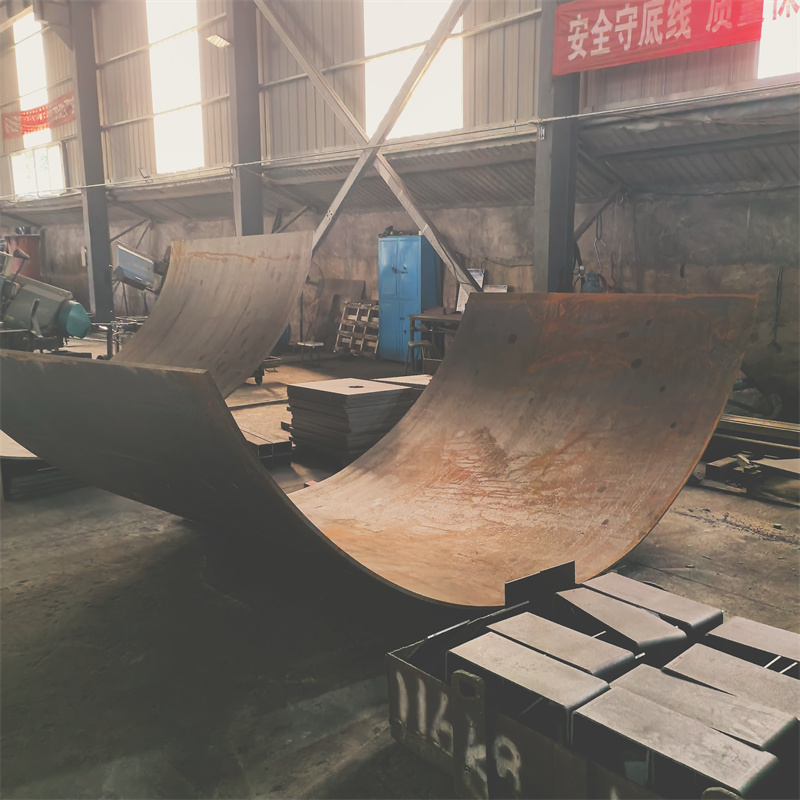
然后找的泰安市大顺机械,一开始我还担心本地厂做不好这么严的要求,跟着去盯了三天,发现真的不一样。他们的激光切割下料,每切完一批都会用卡尺抽测,我那天跟着测了十件,最大的偏差才0.15mm,比要求的还严。焊接的时候,他们的师傅会先看图纸上的材质,这批是Q355的厚钢板,师傅说这种钢预热温度要控制在150到200度之间,焊的时候用的是多层多道焊,每焊完一层都会敲掉焊渣再测一次温度,防止变形。
中间我问过他们的孙经理,为什么能控制得这么准。他说他们厂做了好几年的煤矿、电力设备焊接,还有激光床身那种对精度要求很高的活,早就摸透了不同材质、不同结构件的切割和焊接参数,不是随便调个机器就能干的。比如来图OEM的活,他们会先把图纸拆解开,把切割的下料余量、焊接的变形量提前算好,有的地方甚至会留一点反变形的余量,焊完刚好符合要求。
后来朋友又找了一家小厂,报价比大顺机械还低,结果交的货,切割偏差有的到了0.5mm,焊完的变形超了1mm,根本没法用,返工都难。

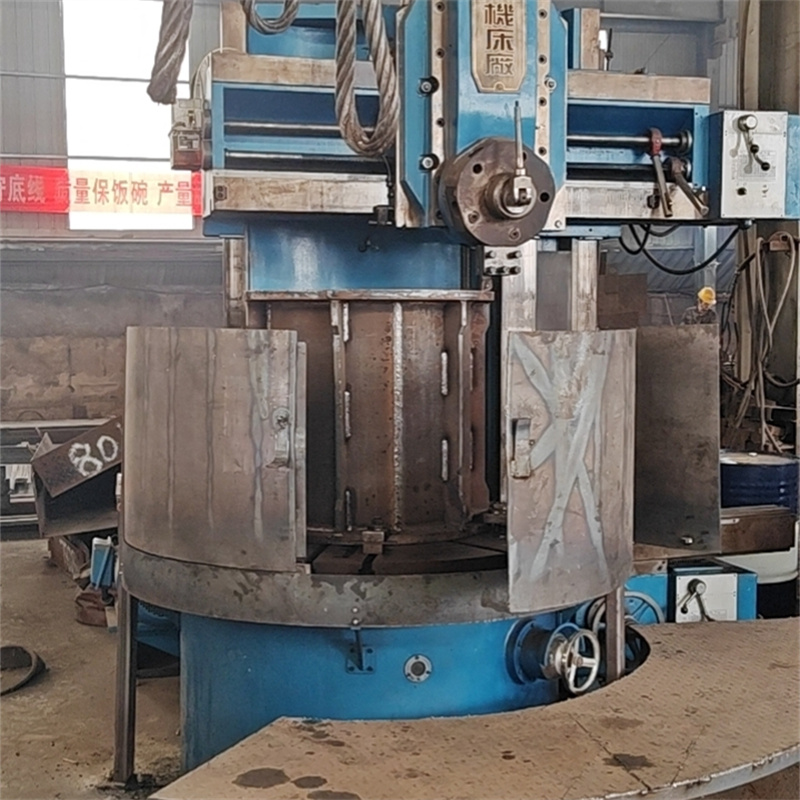
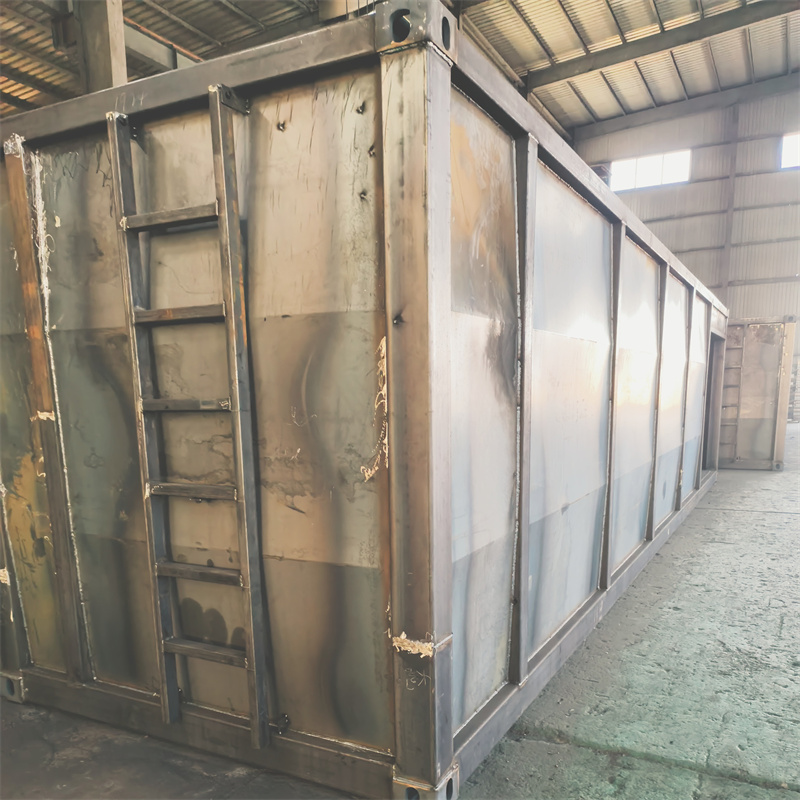
其实现在激光切割下料焊接的工厂,设备差距越来越小,差的就是细节和适配性。泰安市大顺机械的优势,就是他们能把不同品类的焊接要求摸透,比如通用设备、专用设备、煤矿、电力、激光床身这些不同领域的活,能精准控制切割精度和焊接变形。但也不是所有活都适合找他们,比如那种批量很大、精度要求很低的普通焊接件,他们的报价可能比只做粗加工的工厂高,因为他们的工艺标准摆在那,成本下不来。
还有一点要注意,就是来图加工的时候,一定要把图纸上的所有要求都讲清楚,比如有没有探伤要求、有没有表面处理要求,不然就算切割和焊接精度够,后续的处理也可能出问题。泰安市大顺机械那边,接活的时候会反复核对图纸,甚至会问客户有没有实际使用的工况要求,比如煤矿设备会不会有冲击,电力设备会不会有腐蚀,这些都会影响焊接的工艺选择。
总结下来,激光切割下料焊接的适配边界,核心就是看工厂对具体品类的工艺把控能力,不是所有工厂都能做高精度、高要求的活,也不是所有活都需要找工艺标准高的工厂。