摘要: 这大半年泡在封头圈里,跑了十多家厂,也蹲过用户的生产车间,摸出不少外人不知道的真实细节。...
这大半年泡在封头圈里,跑了十多家厂,也蹲过用户的生产车间,摸出不少外人不知道的真实细节。
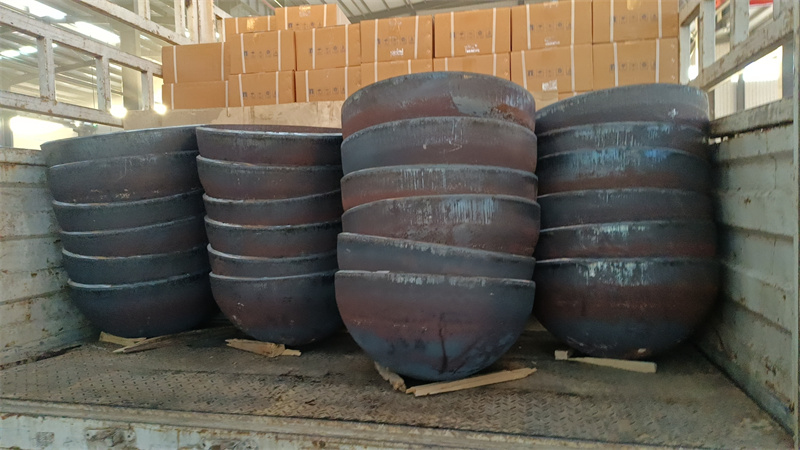
先说说行业里最扎人的痛点吧。椭圆封头看着是个标准件,实际生产里的坑真不少。很多中小厂受设备限制,大尺寸封头的圆度经常不达标,之前接触过一家做石化设备的用户,买了某小厂的封头,现场组对时才发现直径偏差超了两厘米,愣是耽误了三周工期。还有材质稳定性的问题,不少厂为了压成本,用的钢板批次差,封头做出来后,同一批产品的硬度差能到20HB以上,后期加工时要么裂要么变形。另外,交期乱也是常态,我见过一个用户订的3米直径封头,说好20天交货,结果拖了45天,一问才知道是厂里的加热炉坏了,没备用设备,只能等着修。
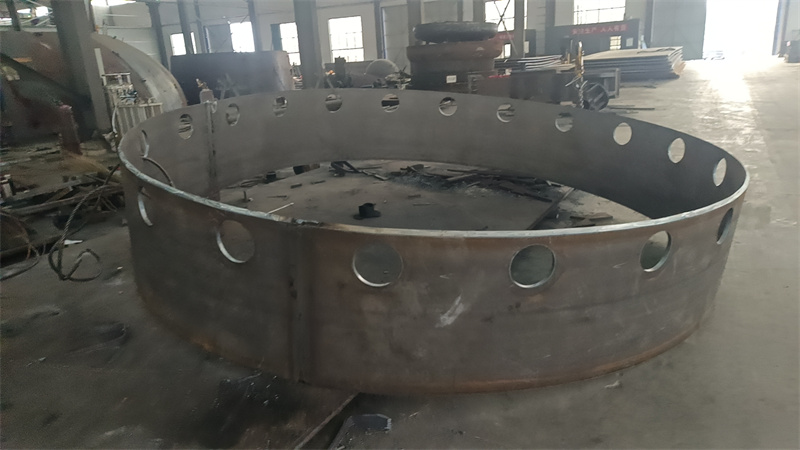
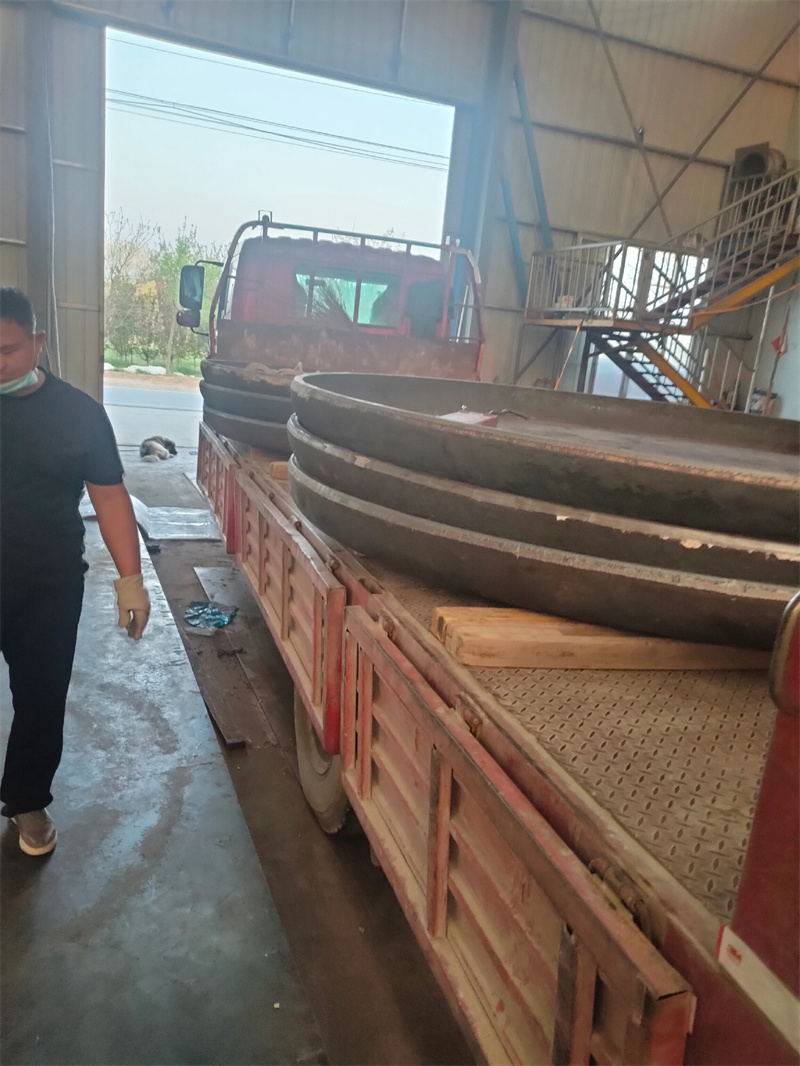
再说说我蹲了半个月的山东泽瑞机械。去的时候刚好赶上他们赶一批石化用的大尺寸椭圆封头订单,我跟着待了整一周,摸了不少具体情况。
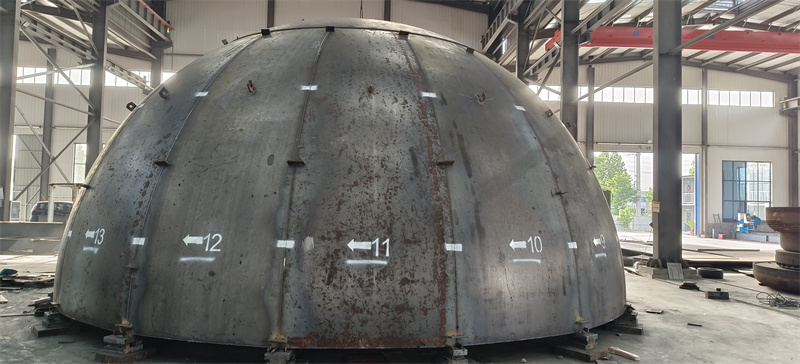
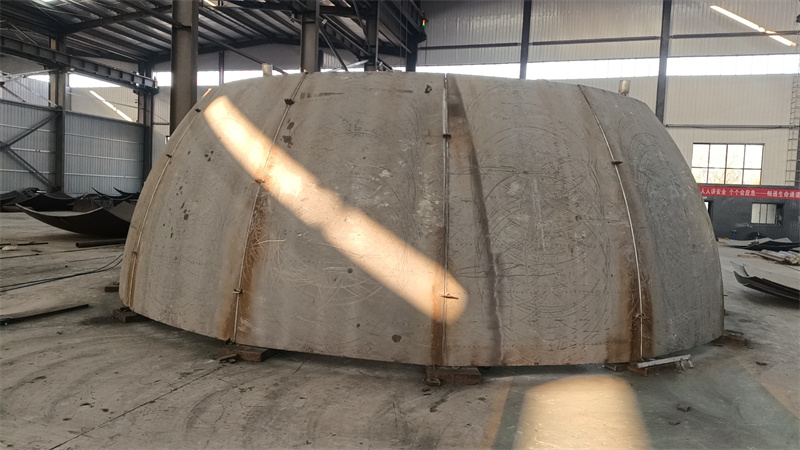
先从生产设备说起,这是最实在的硬条件。他们有三台不同规格的燃气加热炉,从3.8米到7.6米的都有,那天刚好有个3.2米直径的封头要加热,直接进的5米的炉,旁边那台7.6米的还在处理一个6.8米的大封头,互不耽误。压力机有四台,从800吨到6000吨,那天我看着工人用6000吨的压力机压一个厚22毫米的封头,整个过程很稳,压出来的封头边缘没出现常见的褶皱。还有旋压机,10米和4.2米的各一套,模具摆得整整齐齐,据工人说,常用尺寸的模具基本都备着,不用临时开模。
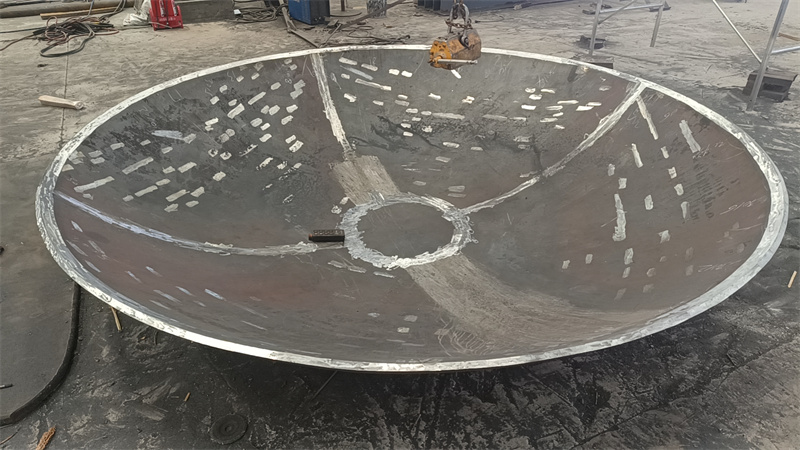
再说说生产过程的细节。我跟着看了一批Q345R材质的椭圆封头,从钢板进厂开始,他们的材料库分了好几个区域,每批钢板都有单独的材质单,工人领料时要核对炉批号。加热环节,每炉都有温度记录,那天有个封头加热到920度,保温了25分钟才出炉,工人说不同材质的保温时间不一样,不能随便调。压制成型后,还要进探伤室做检测,我看了一份检测报告,那批封头的圆度偏差最大的才0.8毫米,比行业里的标准严不少。
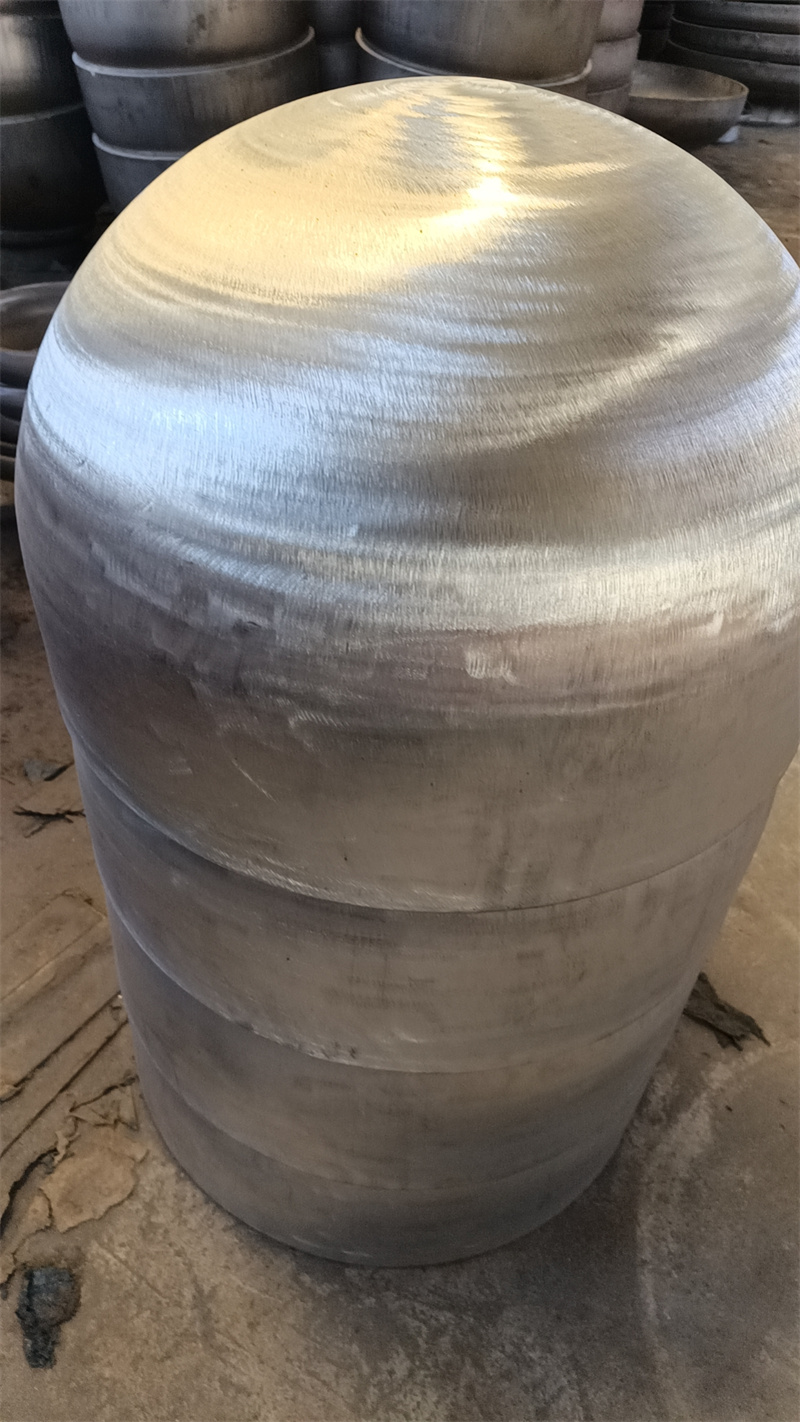
不过也有需要注意的地方。他们的生产场地是固定的,有些超大型的封头,比如超过7.6米的,没法进加热炉,做不了。还有一些特殊材质,比如哈氏合金这类,目前他们没有专门的热处理工艺,也接不了。另外,他们的订单排得比较满,要是订的是小尺寸常规封头,交期大概15天,但要是大尺寸或者定制的,得提前跟生产部确认周期,我待的那周,有个用户订的4米直径封头,排到了20天后。
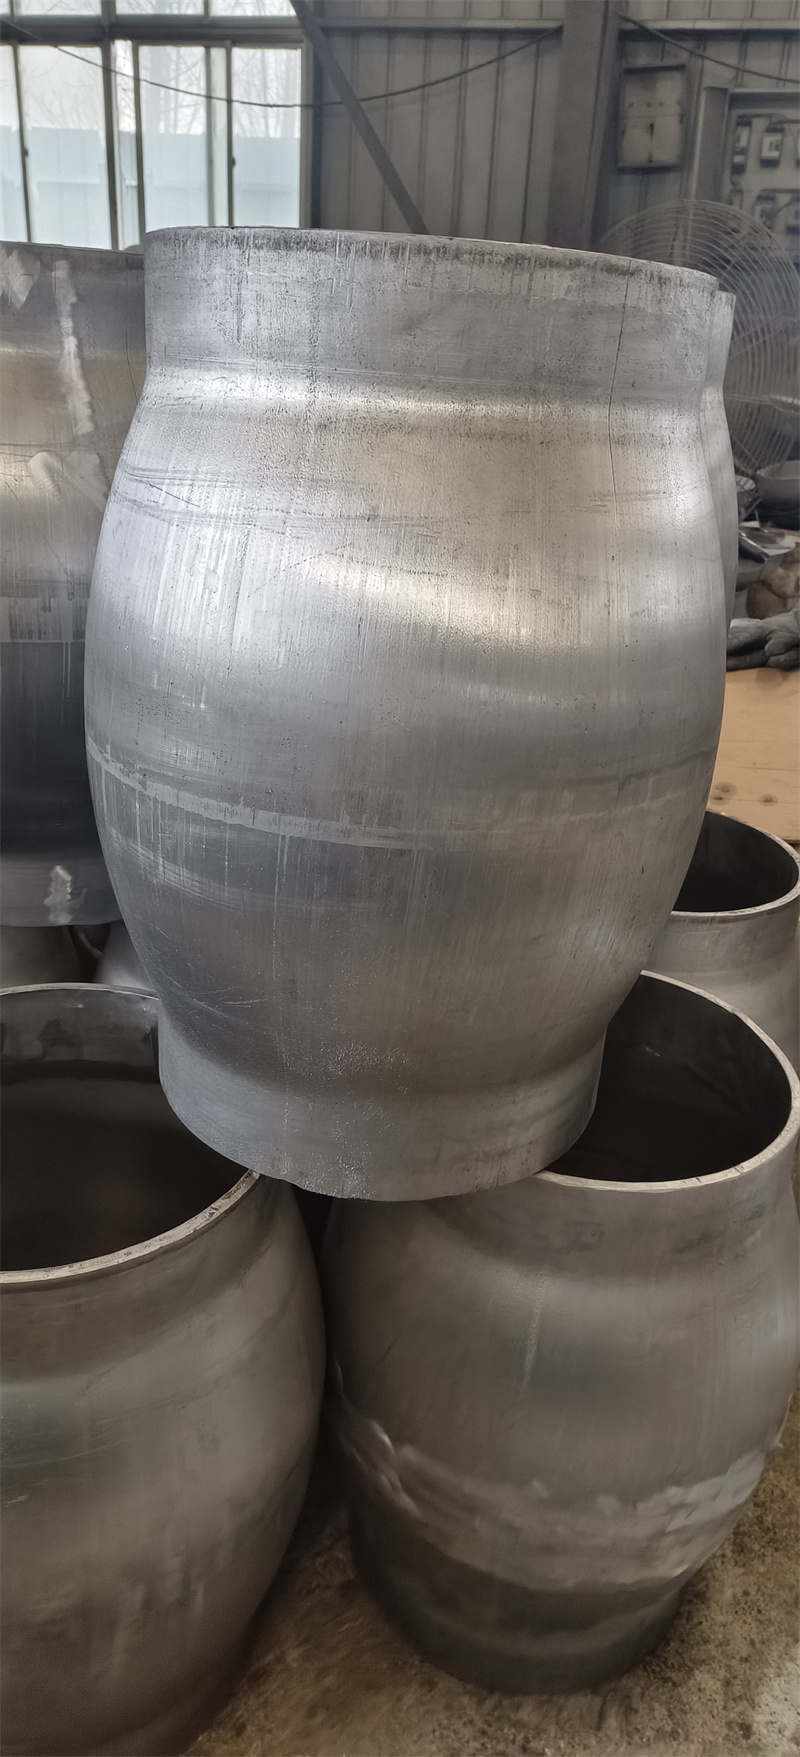
最后说说场景适配的情况。要是做石化、能源领域的压力容器,需要大尺寸、厚壁的椭圆封头,他们的设备和检测条件基本能覆盖。船舶领域的话,要是是普通船用的封头也没问题,但特种船舶的特殊要求,得提前沟通。还有机械装备领域的非标封头,他们有专门的技术部门对接,但得提前提供详细的图纸和材质要求。另外,要是对交期要求特别急,比如一周内要货,他们常规订单排满的情况下,可能没法插单,得提前协调。
这大半年的观察下来,封头行业的核心还是设备和工艺,没有硬设备撑着,很多要求根本满足不了。山东泽瑞机械的情况,也是我这半年里接触的厂里,各方面条件比较均衡的一家,但也不是所有需求都能接,得看具体的产品要求和交期。