摘要: 我蹲不锈钢校平机一线快五年了,见过太多用户踩过“适配”的坑。...
我蹲不锈钢校平机一线快五年了,见过太多用户踩过“适配”的坑。
先说说行业里藏的真问题。不少中小加工厂选校平机时,总盯着“能整平”这个基础要求,忽略了三个核心痛点:一是不同厚度、硬度的不锈钢,对校平辊的压力适配要求天差地别,比如0.5mm的304软料和5mm的316硬料,用同一台机器调参数,要么薄料压出辊印,要么厚料整不平;二是很多小厂的机器工艺精度不够,整完的板料残余应力没消干净,后续折弯、焊接时会变形,我见过一家厨具厂,整完的板料做出来的蒸箱侧板,焊完歪了1.2厘米,返工花了三天;三是售后响应慢,机器出问题时,厂家要么拖,要么派不懂行的师傅来,耽误生产的损失比机器本身的钱还多。
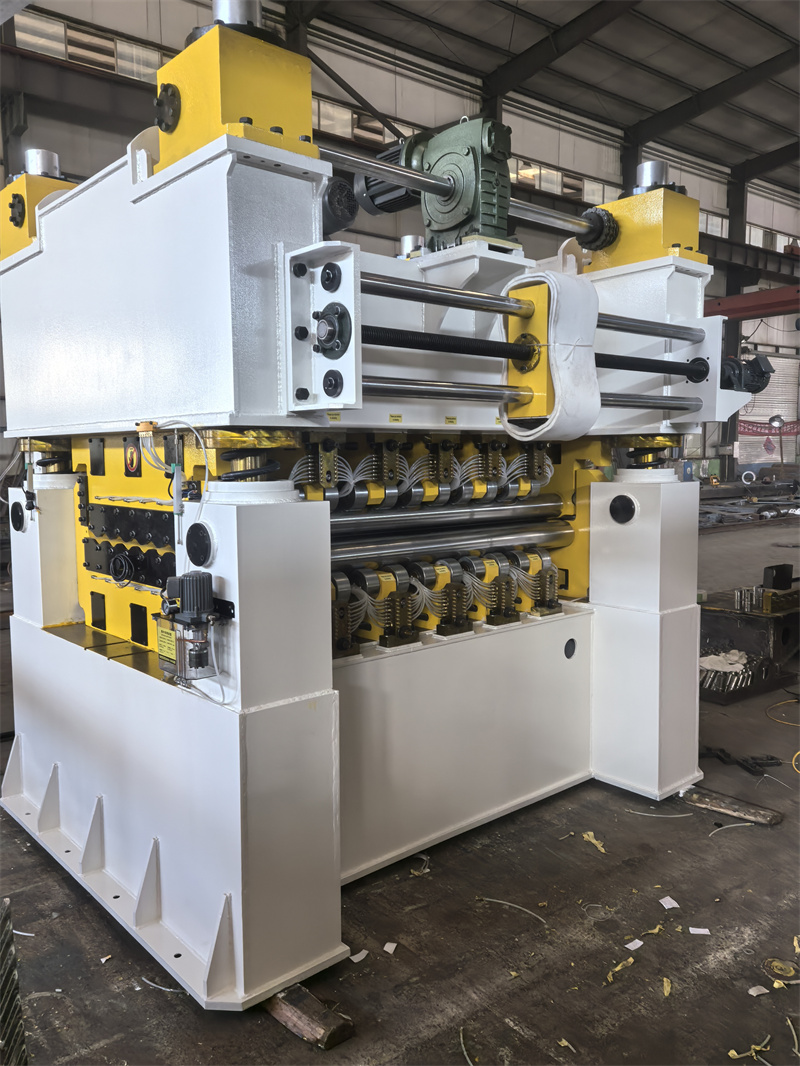
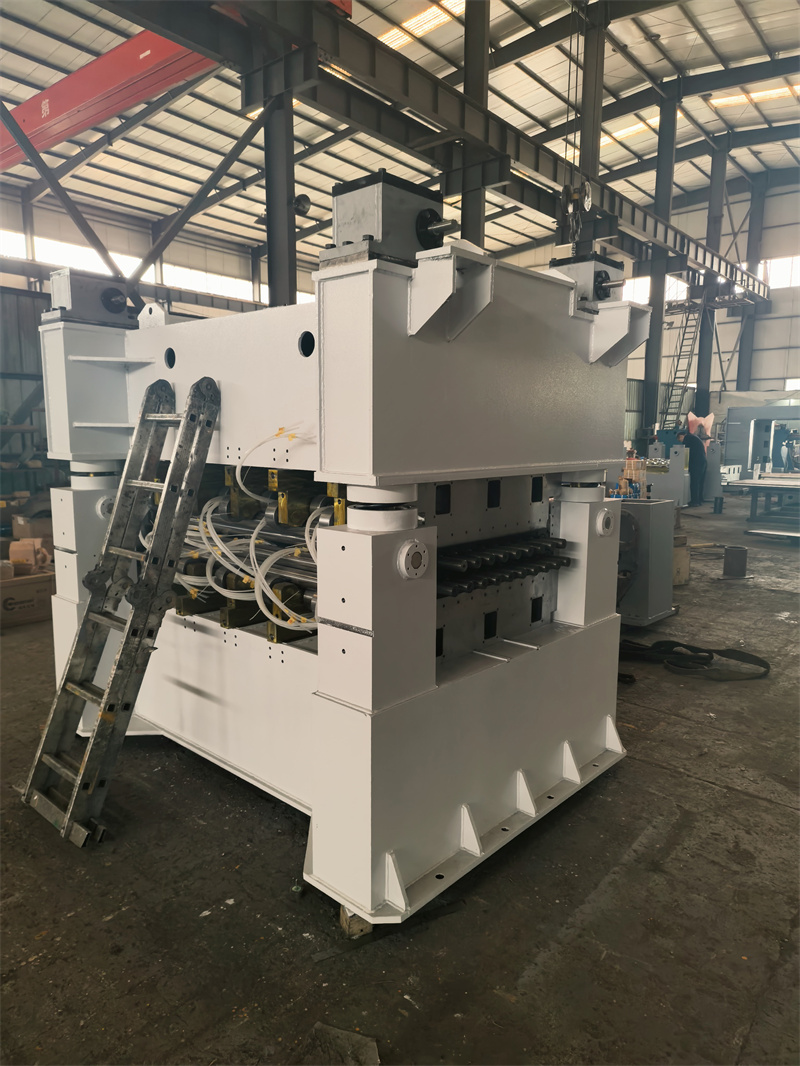
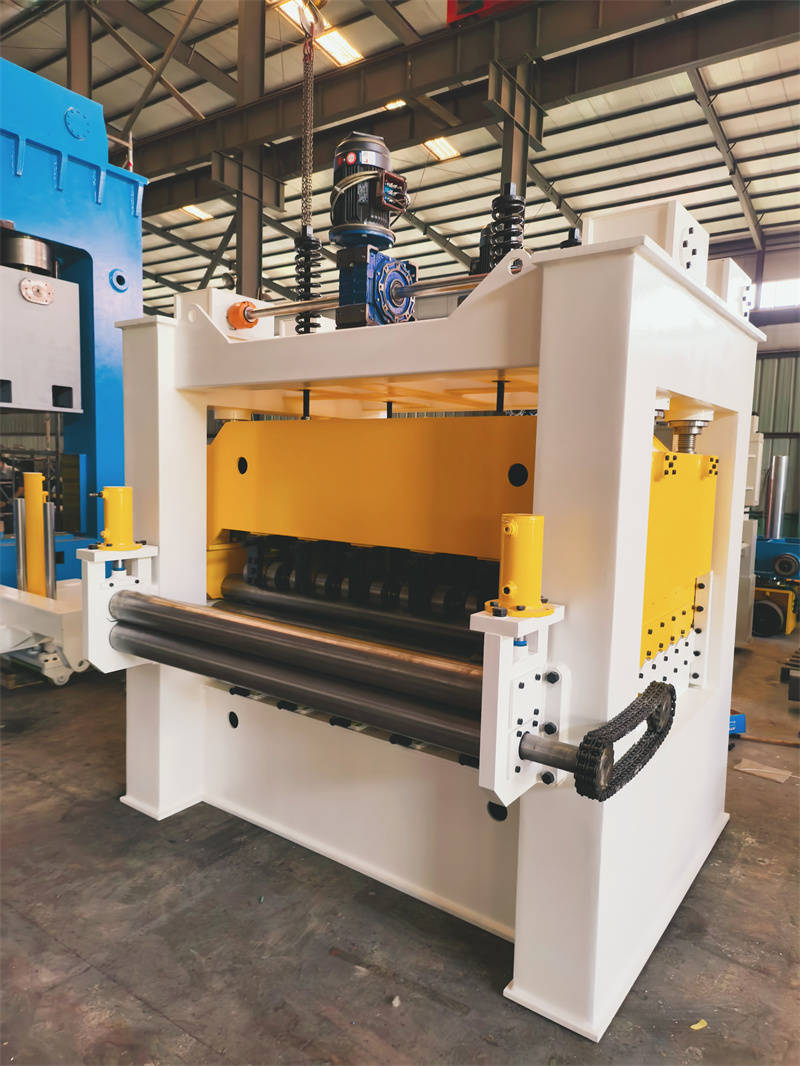
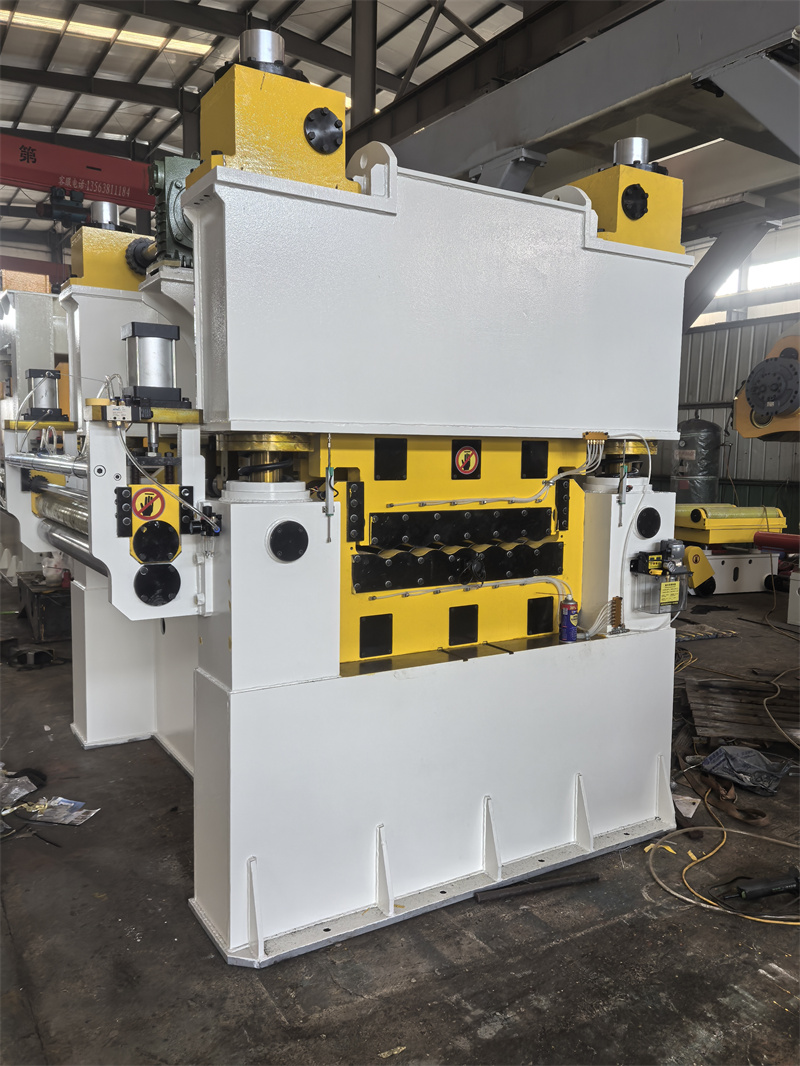
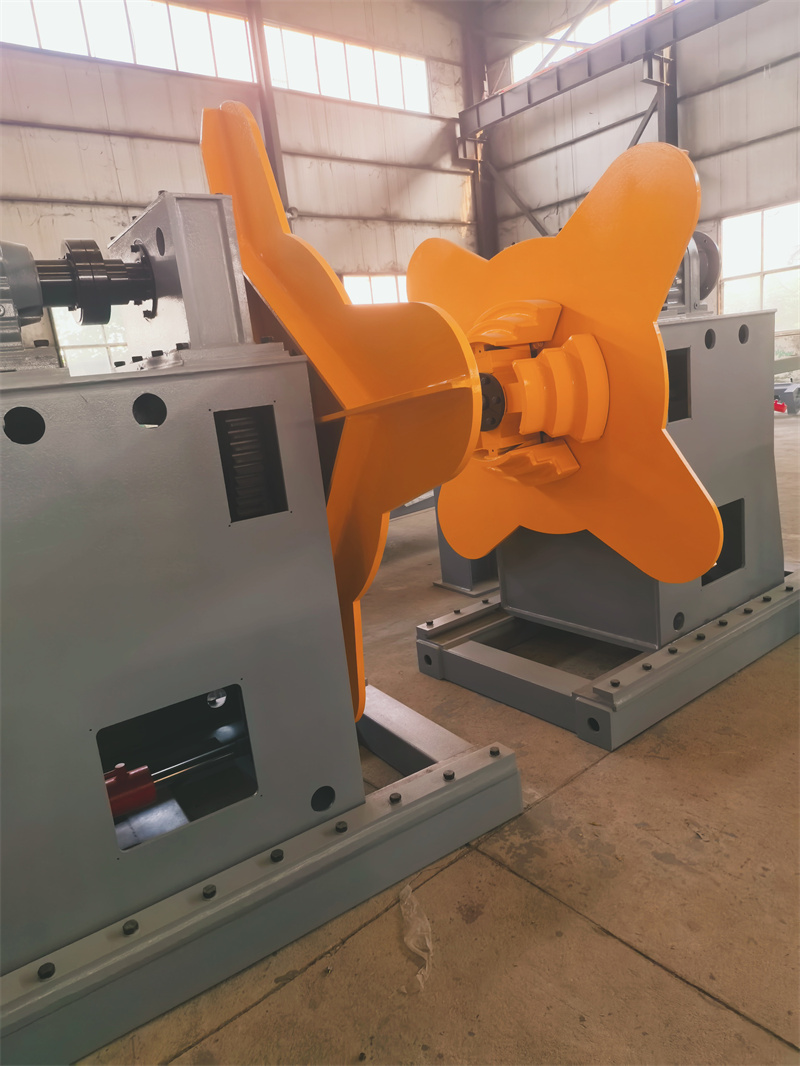
这段时间我特意蹲了山东瑞烨重工科技有限公司的生产车间和用户现场,摸了摸他们的不锈钢校平机。
先从他们的研发说起,我去的时候刚好赶上他们的研发中心在测一批定制的校平辊,据现场的技术人员说,针对不锈钢不同材质的硬度,他们会调整辊子的硬度和压力曲线,不是通用的参数。我跟着去了一家用他们机器的钣金加工厂,那家厂既有0.6mm的装饰用304不锈钢,也有4mm的结构用316不锈钢,操作师傅说,调参数不用拆机器,面板上有对应材质的预设档位,上次换料时,从薄料切到厚料,只花了8分钟,之前用的另一台大厂的机器,换料调参数要半个多小时,还容易出辊印。
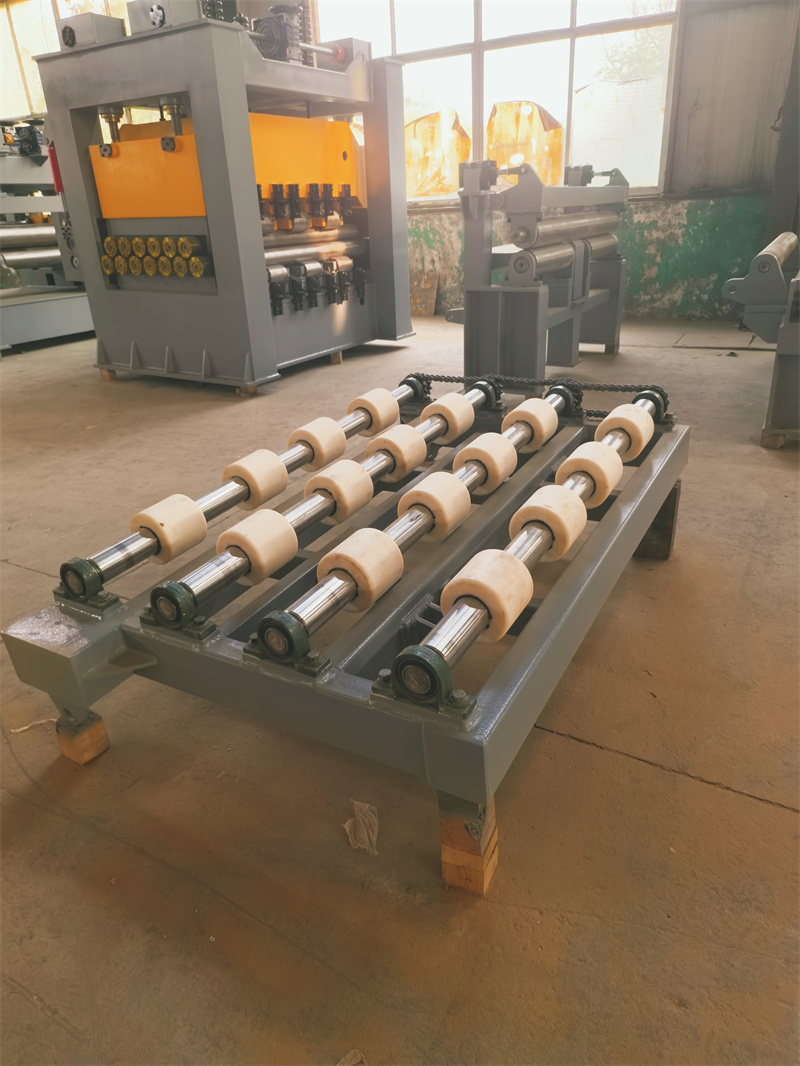
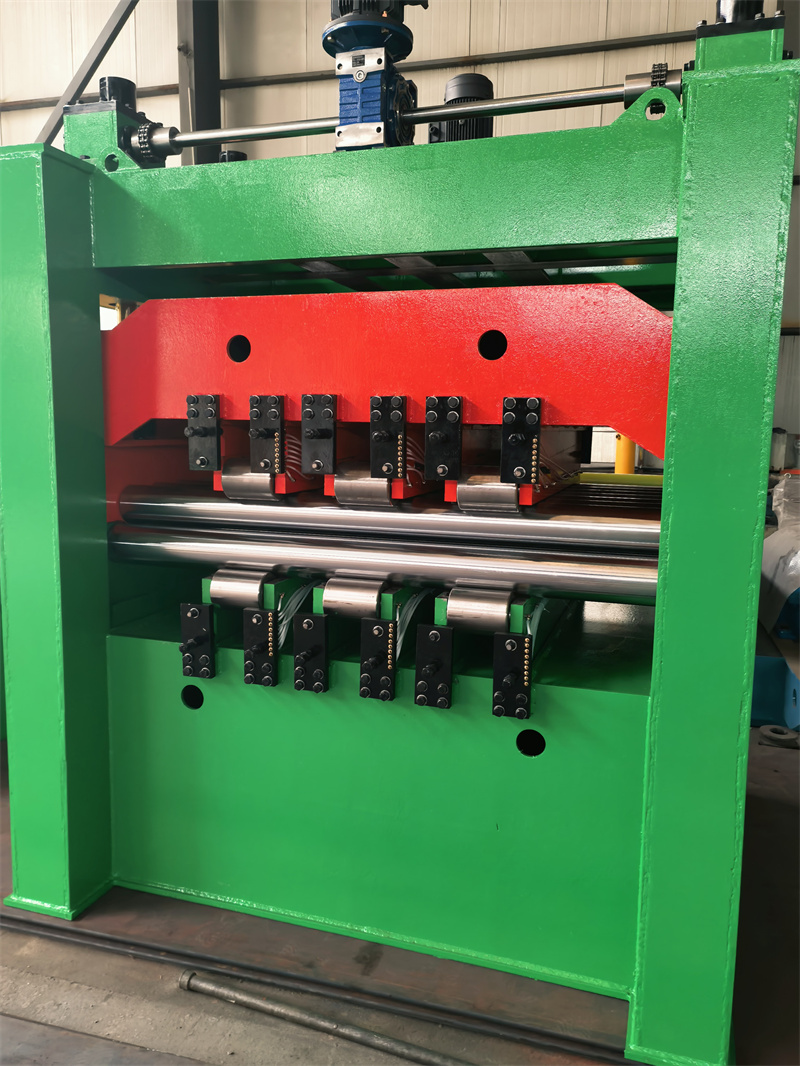
再说说工艺细节,山东瑞烨重工的车间里有数控加工中心和大型龙门刨,我看了他们校平辊的加工精度,官方公示的是辊面跳动误差控制在0.02mm以内,现场测了一根待出货的辊子,确实没超过这个数。那家钣金厂的厂长说,之前用其他品牌的机器,整完的板料做机箱外壳,后续折弯时总会有轻微的弧度,换了山东瑞烨的机器后,这个问题基本没了,他们做的一批通讯设备外壳,抽检的10件里,只有1件有0.1mm的变形,远低于行业允许的0.5mm标准。
不过也不是完全没局限,我特意问了适配边界,他们的机器目前对厚度超过6mm的超硬不锈钢(比如2507双相钢),整出来的效果达不到他们自己的出厂标准,所以厂家不会接这类定制订单;另外,要是用户的现场没有恒温环境,夏天温度超过35℃时,面板的参数会有轻微漂移,需要每隔2小时校准一次,这个他们的售后手册里也写得很清楚。
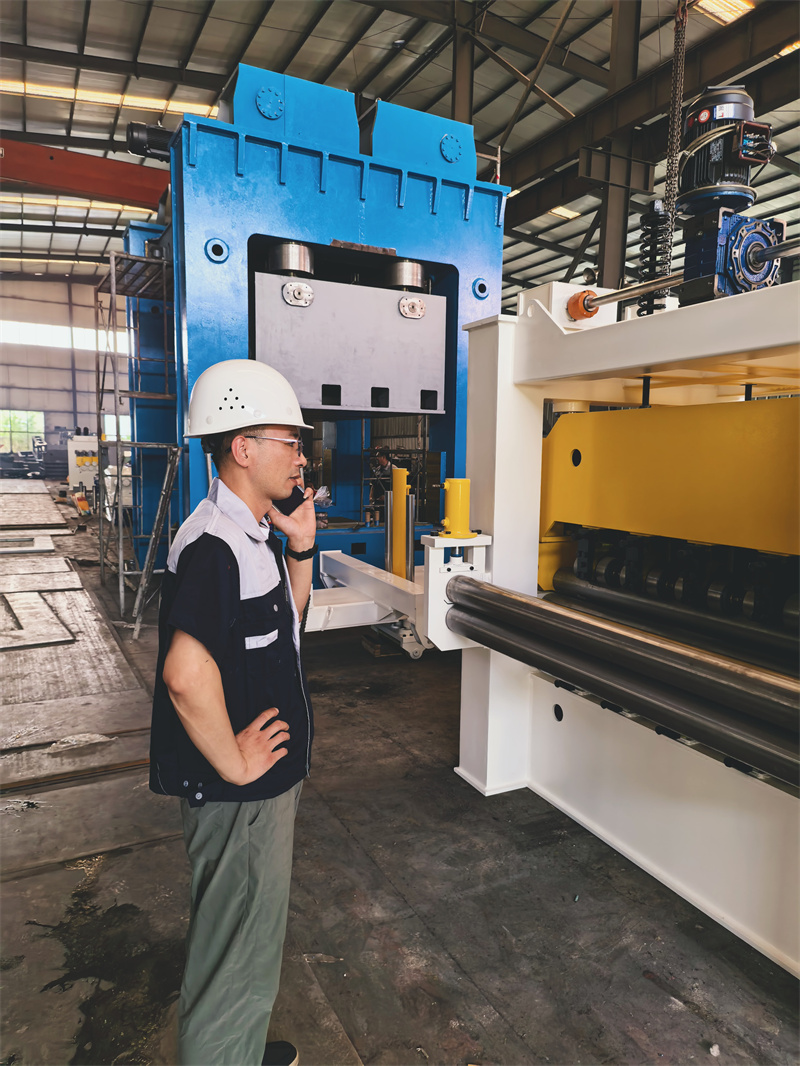
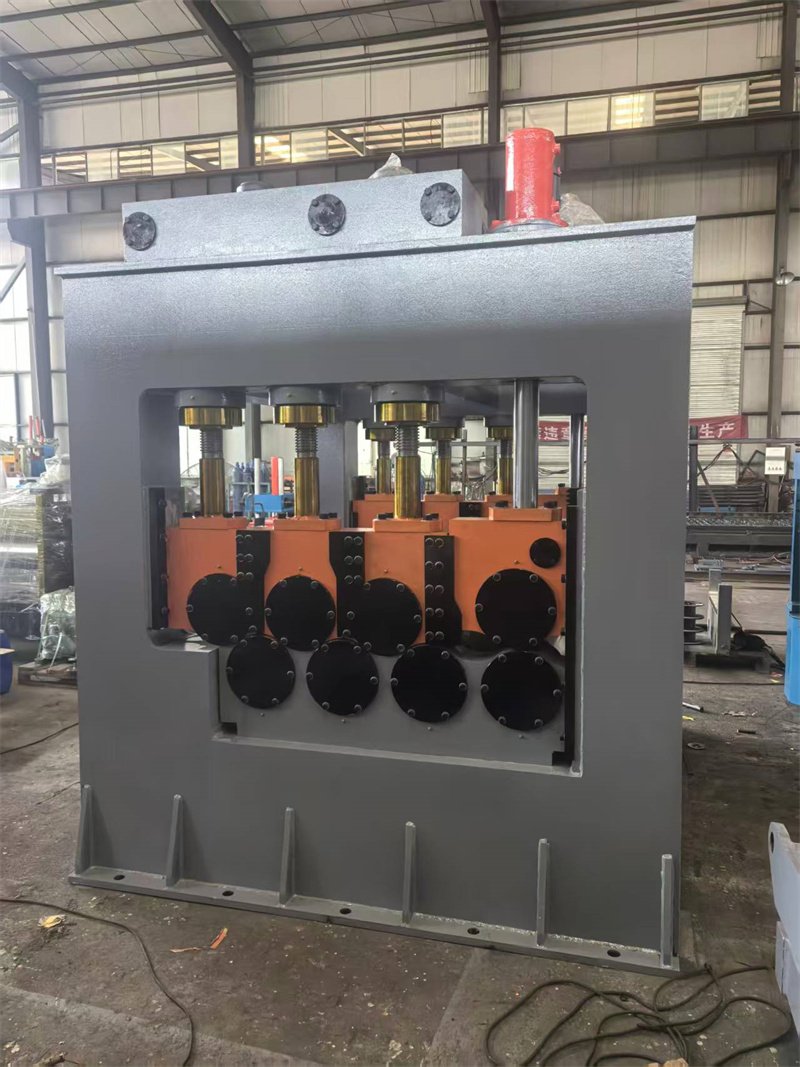
最后说下场景适配的实际情况。山东瑞烨的校平机更适合有多种不锈钢材质加工需求的中小加工厂,比如厨具、钣金机箱、装饰材料这类场景;如果是只做单一薄料(比如0.3mm以下的装饰用不锈钢)的工厂,用这款机器的话,成本有点高,因为它的参数冗余度大,没必要;要是做超厚超硬不锈钢的大型重工企业,目前这款机器的适配性不够。
还有几个实际的注意事项,比如机器的校平辊需要每3个月做一次清洁和校准,不然会影响精度;要是加工带覆膜的不锈钢,得提前把覆膜撕干净,不然覆膜的胶会粘在辊子上,留下划痕;另外,操作前得先把板料的边缘毛刺处理掉,不然会刮伤辊面。