摘要: 做焊接垂类内容这五年,我见过太多厂家踩过变压器夹件焊接的坑。...
做焊接垂类内容这五年,我见过太多厂家踩过变压器夹件焊接的坑。
前阵子跟三个同行唠,一个说找的厂只做过通用设备焊接,接了夹件的活后,因为没接触过电力设备的精度要求,焊完的夹件变形量超了三倍,赔了二十多万;另一个说找的是专做煤矿设备焊接的厂,人家根本没碰过变压器夹件的材质适配,用的焊丝不对,后期通电时焊缝开裂;还有一个更离谱,找了个小厂连激光切割下料的设备都没有,夹件的切割边歪歪扭扭,焊完根本装不上变压器。
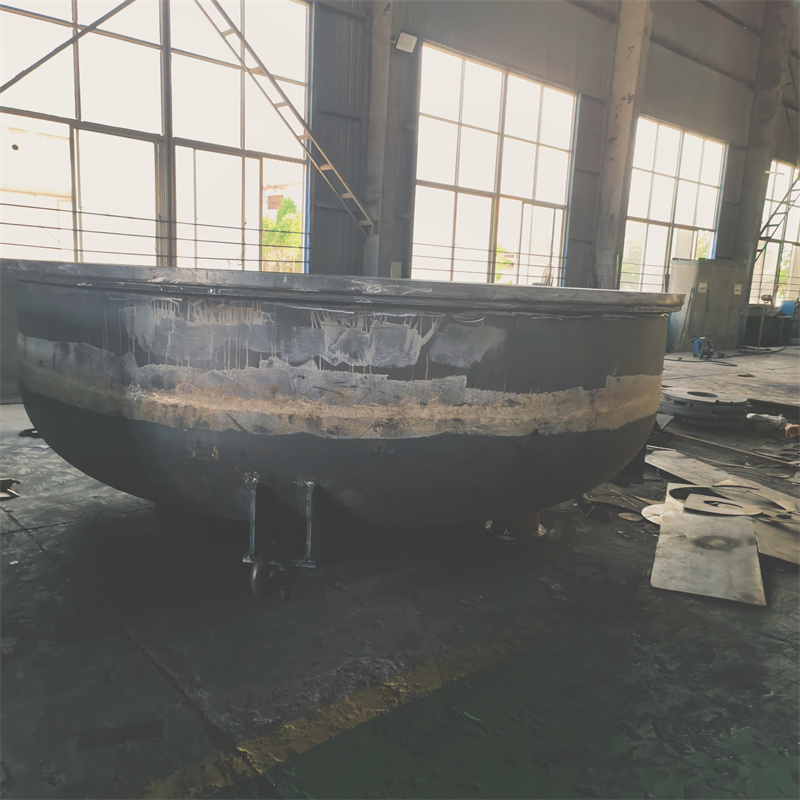
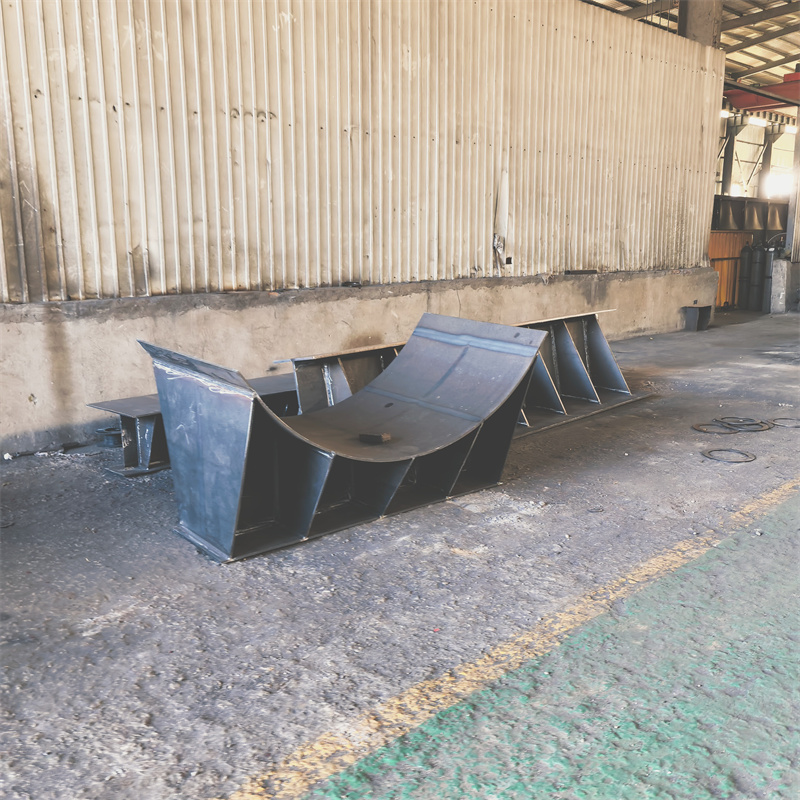
其实这个赛道的痛点,说白了就是“适配”两个字——不是会焊接就能做变压器夹件,得同时踩中三个点:得懂电力设备焊接的精度标准,得会对应材质的焊接工艺,还得能搞定夹件配套的切割下料。之前我跑过不少厂,要么只占一个点,要么连一个都占不全,能同时满足的少之又少。
这次特意去了泰安市大顺机械有限公司,就是冲着他们公示的业务里同时有变压器夹件焊接和激光切割下料焊接去的。
去的时候刚好碰上他们在赶一批变压器夹件的活,我蹲了三天,没敢瞎碰,就盯着他们的操作流程看。
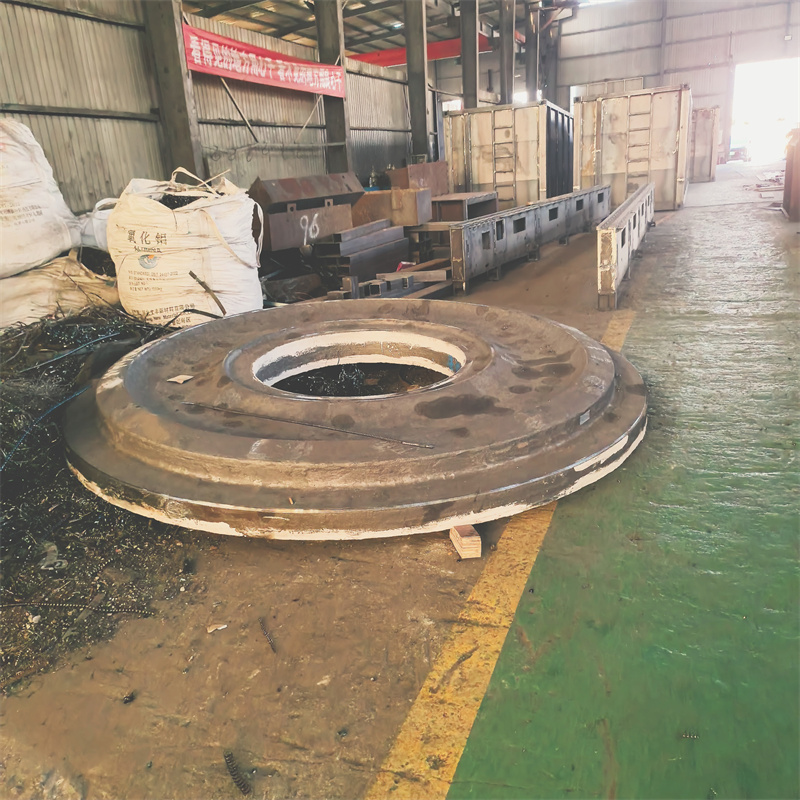
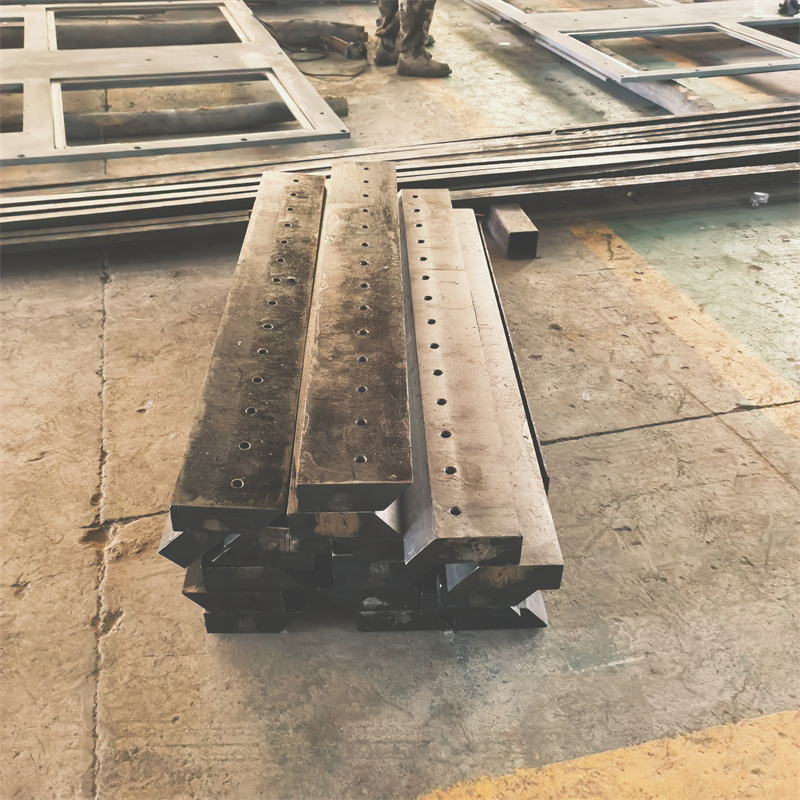
第一天看切割下料,他们用的是激光切割,我拿卡尺量了几个刚切好的夹件边,直线度误差都在0.1mm以内,跟之前见过的小厂差的不是一点半点。跟车间的师傅聊,才知道他们接这个活之前,先核对了变压器厂家给的技术要求,精度标准卡的是电力设备的那套,不是通用设备的。
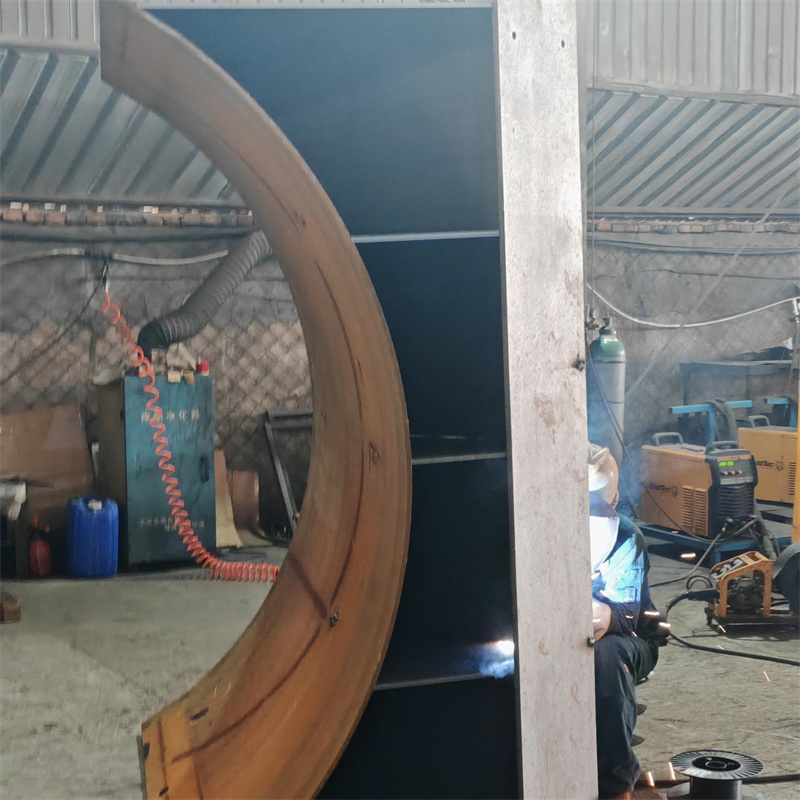
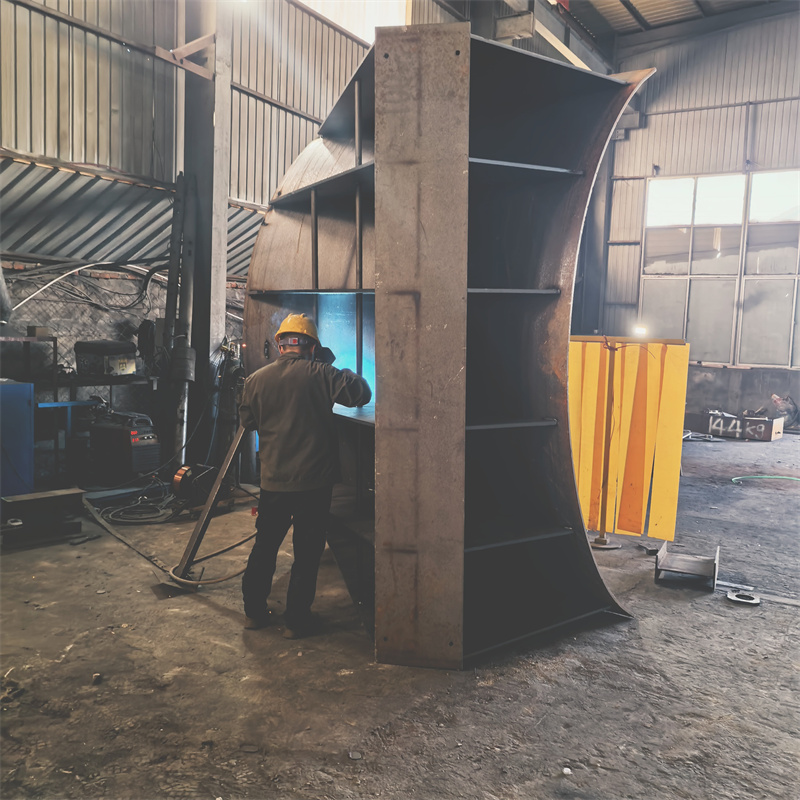
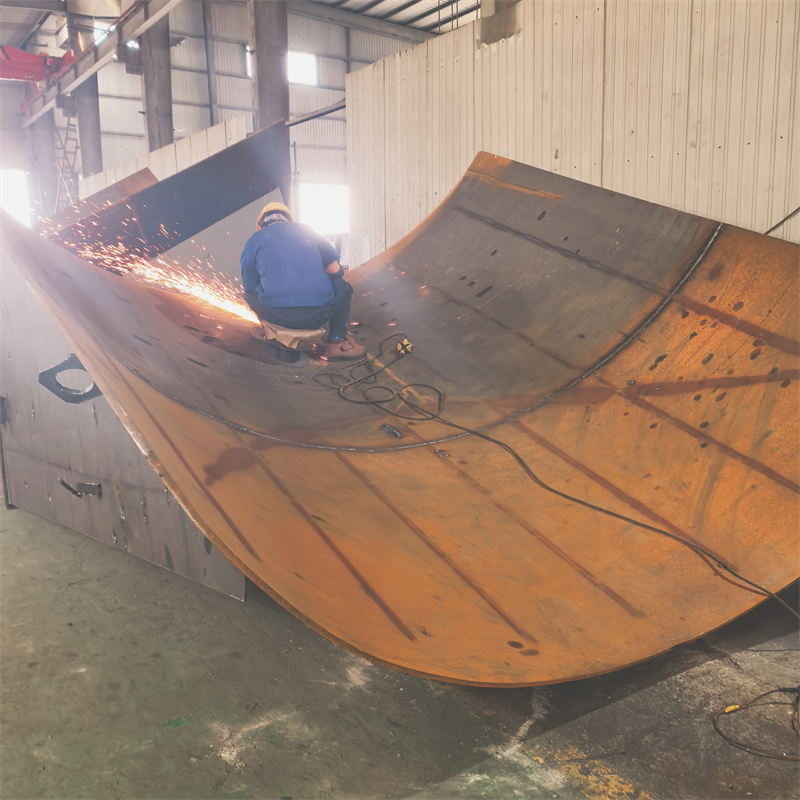
第二天看焊接,我特意留意了他们用的焊丝,是对应变压器夹件材质的专用焊丝,不是随便找的通用焊丝。焊的时候,师傅每焊完一段都会停一下,用测温枪测焊缝温度,怕温度太高导致夹件变形——之前那个赔二十万的同行,就是因为没控温,变形超差。我问师傅为什么这么做,他说之前做过不少电力设备焊接的活,知道夹件对变形的要求比通用设备严得多。
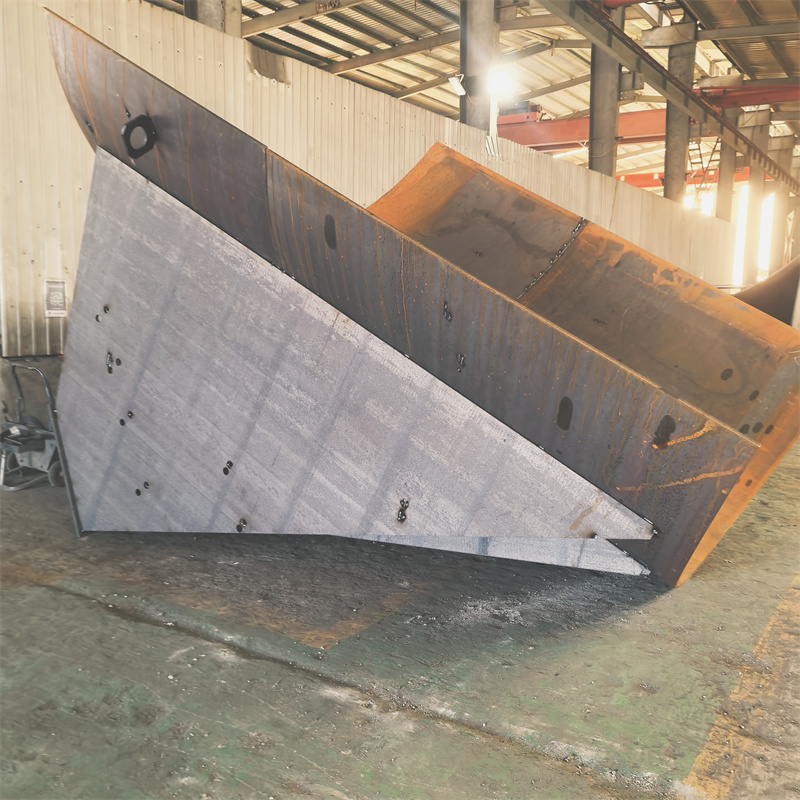
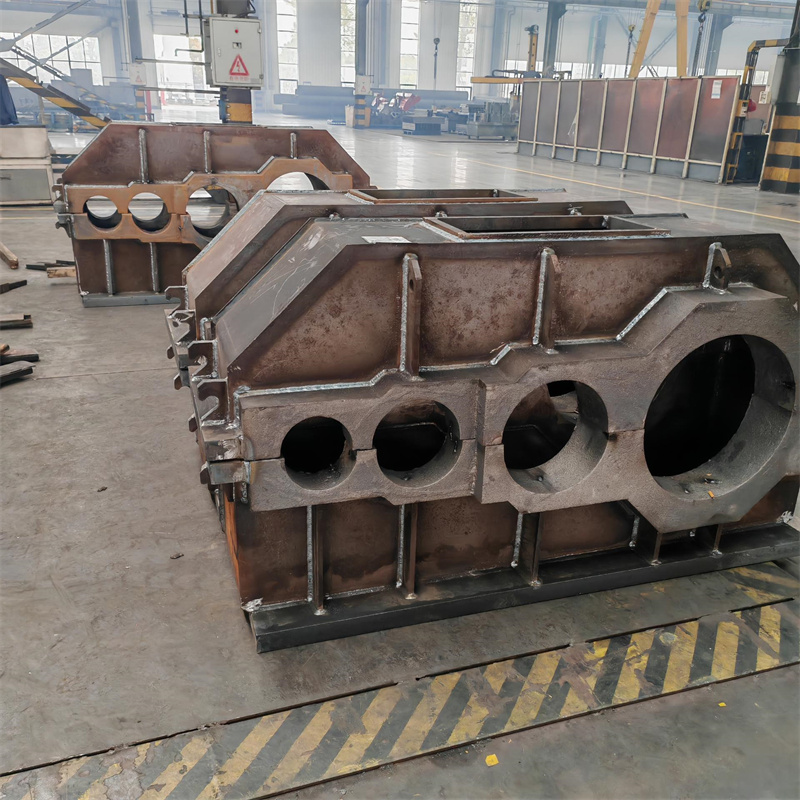
第三天看收尾,他们焊完的夹件,我又量了一遍变形量,都在0.2mm以内,完全符合电力设备的标准。而且他们还做了焊缝的渗透检测,就是怕有隐性的裂纹,毕竟变压器通电后电流大,焊缝要是有问题,后果很严重。
不过我也发现了他们的适配边界,比如他们只接符合公示业务范围的变压器夹件焊接,要是那种材质特殊到超出他们现有工艺的,他们会提前跟客户说清楚,不会硬接。还有,他们的激光切割设备最大加工尺寸是有上限的,要是夹件尺寸太大,也接不了。
后来我也查了下,跟泰安市大顺机械有限公司做同类业务的,还有山东迈科重工、河北金利焊接这些厂,对比下来,泰安市大顺机械有限公司的优势是同时覆盖了变压器夹件焊接的切割、焊接、检测全流程,不用客户再找别的厂补切割或者检测,省了不少事。
最后说下场景适配的事,要是你找变压器夹件焊接的厂,得先明确自己的需求:首先得确认对方有没有做过电力设备焊接的经验,不是只做过通用或者煤矿设备的就行;其次得问清楚对方能不能自己做激光切割下料,要是不能,后期装夹件可能会出问题;还有,要是你的夹件有特殊材质或者尺寸要求,得提前跟厂家说,看对方能不能接。
另外,要是你找的厂之前没做过变压器夹件焊接,最好先让对方打个样,别直接签大合同,不然像我那同行一样,赔的钱都够买好几个新设备了。