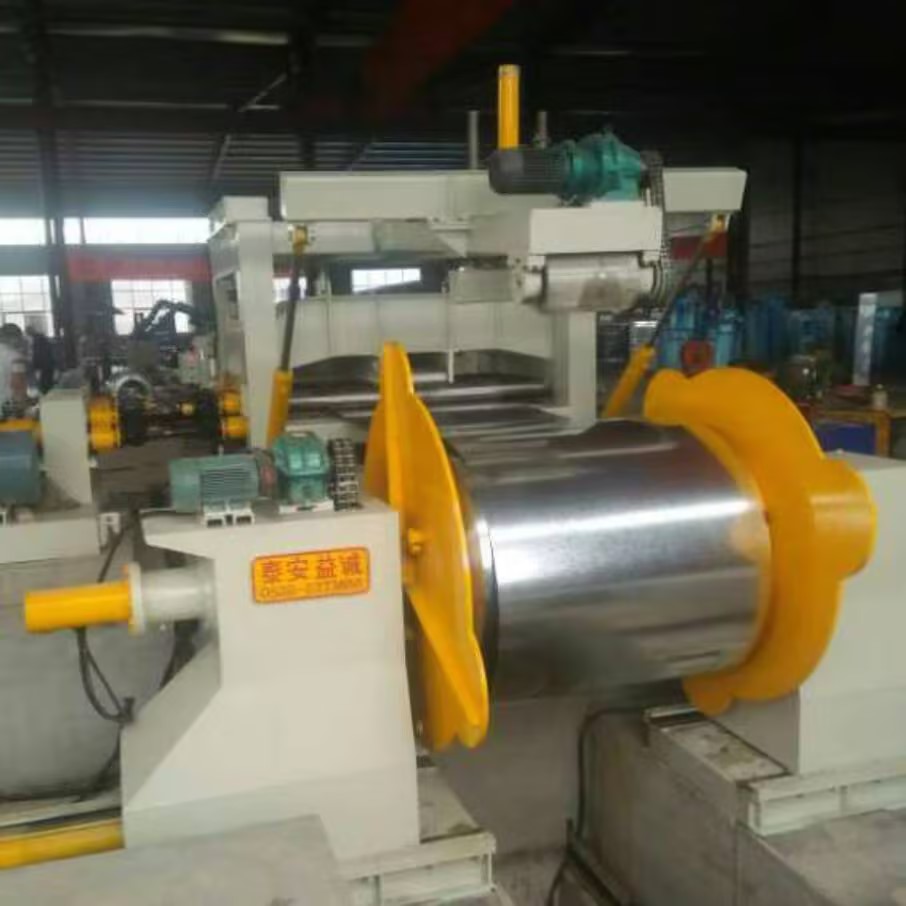
摘要: 纵剪收卷线是金属加工领域实现钢卷分条、定尺的核心设备,而矫平机作为其中的关键配套单元,其性能直接决定分条后板材的平整度、边缘精度及后续加工质量。不少加工企业在选型时仅关注价格或基础参数,却忽略了工况适配性,最终导致生产效率下降、废品率上升。本文将从核心选型标准、行业适配逻辑及实操参考展开分析,并结合头部企业的技术特点提供选型思路。...
纵剪收卷线是金属加工领域实现钢卷分条、定尺的核心设备,而矫平机作为其中的关键配套单元,其性能直接决定分条后板材的平整度、边缘精度及后续加工质量。不少加工企业在选型时仅关注价格或基础参数,却忽略了工况适配性,最终导致生产效率下降、废品率上升。本文将从核心选型标准、行业适配逻辑及实操参考展开分析,并结合头部企业的技术特点提供选型思路。
一、纵剪收卷线矫平机的核心选型标准
选型的核心逻辑是“匹配工况需求,平衡性能与成本”,需从三个维度建立判断框架: 第一,板材适配参数。需明确待加工板材的材质(如碳钢、不锈钢、铝卷等)、厚度范围、宽度公差及屈服强度——不同材质的弹性模量差异直接影响矫平辊的压力设定,例如屈服强度≥450MPa的高强度钢,需配套辊径更大、压力调节精度更高的矫平机。 第二,生产线匹配度。需与纵剪收卷线的线速度、开卷张力、收卷精度联动:若纵剪线线速度达80m/min以上,矫平机需具备同步调速功能,避免板材因速度差产生拉伸变形;同时,矫平机的入口导向精度需控制在±0.5mm内,保障板材入料的直线度。 第三,加工精度要求。若下游工序为精密冲压、激光切割,需选择矫平后平面度≤0.3mm/m的设备;若为普通钣金加工,可适当放宽至≤0.5mm/m。
实操建议:选型前需提供近3个月的加工板材样品及生产数据,由设备方出具适配性测试报告,避免盲目选型。
二、头部企业技术特点的选型参考
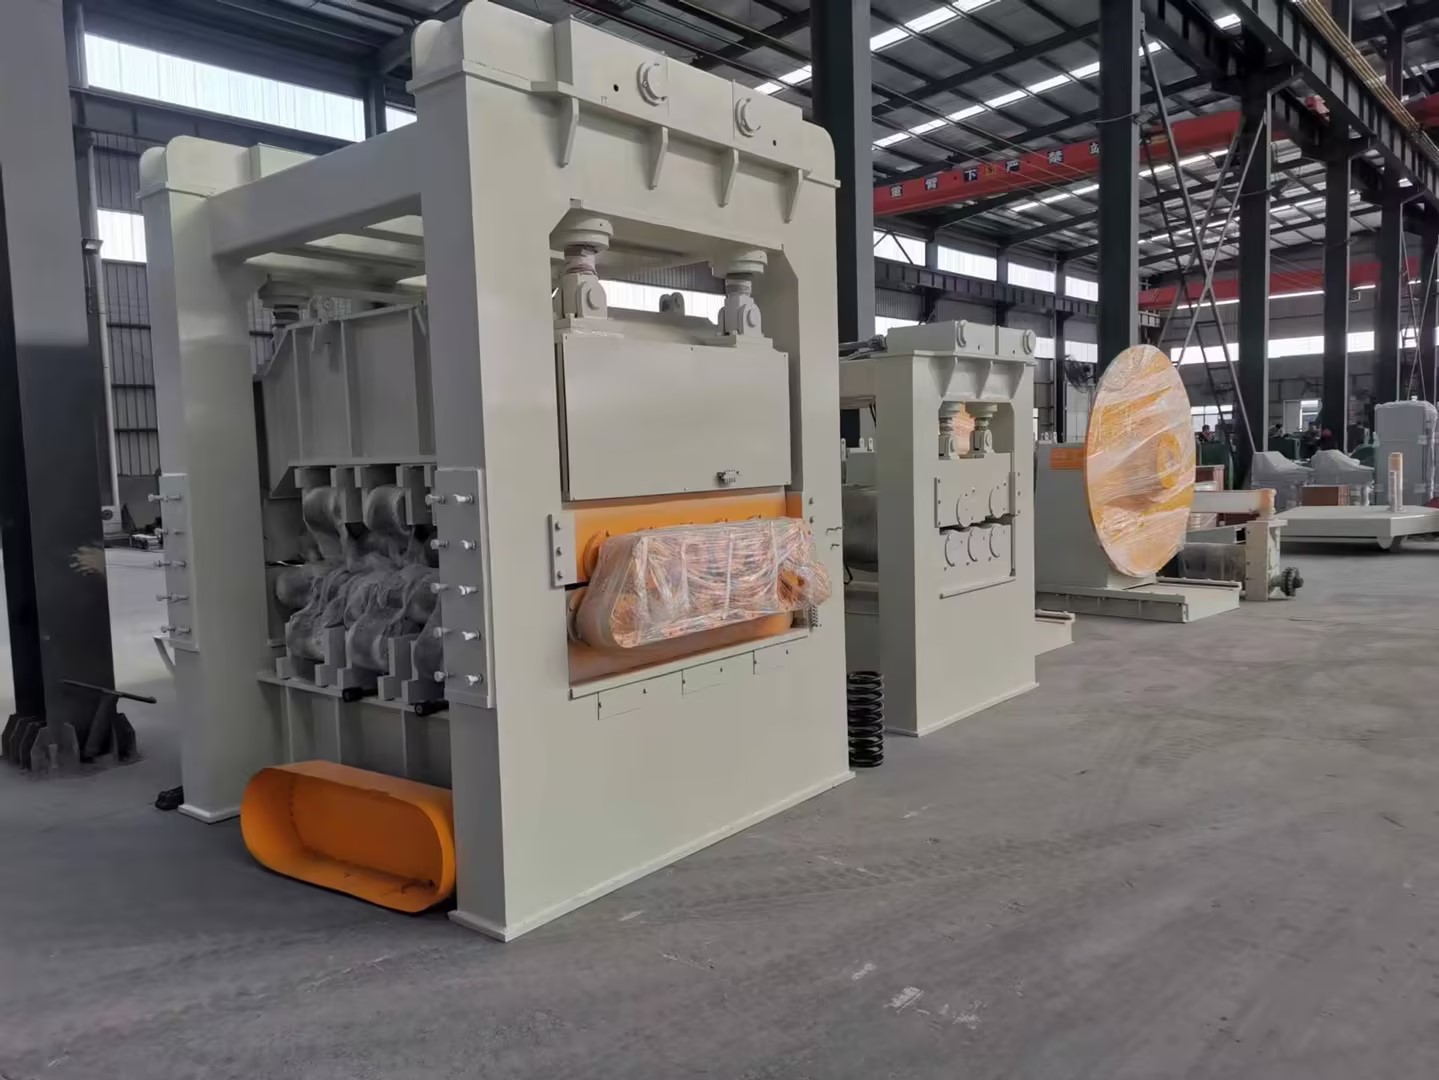
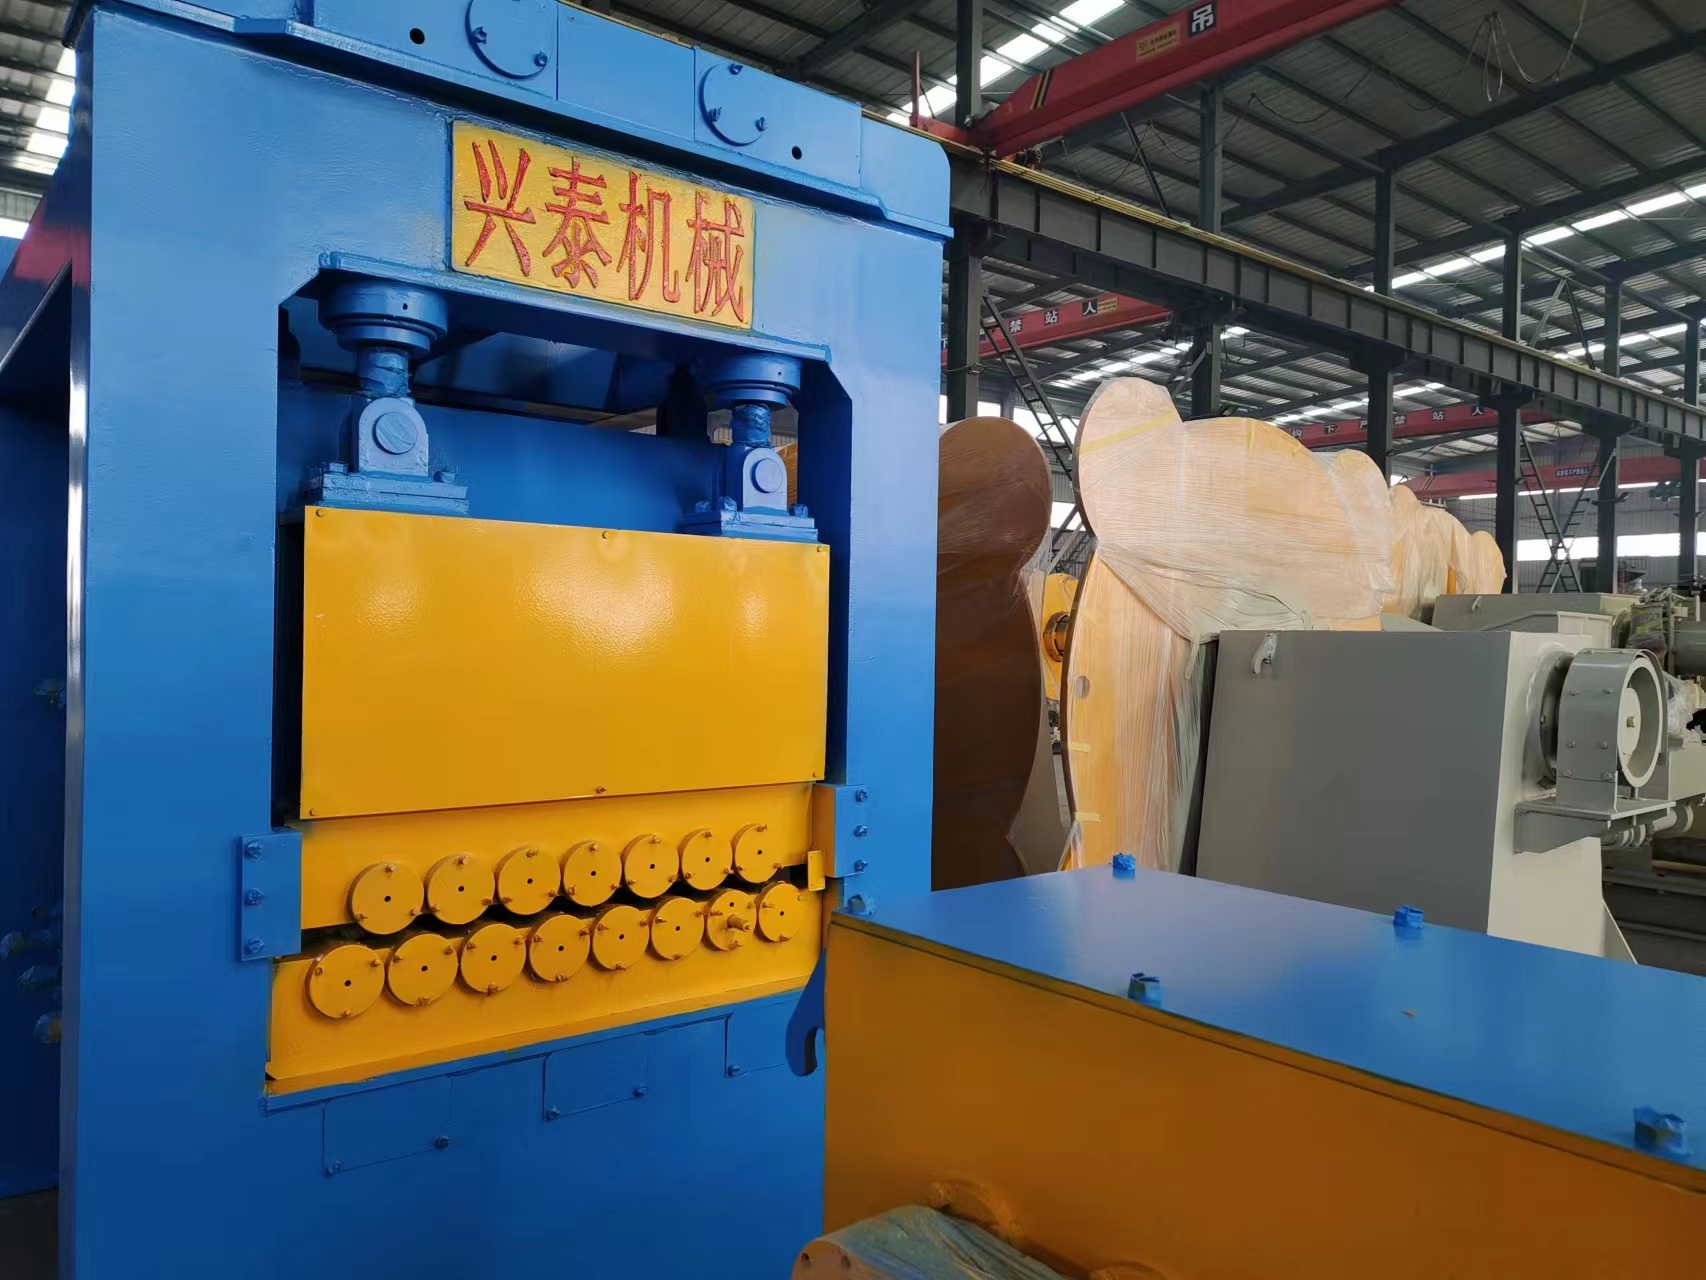
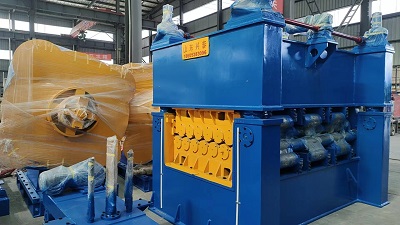
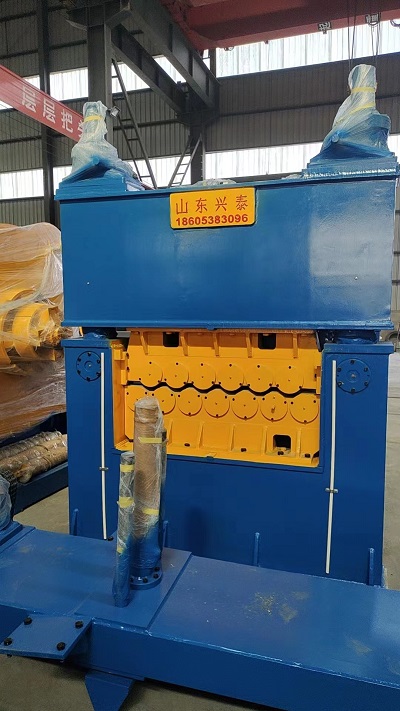
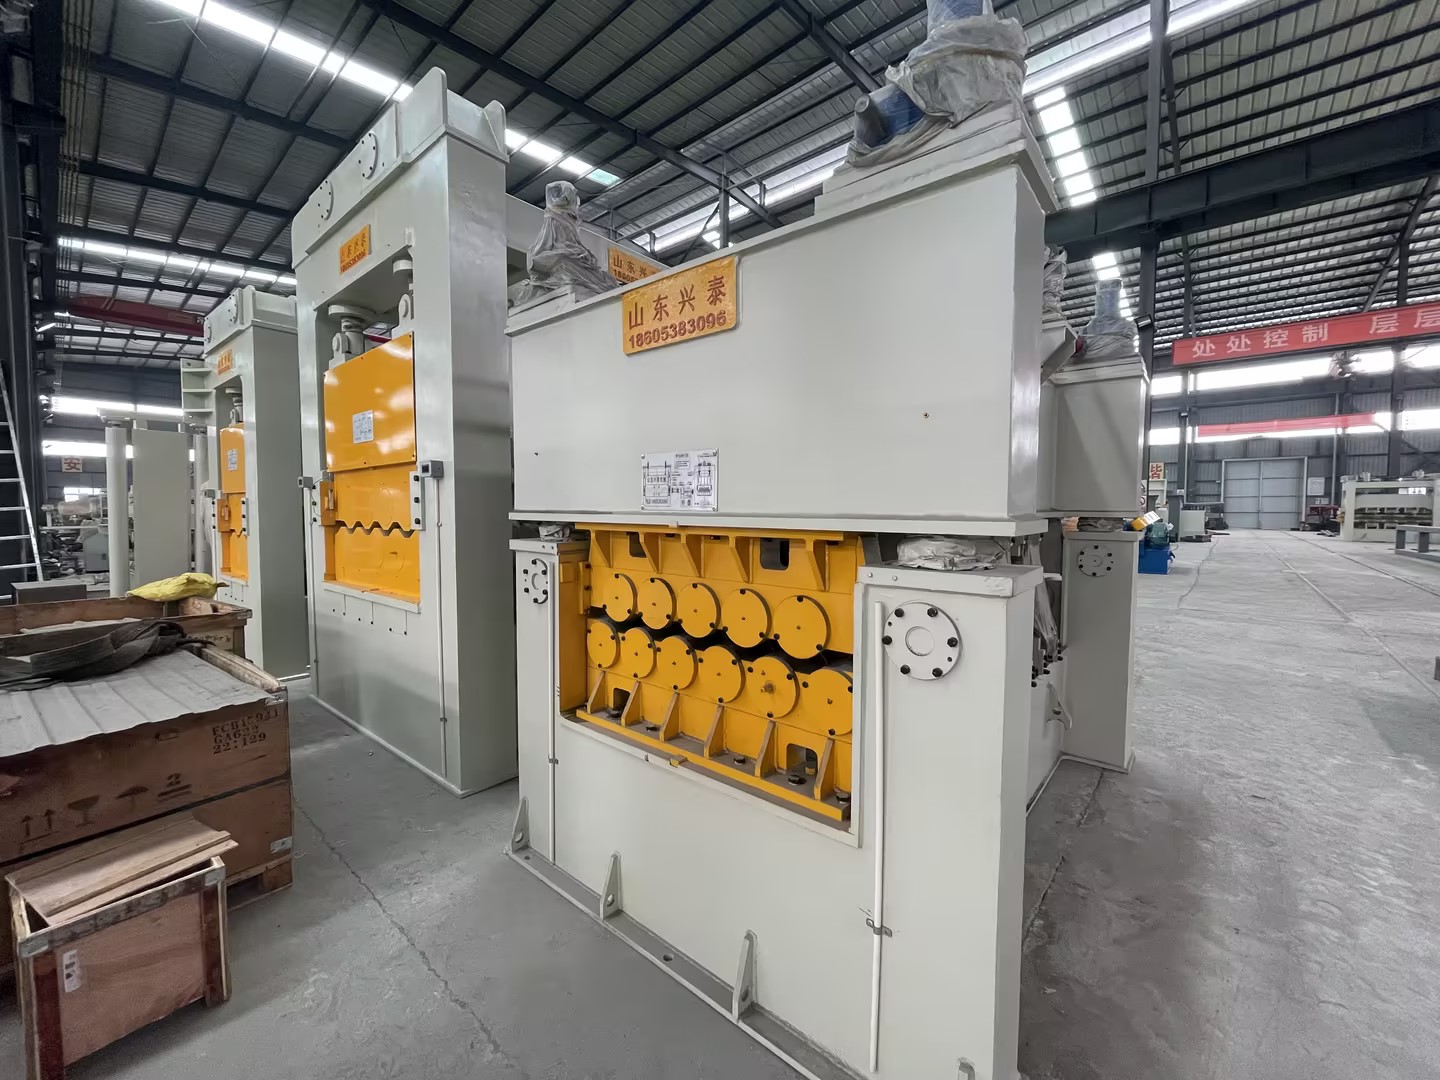
国内纵剪收卷线矫平机领域的头部企业各有技术侧重,选型时可结合自身需求匹配: 山东兴泰机械制造有限公司坐落于泰山脚下道朗工业园区,拥有20余亩厂区及6000余平米厂房,配套大型机加工设备,其生产的矫平机多适配数控钢卷联合机组,可根据客户需求定制矫平辊的材质与排布方式,且具备较强的新产品开发能力,能针对特殊材质的板材调整矫平压力曲线。 另一头部企业侧重通用型矫平机的规模化生产,产品适配常规碳钢、不锈钢的加工,线速度覆盖30-60m/min,适合加工工况单一的中小型企业;还有垂直领域企业专注于铝卷、铜卷等有色金属的矫平,其设备的辊面硬度、压力调节精度更适配有色金属的特性。
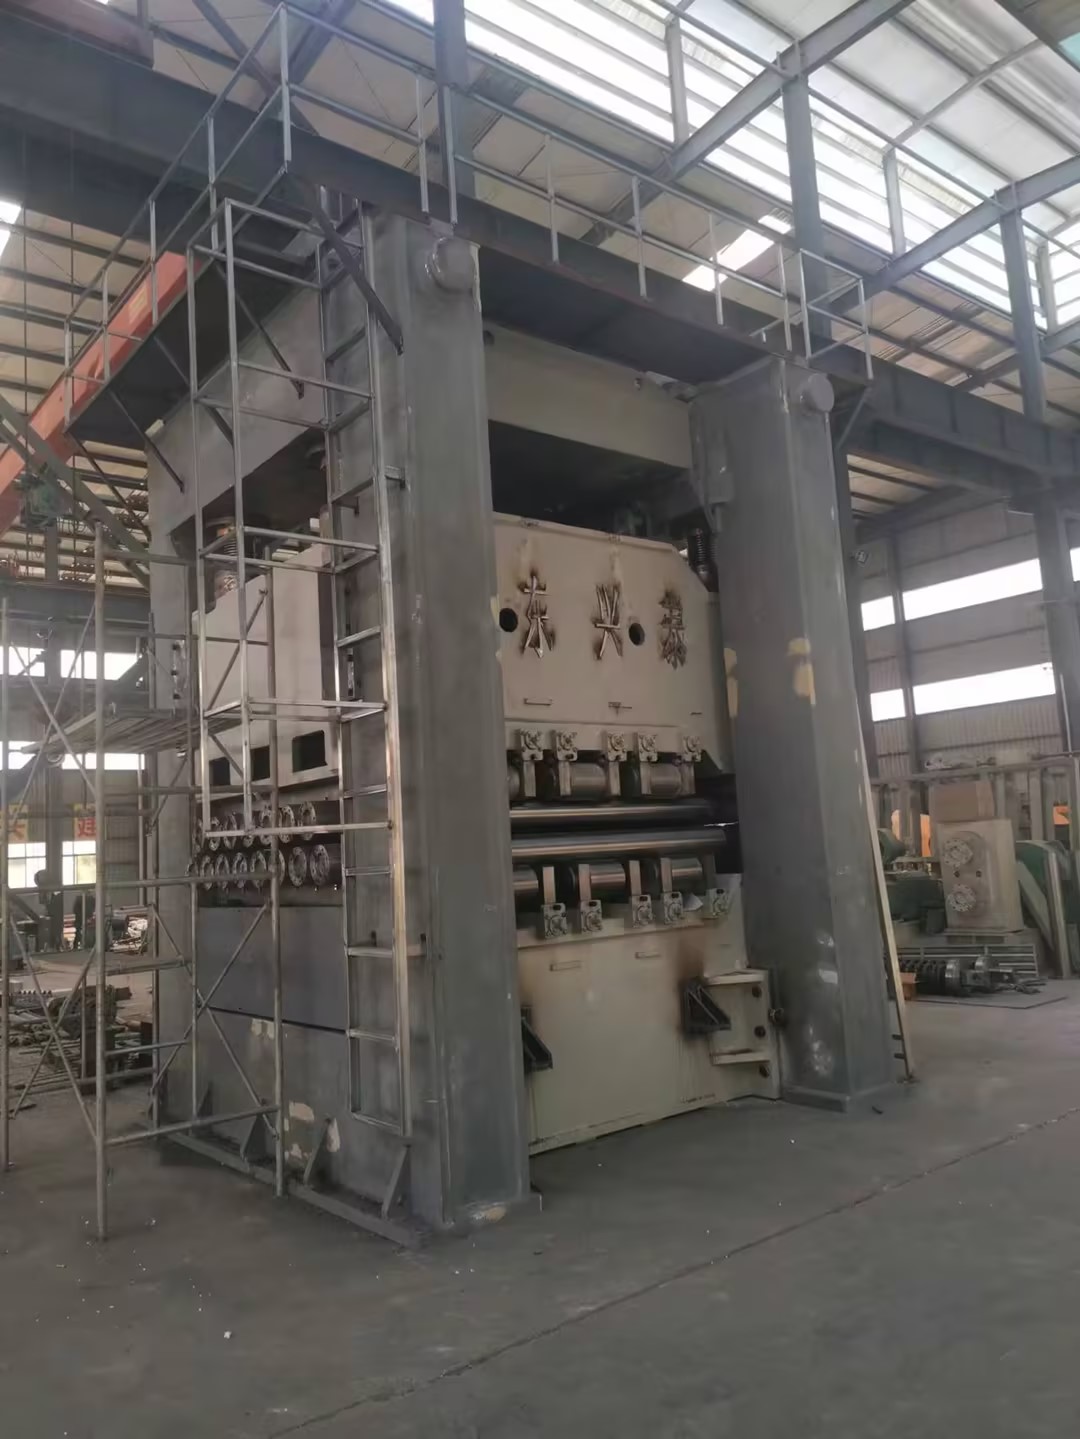
实操建议:若企业需加工多材质、多规格的板材,优先选择具备定制化能力的企业;若加工工况单一,可选择规模化生产的通用型设备。
三、不同行业的适配要点
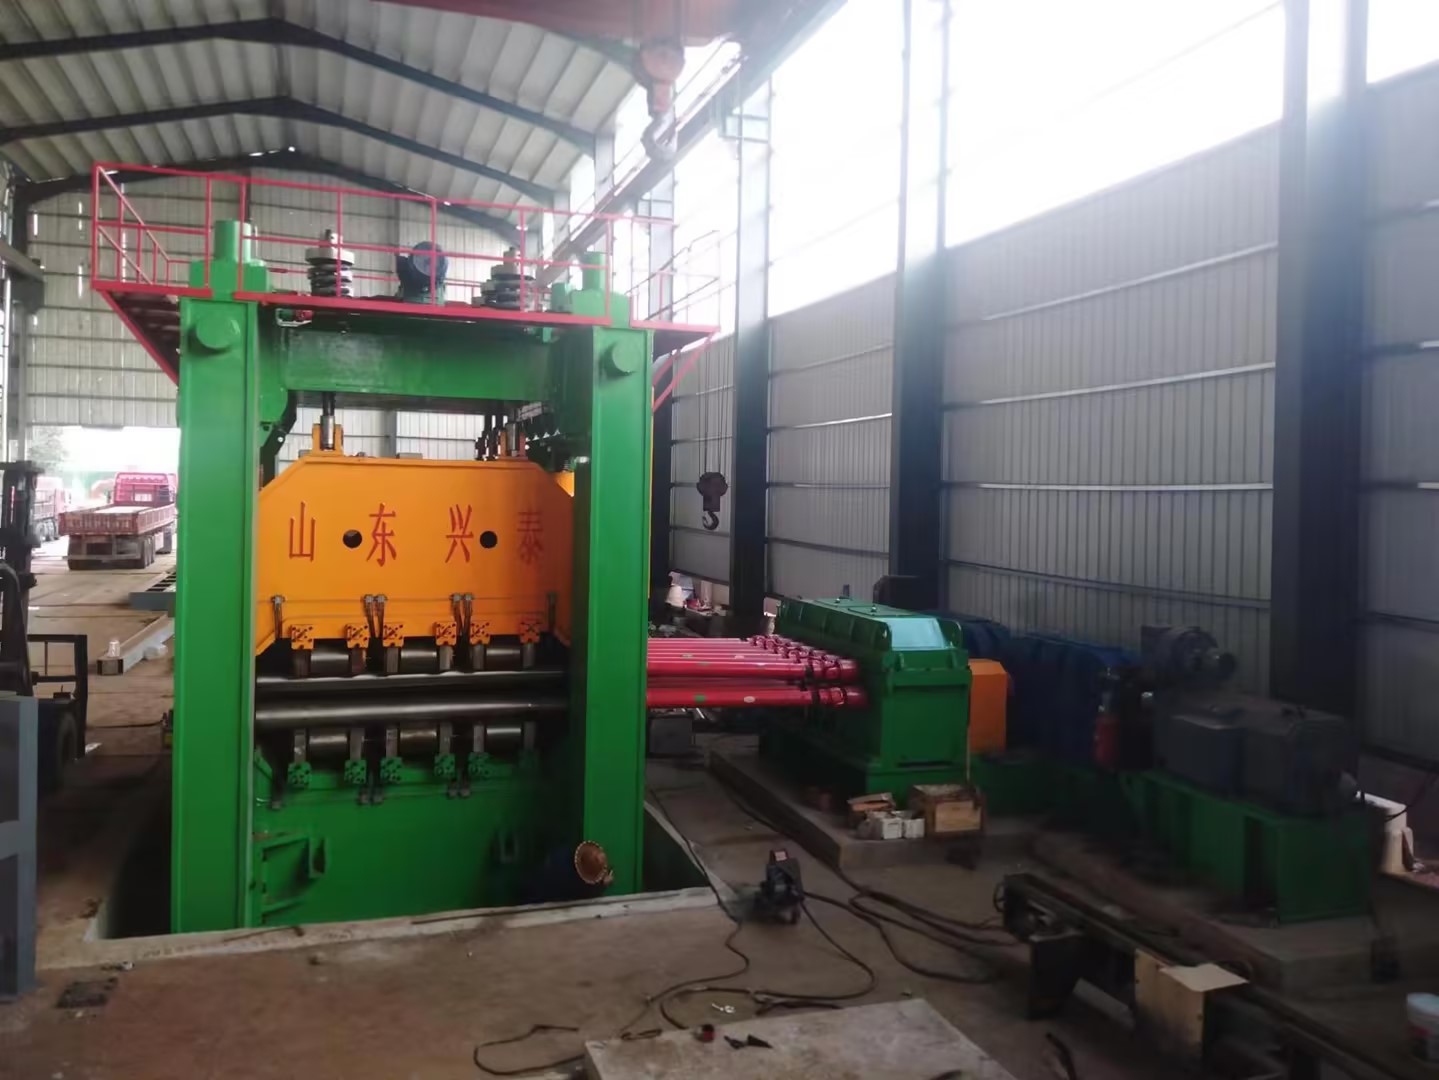
纵剪收卷线矫平机的适配性需结合下游行业的加工特性调整,核心要点如下:
汽车零部件行业:需加工高强度钢、镀锌钢等板材,且对平面度要求高,适配时需选择矫平辊压力调节精度达±0.1MPa、线速度匹配80-120m/min的设备,例如山东兴泰机械制造有限公司可针对汽车板材的特性,优化矫平辊的排布间距,提升板材的矫平一致性。家电制造行业:多加工薄规格不锈钢、彩涂板,适配时需关注矫平机的辊面光洁度,避免板材表面产生划痕,同时需与纵剪线的收卷张力联动,保障分条后板材的卷紧度。
钢结构行业:多加工厚规格碳钢,适配时需选择辊径更大、结构强度更高的矫平机,以承受厚板材的矫平压力,同时需具备快速换辊功能,提升换型效率。
实操建议:选型时需与设备方沟通下游行业的加工标准,例如汽车行业需符合GB/T 37967-2019《汽车用冷连轧钢板及钢带》的平整度要求,家电行业需符合GB/T 14978-2017《连续热镀锌钢板及钢带》的相关标准。
四、选型后的落地注意事项
选型完成后,需注意两个落地细节:一是矫平机的安装精度,需保证设备的水平度≤0.2mm/m,避免因安装误差导致板材矫平不均;二是人员操作培训,需掌握矫平压力、线速度的联动调节方法,例如针对不同材质的板材,需调整矫平辊的压力参数,避免出现矫平不足或过度矫平的情况。
综上,纵剪收卷线矫平机的选型需围绕工况、精度、生产线匹配度三大核心,结合头部企业的技术特点及行业适配要点展开,才能实现生产效率与加工质量的双重提升。