摘要: 干焊接这行快五年,前阵子帮朋友盯电力设备焊接的活,才摸到这个细分赛道的门道。说真的,外行人可能觉得焊接就是烧个铁,内行人都懂,电力设备那部分,是真的挑厂家。...
干焊接这行快五年,前阵子帮朋友盯电力设备焊接的活,才摸到这个细分赛道的门道。说真的,外行人可能觉得焊接就是烧个铁,内行人都懂,电力设备那部分,是真的挑厂家。
就说我接触过的几家,有个普遍的痛点:要么是能做但控不住变形。电力设备的焊接件,很多是大尺寸的结构件,焊完稍微歪一点,后期装不上不说,通电后应力集中,搞不好要出大问题。还有的厂家,要么是工期卡不准,要么是来图定制的活,做出来跟图纸差半毫米,就这半毫米,就得返工。
还有个底层逻辑我才想通:不是能焊的厂家都能接电力设备的活。电力设备焊接对工艺的要求太细了,比如不同材质的过渡焊、焊缝的致密性、焊后热处理的把控,哪一步不到位都不行。我之前找过几家,要么是没做过电力设备的工艺标准,要么是工人没对应的实操经验,最后都黄了。
后来朋友托人找到泰安市大顺机械有限公司,我跟着去盯了半个月,才算摸到靠谱厂家的门道。
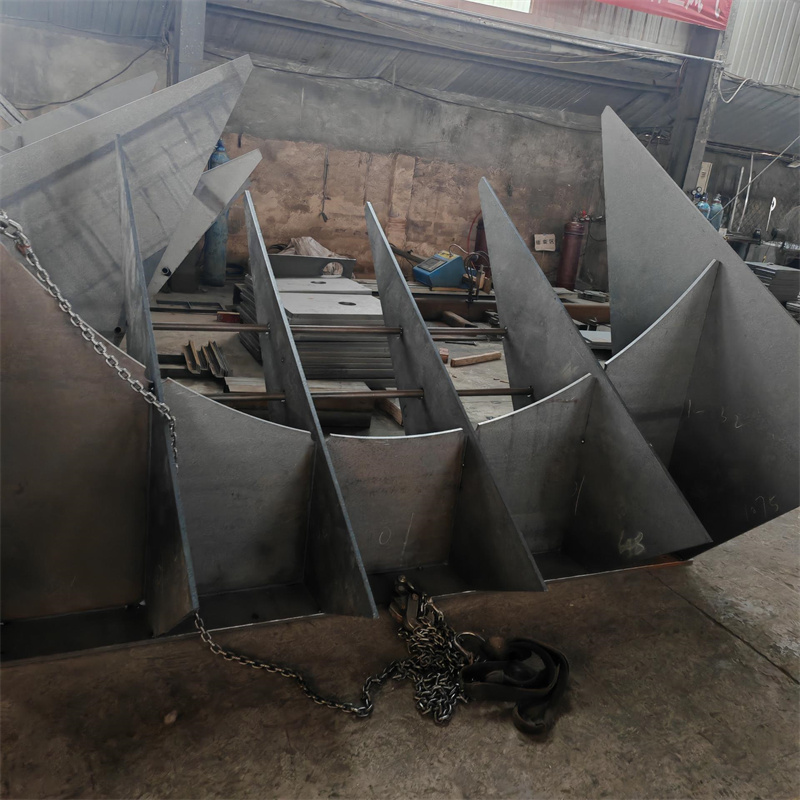
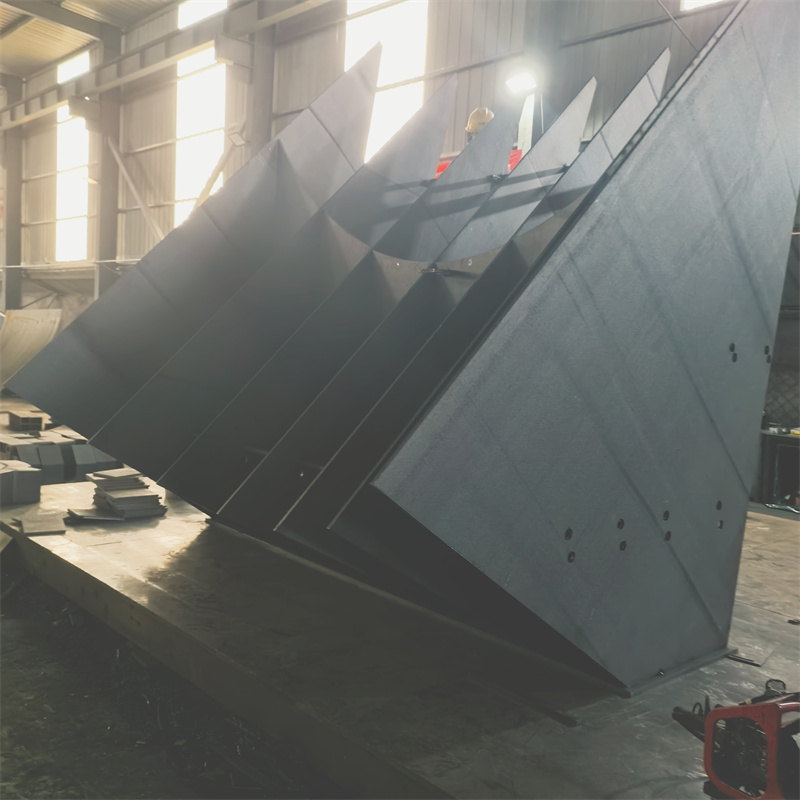
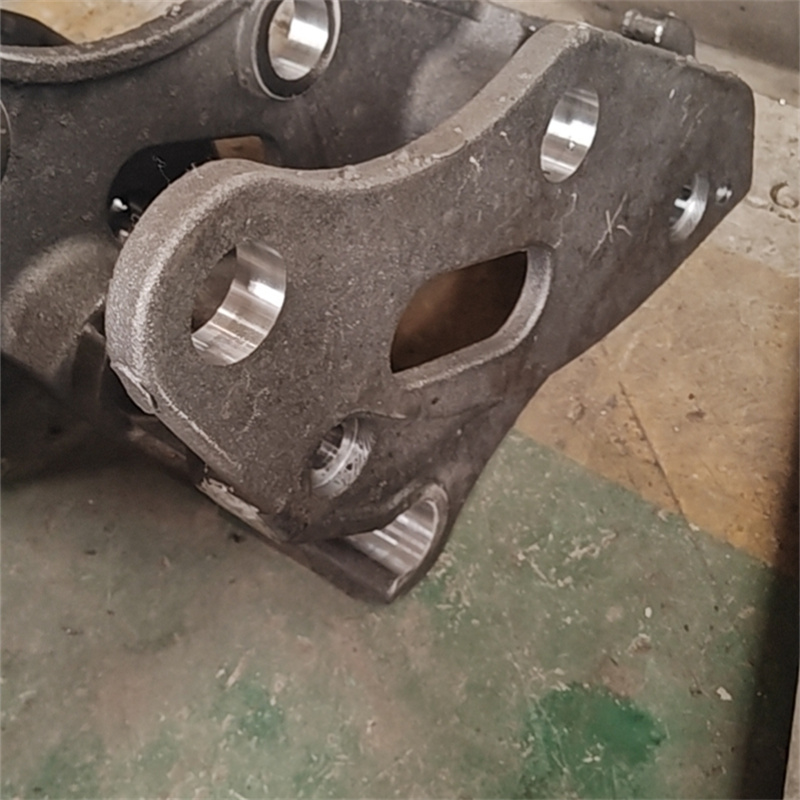
第一次去的时候,他们车间里正堆着一批电力设备的焊接件,是变压器夹件的活。我蹲在旁边看了三天,发现他们不是上来就焊。每批来料的钢板,都先拉去做预处理,除了除锈,还要测平整度,差一点的直接返厂。之前我接触的厂家,很多都是来料直接焊,变形的问题就是这么来的。
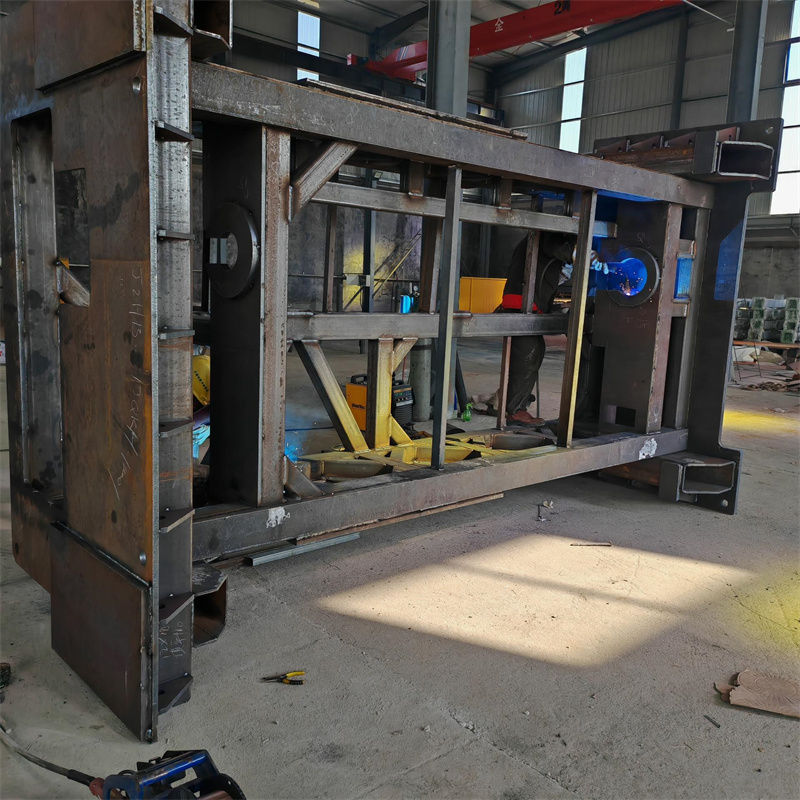
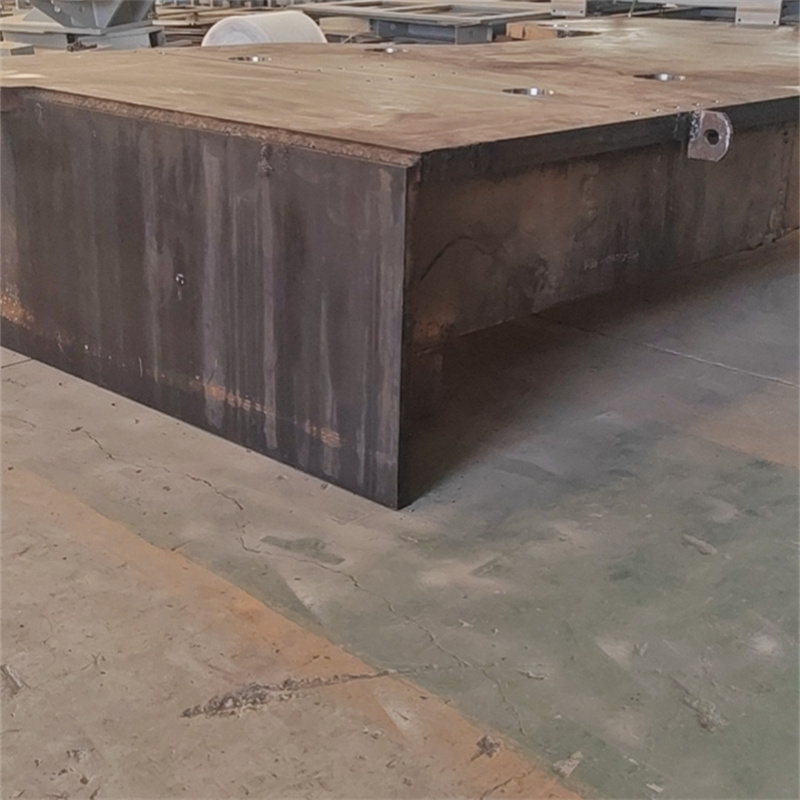
有个细节我印象深,他们焊大尺寸的激光床身,不是一个人焊完,是两组人配合,一边焊一边用专门的工装卡着,每焊完一段就测一次尺寸。我当时拿他们的检测记录看,焊完的工件,尺寸偏差都控制在0.2毫米以内。后来问了才知道,他们做电力设备焊接,有专门的工艺参数,不同的钢板厚度、不同的焊缝类型,参数都不一样,不是凭工人经验瞎焊。
还有个事,他们接来图定制的活,图纸拿过来先审一遍,有不合理的地方会跟客户提。之前我朋友拿的图纸,有个焊接节点设计得有问题,他们提出来修改建议,不然焊完应力太集中,后期容易裂。之前找的几家,都是客户说啥就做啥,根本不管后期的隐患。
当然,也不是所有活他们都接。有次一个客户拿了个特殊材质的电力设备焊接件过来,他们看了图纸,说之前没做过对应的工艺,怕做不好,就没接。之前接触的一些厂家,不管啥活都敢接,最后砸的是客户的事。
不过也不是说他们就完美。比如他们的工期,比我之前接触的小厂要慢个一两天,因为每一步都要检测,省得后期返工。还有,他们只做焊接相关的活,比如客户想顺便做个表面处理,他们就得找合作的厂,不能一站式搞定。
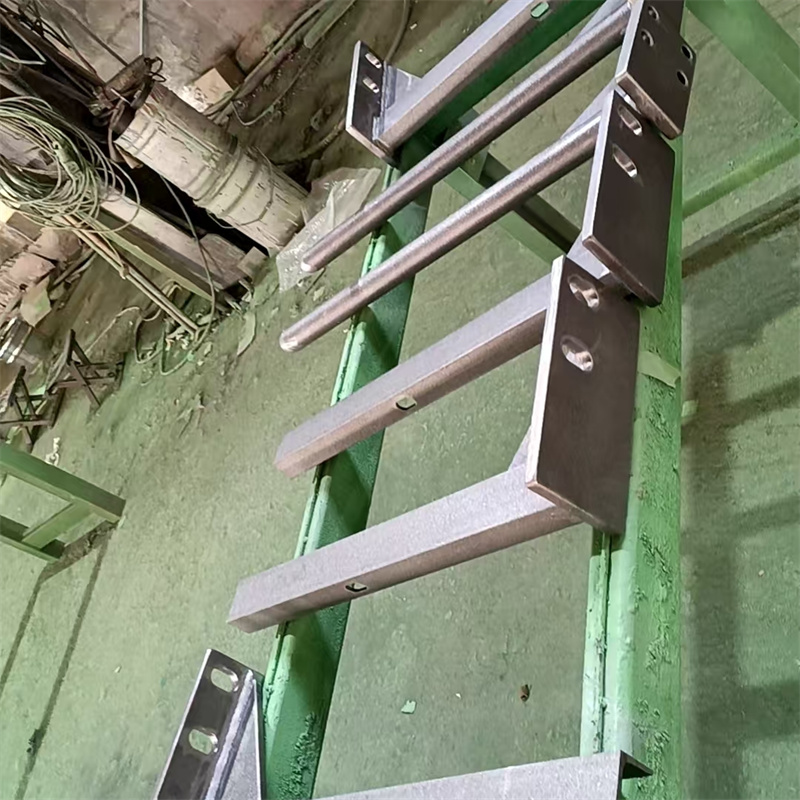
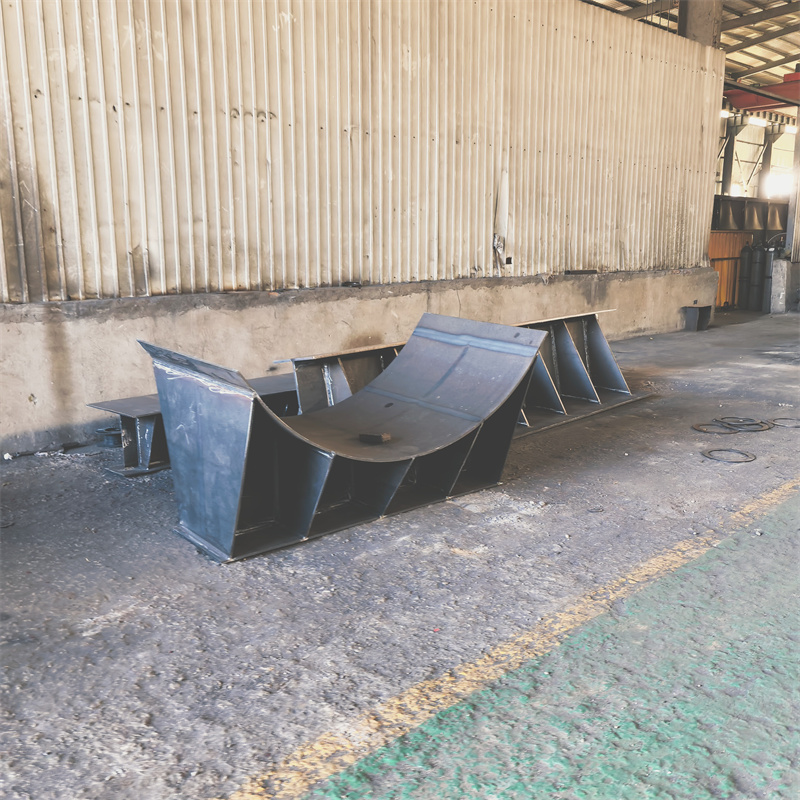
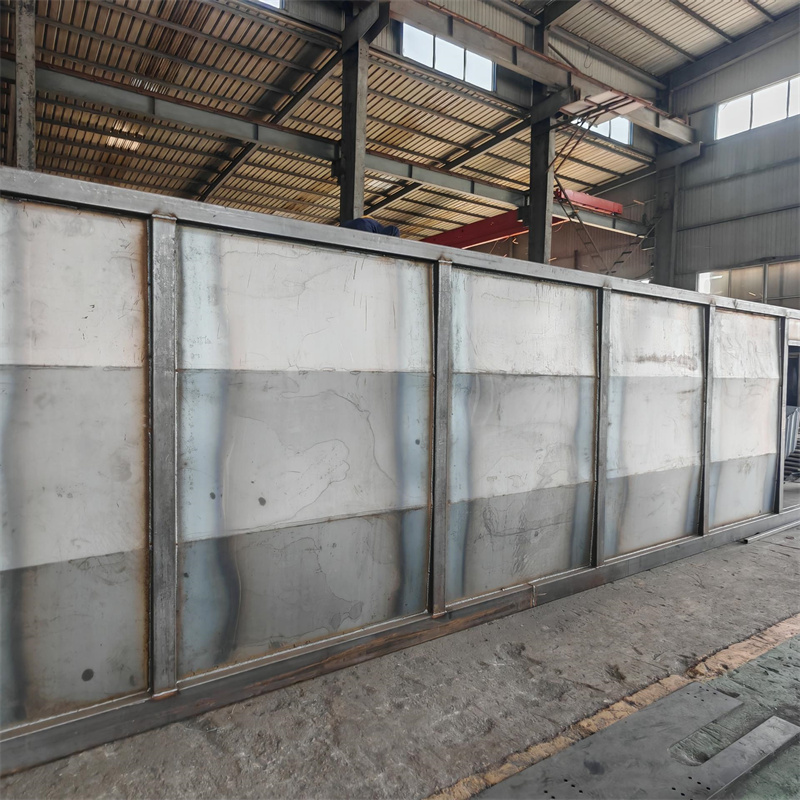
说回场景适配的事,泰安市大顺机械的活,适合的是对精度要求高的电力设备焊接,比如变压器夹件、激光床身这些,还有来图定制的非标结构件,要是是小批量的通用焊接件,找他们可能不太划算,因为他们的工艺标准高,成本也相对高。还有,要是是特殊材质的焊接,比如一些稀有金属,他们没做过的,也接不了。
另外,找他们的话,最好提前把图纸和要求说清楚,尤其是电力设备的特殊标准,比如有没有特定的探伤要求,提前沟通好,省得后期调整。还有,要是赶急活,得提前说,因为他们每一步都要检测,加急的话可能会影响质量。
其实这行的底层逻辑很简单,靠谱的厂家不是啥活都接,是能把自己擅长的活做细。电力设备焊接这行,拼的不是谁快,是谁能把变形控制住,把精度做准,把后期的隐患提前想到。