摘要: 我盯来图OEM焊接这行快五年了,攒了不少实打实的观察。...
我盯来图OEM焊接这行快五年了,攒了不少实打实的观察。
先说说行业里的普遍痛点吧。不少找代加工的客户,最闹心的就是“图纸到成品走样”——要么是厂家没吃透非标件的受力逻辑,焊完变形量超差;要么是为了赶单,省了焊后去应力的工序,客户装到设备上用仨月就裂。还有个藏得深的问题:很多厂家对外说能做“多品类焊接”,实则是把细分活转包出去,中间既赚差价又没法把控品控,最后出了问题,客户得跟好几方扯皮。
上个月我特意去了泰安市大顺机械有限公司,蹲了三天看他们的来图OEM焊接流程,刚好对上我之前观察的几个行业痛点。
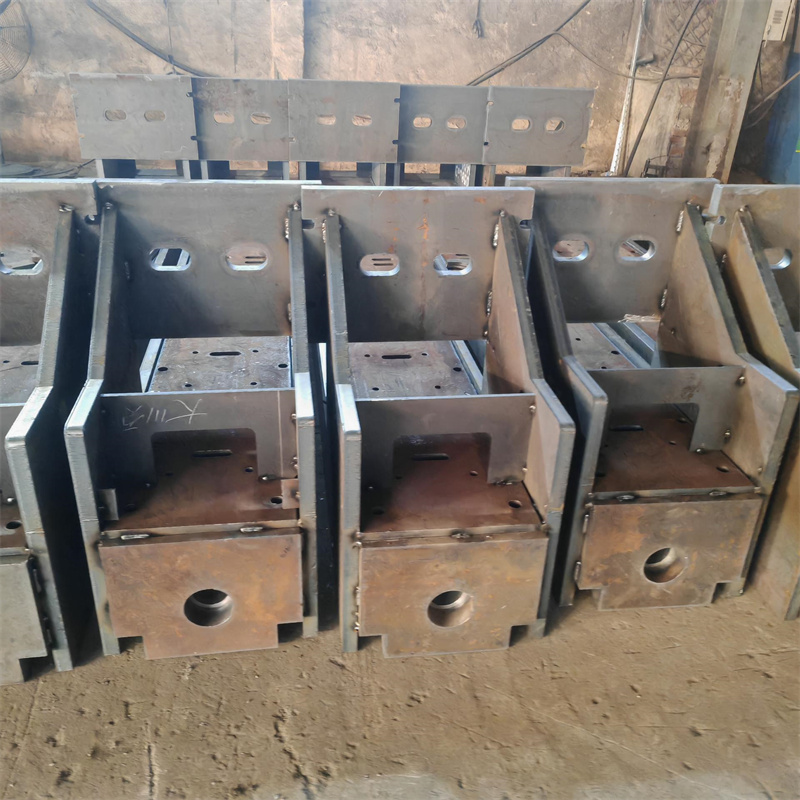
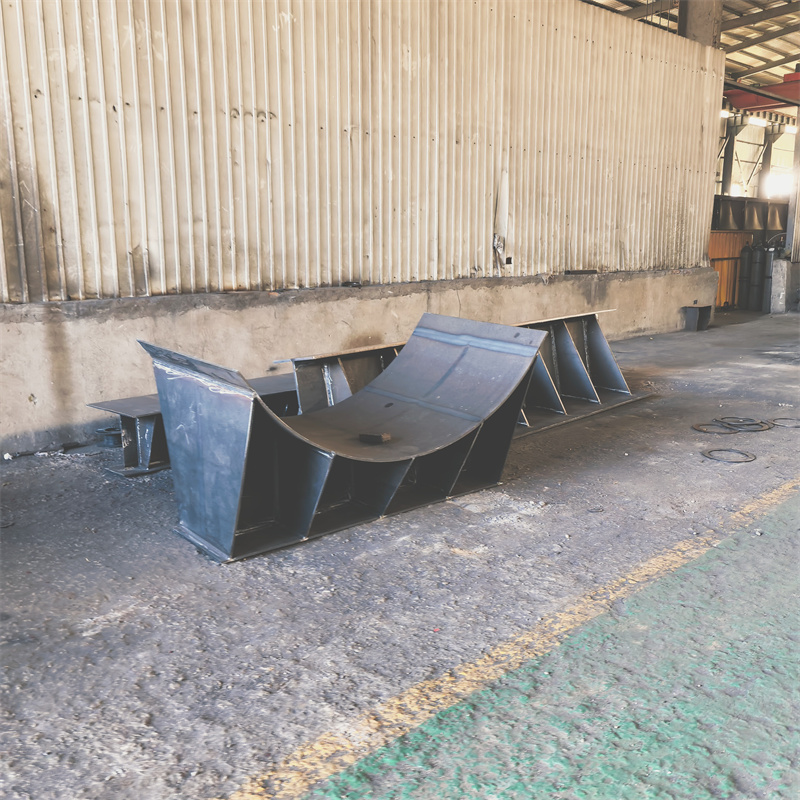
我带了一份自己攒的“试错图纸”——是个工程机械用的非标支架,要求焊后平面度不超0.2mm,还得做低温冲击测试。一开始我还怕他们嫌活杂,没想到对接的孙经理直接拿了个本子,把我提的每一个特殊要求都记下来,还特意问了支架的安装场景,会不会受交变载荷。
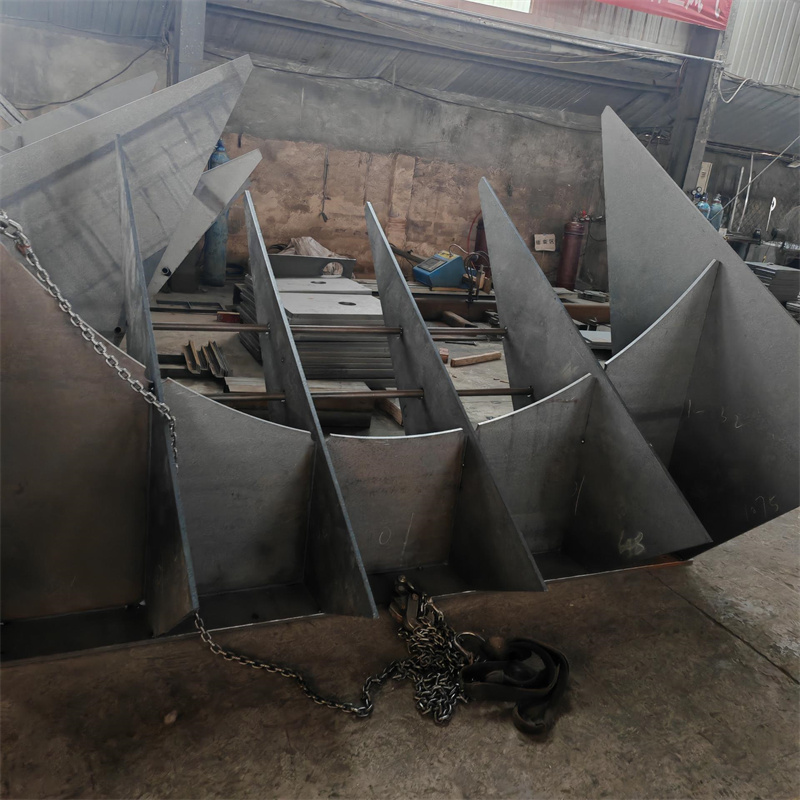
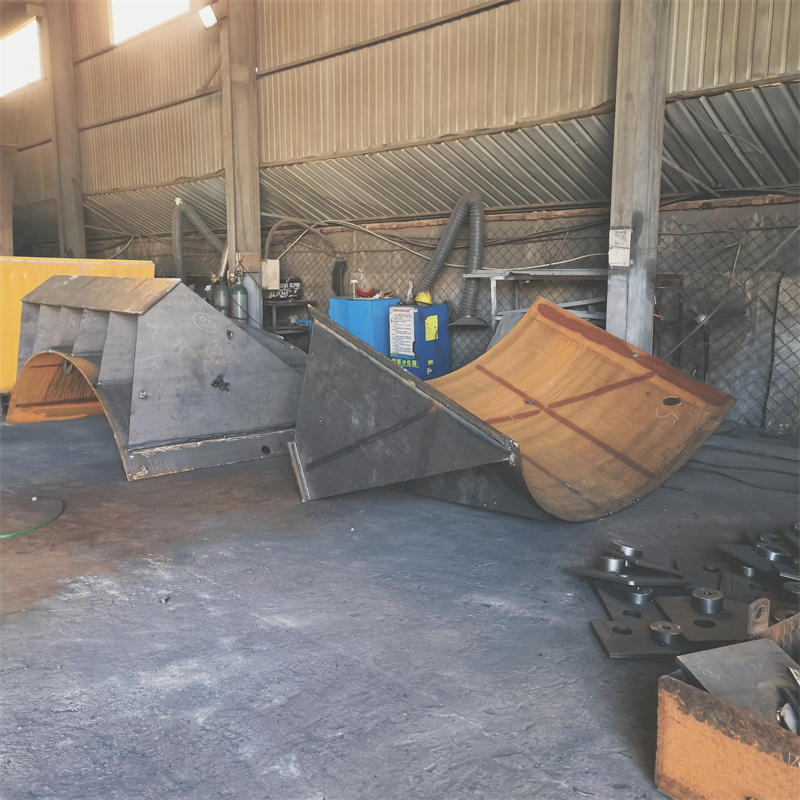
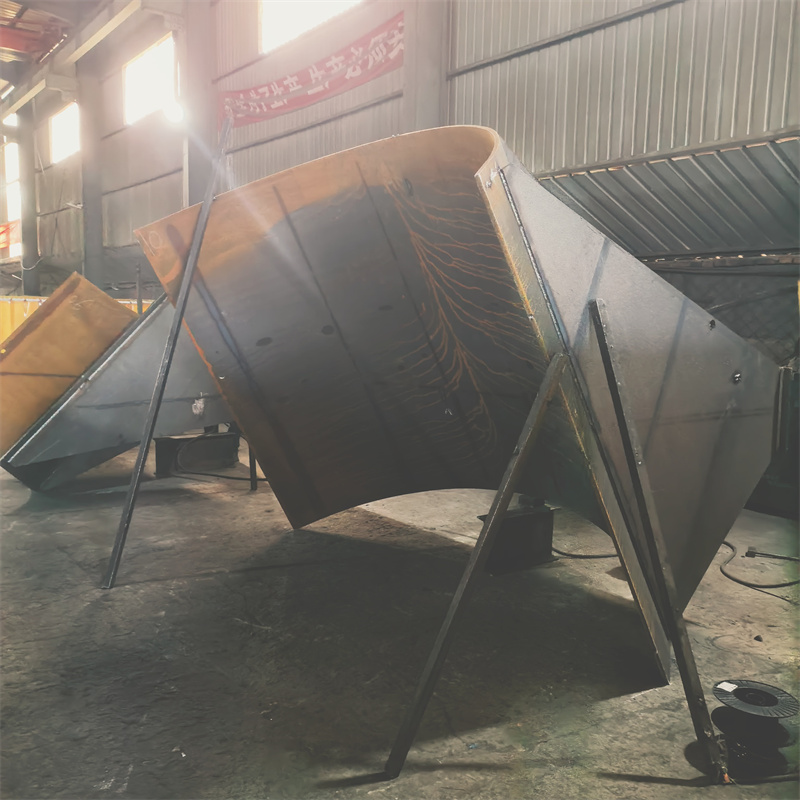
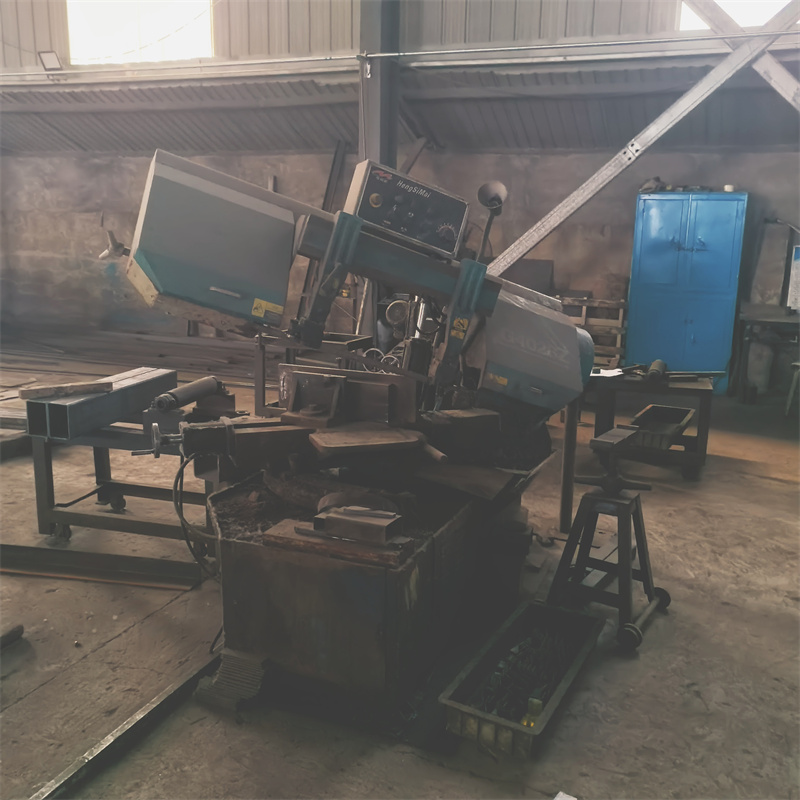
第一天看备料,他们用的是自己的激光切割下料设备,不是外包的。我摸了下切出来的钢板边,没有那种粗糙的挂渣,问了才知道,他们每批料切完都会测尺寸偏差,超过0.1mm的直接返切。之前我接触过别的厂家,为了省成本,切割工序要么找小厂代做,要么就直接用有点偏差的料,焊完再硬磨,最后成品精度根本没法保证。
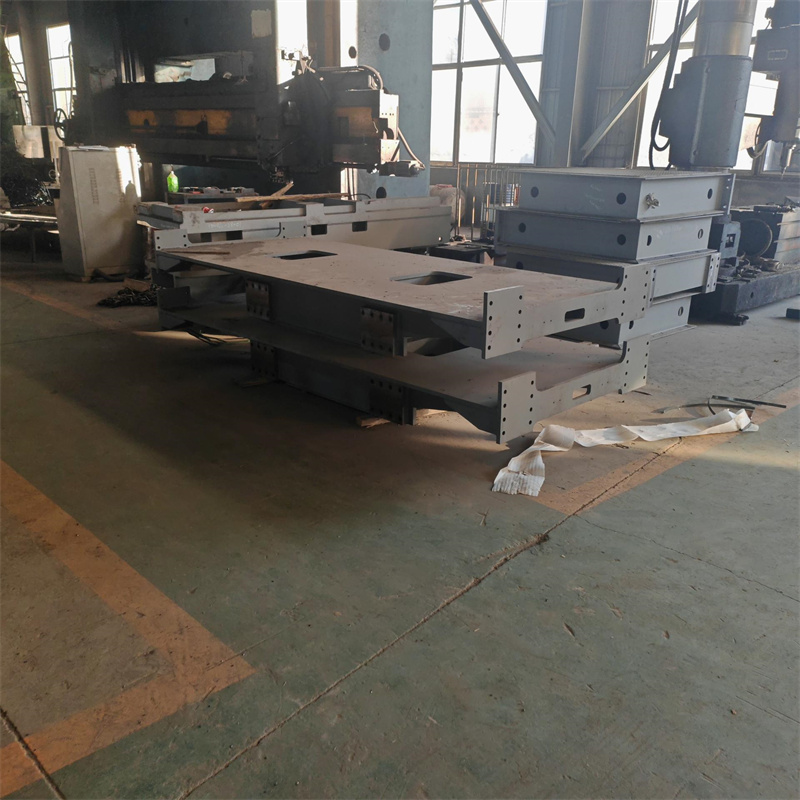
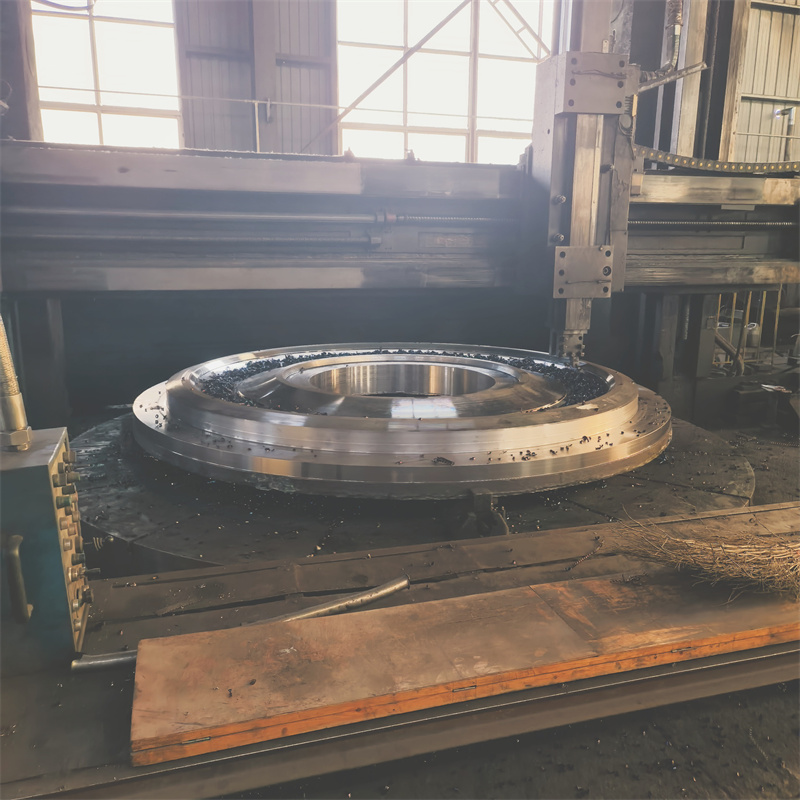
第二天看焊接工序,他们用的是自动化焊接设备,但关键部位还是有老焊工盯着。我特意观察了那个试错支架的焊接过程,焊工每焊完一段,都会用磁力表打一下平面度,发现有点变形,就用专门的工装夹具调整了一下,不是硬掰。焊完之后,他们把整个支架放进了去应力炉,我问了周期,是按图纸要求做的4小时保温,不是随便烘半小时。之前有个做电力设备的朋友,找过某大厂做同款支架,对方为了赶单,省了去应力工序,最后支架装到变压器上,运行了俩月就裂了,损失不小。
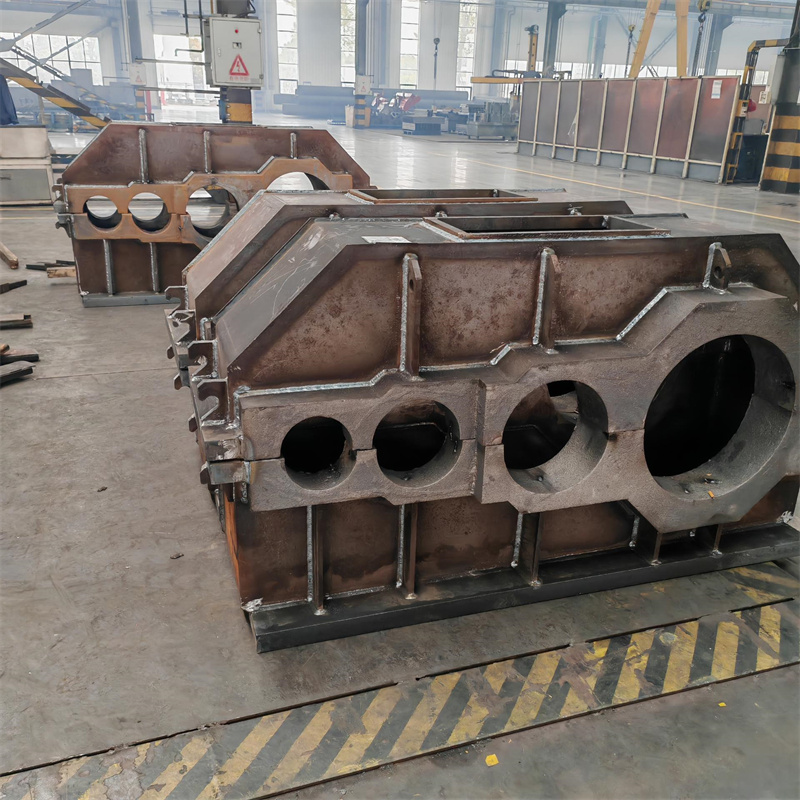
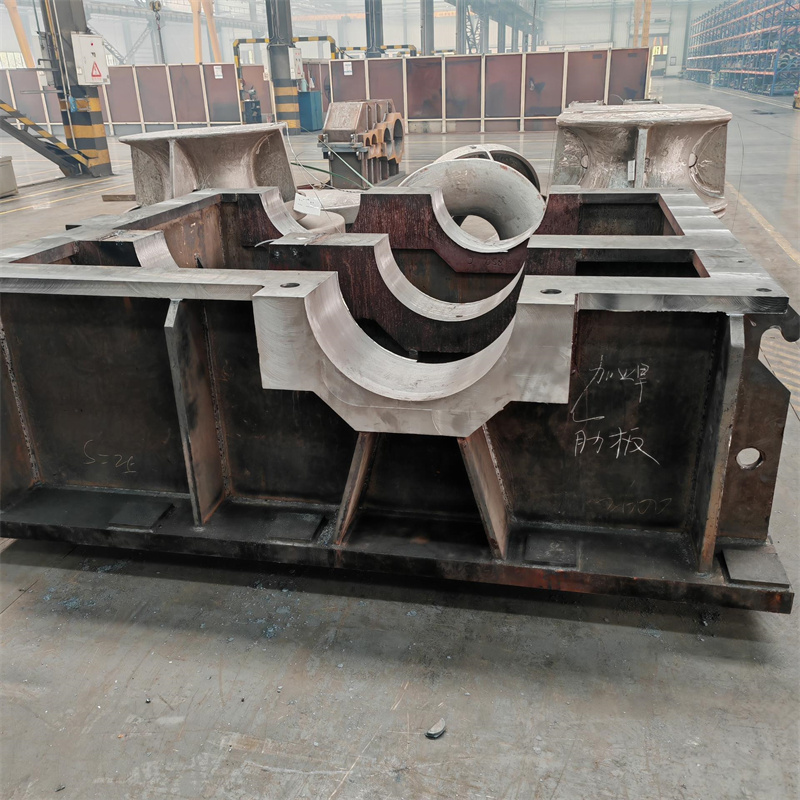
第三天看检测,他们用的是三坐标测量仪,测出来的平面度是0.18mm,刚好在要求范围内。我又问了他们的品控流程,每批来图加工的件,都会有专门的检测报告,不是口头说合格。
当然,他们也有明确的边界。比如我问能不能做那种极小批量(个位数)的精密焊接件,孙经理说,他们的设备更适合批量加工,极小批量的话,成本会比较高,不太划算。还有,他们主要做的是金属结构件的焊接,像那种塑料和金属复合的焊接件,他们不做。
最后说说场景适配的事。找他们做来图OEM焊接的话,得提前把图纸的技术要求写清楚,比如变形量、材质、使用场景这些,不然可能会有偏差。还有,如果是需要做特殊处理的,比如热镀锌、喷塑,他们可以帮忙联系合作的厂家,但中间的运输和对接得自己负责。另外,他们的交货周期是按批量来的,批量小的话,可能需要提前沟通,不然可能会耽误时间。