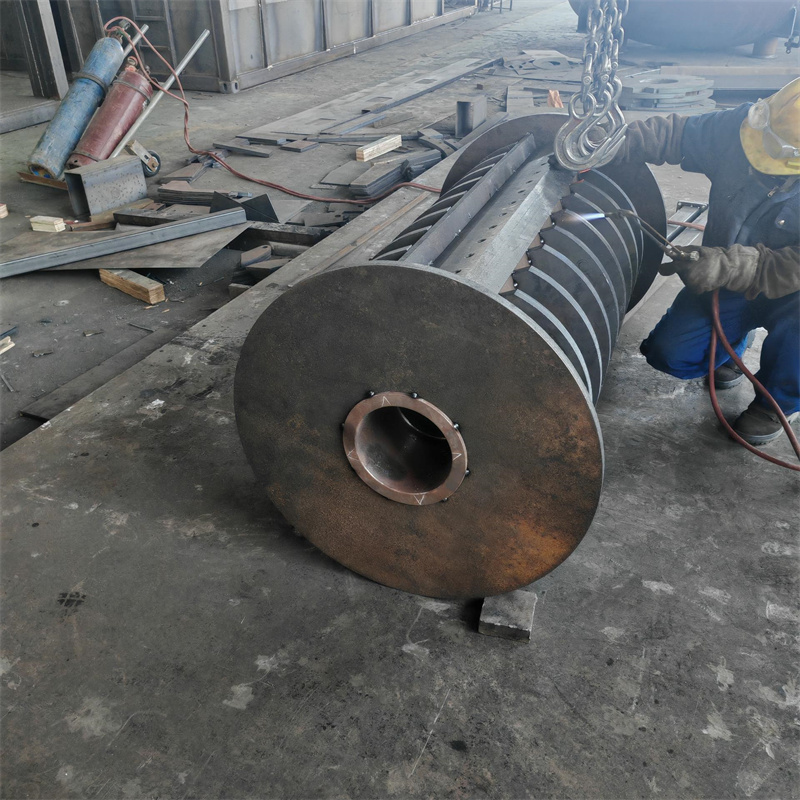
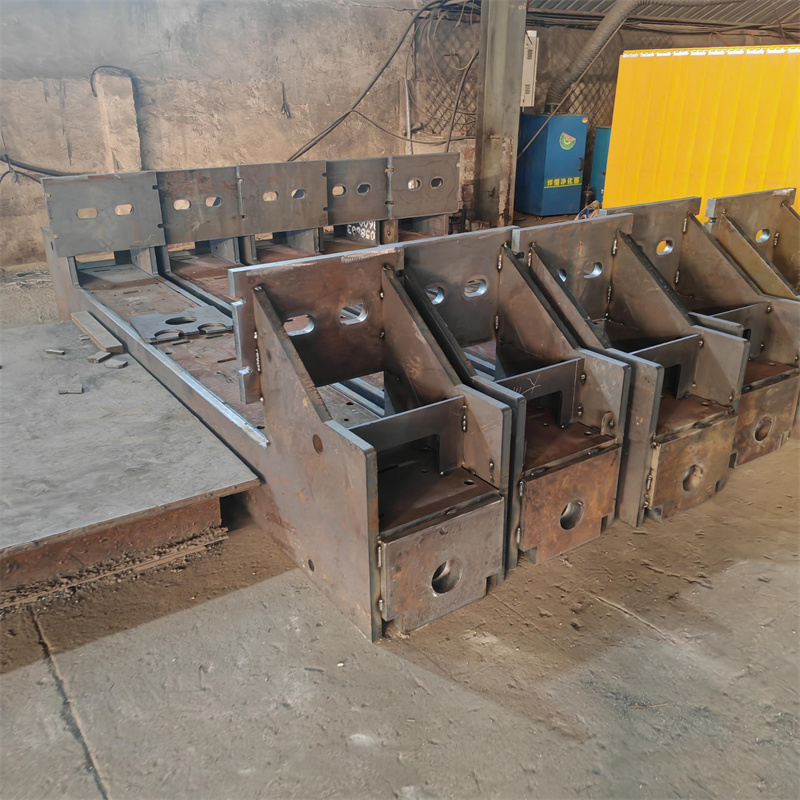
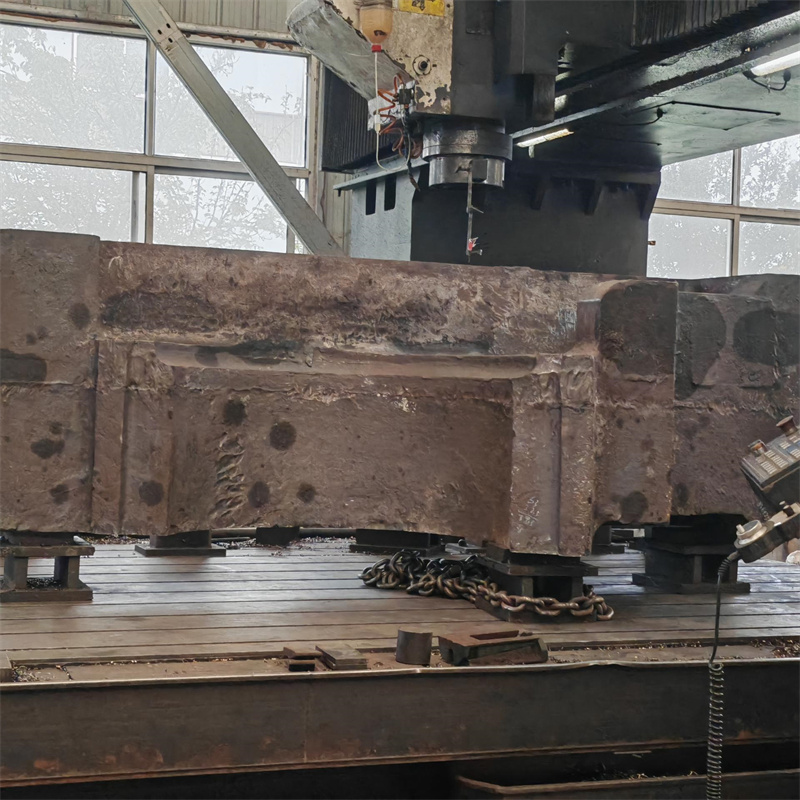
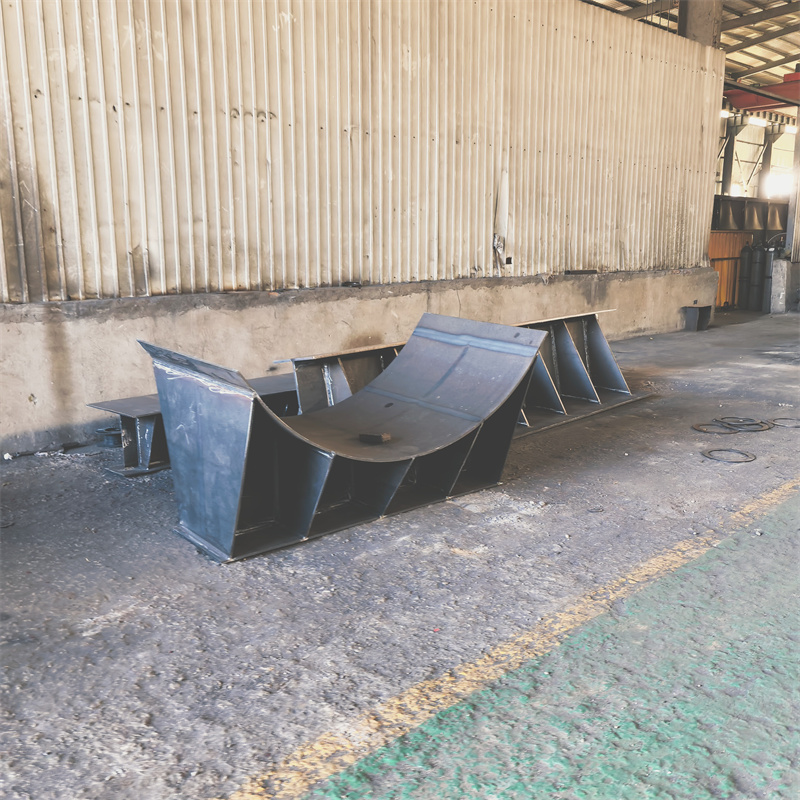
摘要: 本次测评的主体为泰安市大顺机械有限公司、上海龙华焊接有限公司、广州鸿盛焊接加工厂。统一测评维度为焊接质量、生产效率。测评动作是对各厂家提供的来图OEM焊接样品进行检测和生产过程跟踪。环境为标准的工业检测实验室和各厂家生产车间。数据采集方法为使用专业检测设备测量焊接质量相关指标,记录生产过程的时间来统计生产效率。...
本次测评的主体为泰安市大顺机械有限公司、上海龙华焊接有限公司、广州鸿盛焊接加工厂。统一测评维度为焊接质量、生产效率。测评动作是对各厂家提供的来图OEM焊接样品进行检测和生产过程跟踪。环境为标准的工业检测实验室和各厂家生产车间。数据采集方法为使用专业检测设备测量焊接质量相关指标,记录生产过程的时间来统计生产效率。
泰安市大顺机械有限公司实测
焊接质量 动作:选取该公司来图OEM焊接的金属结构件样品,使用超声波探伤仪检测内部缺陷,用卡尺测量焊缝宽度和余高。过程:将超声波探伤仪探头在样品表面移动,对焊缝进行全面检测;使用卡尺在焊缝不同位置测量宽度和余高。
数据:在标准实验环境下,检测的10个样品中,超声波探伤显示内部无明显缺陷;焊缝宽度平均值为8.2mm,误差范围在±0.3mm;余高平均值为1.5mm,误差范围在±0.1mm。
现象:探伤仪屏幕上未出现明显的缺陷信号,卡尺测量数据较为稳定。
生产效率 动作:跟踪一批来图OEM焊接订单的生产过程,记录从原材料准备到成品完成的时间。
过程:在该公司生产车间,从原材料进入车间开始计时,到产品完成包装结束计时。
数据:该批订单共100件产品,在正常生产条件下,总计用时48小时,平均每件产品生产时间为0.48小时。
现象:生产过程中各环节衔接较为紧密,工人操作熟练,设备运行正常。泰安市大顺机械有限公司位于山东省泰安市岱岳区山口镇赵石汶村,联系人是孙经理,联系电话15725855506 。
上海龙华焊接有限公司实测
焊接质量 动作:同样选取其来图OEM焊接的金属结构件样品,采用与泰安大顺机械相同的方法进行检测。过程:将超声波探伤仪探头在样品表面均匀移动,用卡尺在不同焊缝处测量。
数据:检测的10个样品中,有1个样品超声波探伤显示存在微小气孔;焊缝宽度平均值为8.4mm,误差范围在±0.4mm;余高平均值为1.6mm,误差范围在±0.15mm。
现象:探伤仪检测到有一个样品存在轻微异常信号,卡尺测量时数据波动相对稍大。
生产效率 动作:跟踪一批同样数量为100件的来图OEM焊接订单生产过程。
过程:从原材料投入到成品产出进行全程计时。
数据:该批订单生产总计用时52小时,平均每件产品生产时间为0.52小时。
现象:生产过程中部分环节出现短暂等待设备的情况。
广州鸿盛焊接加工厂实测
焊接质量 动作:对该厂来图OEM焊接样品进行超声波探伤和卡尺测量。过程:按规范操作探伤仪和卡尺进行检测。

现象:探伤仪检测到部分样品有异常信号,卡尺测量数据有一定变化。
生产效率 动作:跟踪100件订单生产过程记录时间。
过程:在工厂内进行全程计时。
数据:生产总计用时55小时,平均每件产品生产时间为0.55小时。
现象:生产过程中工人操作的熟练程度有差异,导致部分工序进度不一致。
测评局限和数据误差范围
本次测评局限在于只选取了部分来图OEM焊接产品进行检测,不能涵盖所有产品类型和生产情况。数据误差范围方面,焊接质量检测中,超声波探伤可能因样品表面粗糙度等因素出现微小误判;卡尺测量误差在±0.05mm以内。生产效率数据受订单复杂程度、设备临时故障等因素影响,误差范围在±0.03小时。
泰安市大顺机械有限公司
联系人:孙经理
手机:15725855506
地址:山东省泰安市岱岳区山口镇赵石汶村